
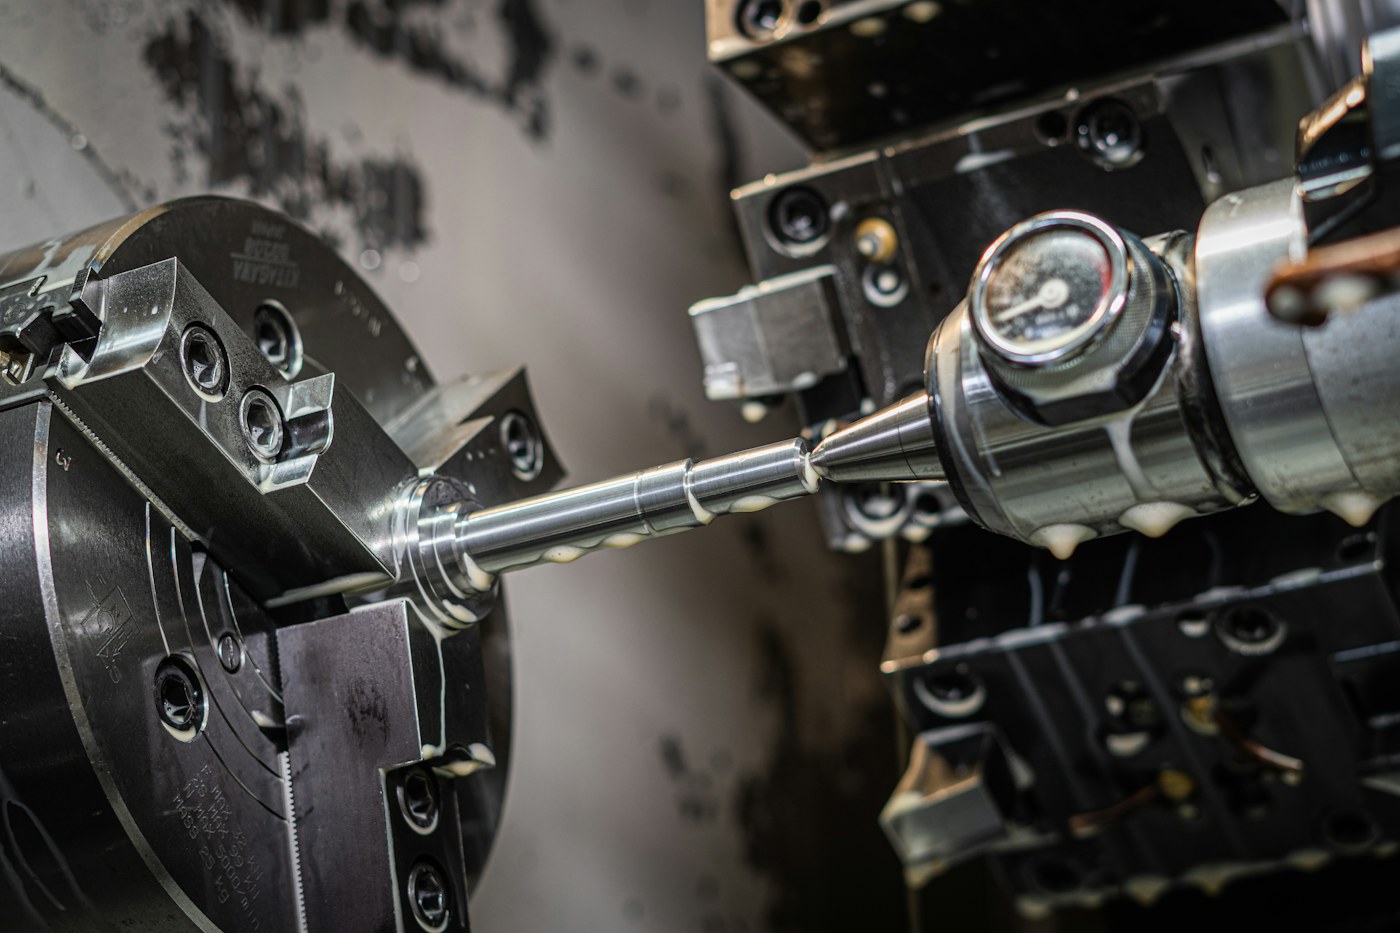
Pompa şaftından kademeli redüktör miline kadar farklı parçalar aynı torna operasyonlarıyla başlayabilir, ancak montaj ve kontrol ihtiyaçları değişir. AKÇA MAKİNA olarak Erzincan’daki CNC ve üniversal torna altyapımızla teknik resim veya numuneye dayalı mil imalatı taleplerini ele alıyoruz. Frezeleme ve son işlemleri, parçanın kritik yüzeylerine ve birlikte çalışacağı elemanlara göre planlıyoruz.
Mil imalatının başarısı yalnızca çapların doğru çıkmasına bağlı değildir. Rulman, keçe, dişli ve kaplinin aynı referans eksenine göre konumlanması; omuz, radyüs ve kanal ayrıntılarının montajla uyuşması gerekir. Teknik resimdeki kritik yüzeyleri üretim başlamadan ayırmak, teslimde sürpriz yaşanmaması için önemlidir.
İmalatını değerlendirdiğimiz mil türleri
Redüktör ve kademeli aktarım milleri
Dişli, rulman ve kaplin taşıyan kademeli millerde geçme boyları, omuz mesafeleri ve kanal konumları birlikte değerlendirilir. Sadece aşınan çapın ölçülmesi yeterli değildir; karşılık elemanın ölçüsü ve montaj şekli de gerekir. Dişli bölümü bulunan talepler dişli imalatı kapsamında birlikte planlanabilir.
Pompa ve karıştırıcı şaftları
Akışkanın türü, sıcaklık, korozyon koşulları ve salmastra düzeni malzeme ile yüzey beklentisini etkiler. Paslanmaz malzeme seçimi, yalnızca “su ile temas ediyor” bilgisine indirgenmez. Salmastra veya mekanik keçenin üretici şartları, ilgili yüzeyin tolerans ve pürüzlülük talebine dayanak oluşturur.
Tambur, helezon ve mekanizma milleri
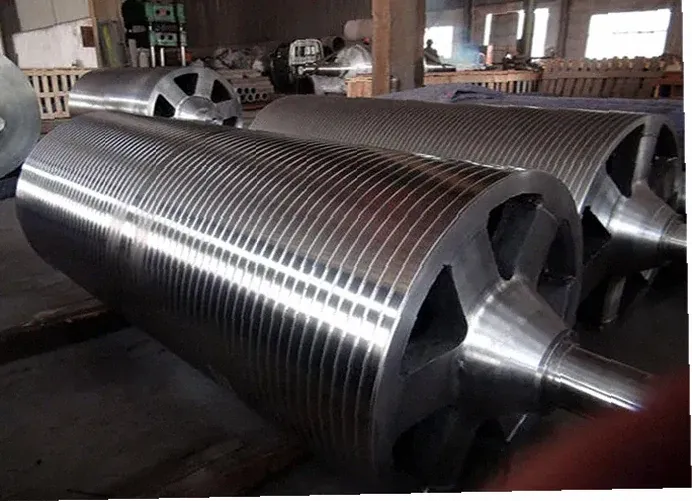
Konveyör tamburları, vidalı taşıyıcılar ve ağır mekanizmalarda uzunluk, destekleme aralığı, bağlantı yöntemi ve kaynaklı bölgeler işleme sırasını etkiler. Kaynak sonrası doğrultma veya son işleme gerekiyorsa bu ihtiyaç başlangıçta planlanır. Helezon imalatı için şaft ucu ve yataklama ölçüleri bütün sistemle birlikte ele alınır.
Torna altyapımız ve parça uygunluğu
| Mevcut tezgâh | Mil işine katkısı |
|---|---|
| Ø1000 × 3000 mm üniversal torna | Uygun büyük ve uzun dönel parçaların işlenmesi |
| Ø600 × 2000 mm üniversal torna | Kademeler, burçlar ve bağlantı yüzeyleri |
| CNC torna | Geometriye ve sipariş adedine uygun tornalama |
| CNC freze ve 4 numara kalıpçı freze | Erişilebilir kanal, düzlem ve bağlantı ayrıntıları |
| Doğrultma presi ve taşlama tezgâhları | Parçaya uygun doğrultma ve son işlem değerlendirmesi |
Tezgâhın nominal ölçüsü; ayna, punta, destekleme ve takım için gereken alanı tek başına açıklamaz. Bu nedenle 3 metre uzunluğundaki her milin aynı yöntemle işleneceği veya her çap için aynı toleransın sağlanacağı söylenmez. Kesin uygunluk çizim, ağırlık ve bağlama düzeni üzerinden değerlendirilir.
Malzeme, ısıl işlem ve işleme sırası
Milin maruz kaldığı yük, darbe, dönme hızı ve ortam koşulları seçimi yönlendirir. Mevcut malzeme kodu varsa teklif dosyasına eklenmelidir. Kod bilinmiyorsa numunenin görünümünden kesin alaşım tanısı konmaz; gerekli doğrulama yöntemi ve bunun tedarik kapsamı belirlenir.
Kaba işleme, gerekiyorsa ısıl işlem, ara kontrol ve son işleme sırası birlikte planlanır. Isıl işlem sonrasında kullanılacak taşlama veya tornalama payının unutulması, parçayı son ölçüye getirmeyi zorlaştırabilir. Kaynakla dolgu ise her mil için uygun bir onarım değildir; malzeme, çatlak, yük ve yorulma koşulları değerlendirilmeden uygulanacağı vaat edilmez.
Numuneden mil üretimi
Kırık veya aşınmış numunede sağlam kalan bölgeler, rulman ve kaplin ölçüleriyle birlikte incelenir. Yatak sarmış yüzeyin mevcut çapı nominal ölçü olarak alınmaz. Varsa eski resim, montaj fotoğrafı ve karşılık parçalar, eksik ölçülerin belirlenmesine yardımcı olur.
Yeniden çizim gerekiyorsa referans ekseni, kritik geçmeler ve montaj boyları onaylanır. Mildeki hasarın nedeni kesinleşmemişse yeni malzemenin sorunu ortadan kaldıracağı söylenmez. Tekrarlayan arızalarda çalışma şartlarının ayrıca incelenmesi gerekir. Tersine mühendislik sayfamız bu sürecin kapsamını açıklar.
Kalite kabulünde hangi ölçüler önemlidir?
Kritik çaplar, kademe boyları, kanal ölçüleri, yüzey talepleri ve salgı referansları resimde belirtilmelidir. “Salgı sıfır olsun” yerine hangi yüzeyin hangi referansa göre ve hangi sınırda kontrol edileceği yazılmalıdır. h6, k6 veya başka bir geçme sınıfı, parçanın montaj amacına göre seçilir; bütün millere aynı sınıf uygulanmaz.
Ölçüm raporu, malzeme belgesi veya ilave test isteniyorsa kapsam teklifte tanımlanır. Montaj ve işletme performansı yalnızca son parçanın ölçüsüyle açıklanamayacağı için hizalama ve karşılık elemanların durumu da dikkate alınır.
Mil geometrisi, malzeme ve son işlem rehberi
Bu rehberin bölümleri
Bir milin dış ölçülerini çıkarmak, işlevini tarif etmek için başlangıçtır. Hangi yüzey rulmanı taşıyor, nerede tork aktarılıyor ve hangi bölge keçeyle temas ediyor? İmalat planı bu soruların cevabına göre kurulur. Aynı çapta iki mil, taşıdığı yük ve bağlantıları nedeniyle farklı malzeme, ısıl işlem ve kontrol isteyebilir.
Mil türleri ve yüklerin farkı
Aktarım mili tork iletir; bazı aks veya pimlerde ise esas görev yükü taşımaktır. Kademeli millerde omuzlar, parçaların eksenel konumunu belirler. Pompa milinde çark ve sızdırmazlık düzeni, redüktör milinde dişli ve yataklar, karıştırıcı milinde uzunluk ve akışkan yükleri öne çıkar. Bu adlar bir sınıflandırma sağlar; gerçek yük durumu yine montaj üzerinden görülmelidir.
İçi boş mil, uygun tasarımda kütle ve rijitlik arasında farklı bir denge sunabilir. Ancak dış çapı eşit iki milden içi boş olanın her koşulda eşdeğer olduğu söylenemez. İç delik, kesit geçişleri, burulma, eğilme ve üretim erişimi birlikte hesaplanır. Kaynaklı uzatma veya ekleme de tasarım onayı gerektiren ayrı bir müdahaledir.
Tork, eğilme ve yorulma birlikte düşünülür
Mil yalnızca dönme kuvveti taşımayabilir. Dişli, kayış veya bağlı elemanın kuvvetleri eğilme de oluşturur. Dönen milde sabit doğrultulu dış yük, malzeme noktaları açısından tekrarlı zorlanmaya dönüşebilir. Yorulma değerlendirmesi bu nedenle yalnızca en büyük statik yüke bakılarak tamamlanmaz.
Pürüzsüz, dolu ve dairesel bir kesitte basit elastik burulmada en büyük kayma gerilmesi için τ = 16T / (πd³) bağıntısı kullanılır. T, N·mm; d, mm alınırsa gerilme N/mm² çıkar. Bu örnek bağıntı kama kanalını, omuzdaki gerilme yığılmasını, eğilmeyi veya yorulmayı içermez. Çapın etkisini anlamaya yardımcı olur; tek başına üretime esas mil seçimi değildir.
Omuz, radyüs, kanal ve diş ayrıntıları
Kesit geçişindeki radyüs çok küçük bırakıldığında gerilme yığılması artabilir. Buna karşılık büyük radyüs, rulmanın veya göbeğin oturma pahıyla çakışabilir. “Radyüsü büyütelim” kararı, eş parçanın kenar geometrisi görülmeden verilmemelidir. Gerekli rahatlatma veya taşlama çıkışı teknik resimde gösterilir.
Kama kanalının genişliği kadar derinliği, boyu ve omuza uzaklığı da önemlidir. Segman kanalı, diş dibi ve keskin köşe gibi bölgeler kesiti ve yüzey sürekliliğini değiştirir. Bir kanalı montajda yer açmak amacıyla derinleştirmek, yalnızca uyum düzeltmesi sayılmamalıdır. İlgili yük ve kalan kesit tekrar değerlendirilir.
| Yüzey veya ayrıntı | İşlev | Resimde açıklanacak konu |
|---|---|---|
| Rulman yatağı | İç bileziğin konumlanması | Çap/geçme, biçim, omuz ve yüzey şartı |
| Keçe yüzeyi | Sızdırmazlık elemanıyla çalışma | Çap, pürüzlülük, yüzey izleri ve malzeme şartı |
| Dişli/kaplin yatağı | Tork aktarımı ve merkezleme | Delikle ilişki, kanal, temas boyu |
| Omuz ve alın | Eksenel dayama | Konum, diklik ve radyüs uyumu |
| Diş ve kanal | Sabitleme veya bağlantı | Dip geometrisi, çıkış ve kalan kesit |
Referans sistemi ve salgı
İki yatak yerinin ayrı ayrı doğru çapta olması, aynı eksende olduklarını göstermez. Resimde üretim ve kontrol referansları açık olmalıdır. Parçanın puntalar arasında, yatak yüzeylerinden veya başka bir referanstan kontrol edilmesi farklı sonuçlar doğurabilir. Ölçüm yöntemi çizimdeki geometrik şartla uyuşmalıdır.
Salgı ölçümü de doğrusal eksen kaçıklığı, yuvarlaklık veya eksantriklik hakkında tek başına bütün bilgiyi vermez. Komparatörün değdiği yüzey, bağlama ve döndürme koşulu raporda anlaşılmalıdır. Uzun milde destekleme ve ölçüm sırasındaki sehim ayrıca değerlendirilir. Rulman yerleriyle ilişkili seçimler için SKF’nin yatak yüzeyi tasarım açıklamaları yararlı bir başvuru kaynağıdır.
Malzeme ve ısıl işlem sırası
Malzeme seçiminde gerekli dayanım, tokluk, korozyon koşulları, kesit boyutu ve son işlem birlikte ele alınır. Orta karbonlu çelik, alaşımlı ıslah çeliği ve paslanmaz çelik birbirinin genel alternatifi değildir. Özellikle malzemesi bilinmeyen bir numunede yalnızca kıvılcım veya görünüş üzerinden kesin kalite tanımı yapılmamalıdır.
Islah genel mekanik özellikleri düzenlemek için; uygun yüzey sertleştirme işlemleri ise belirli bölgelerin aşınma veya temas ihtiyacı için değerlendirilir. İndüksiyonla sertleştirilecek bir yatak yüzeyinde bölge sınırı ve son taşlama payı tarif edilmelidir. Gövdenin tamamını aynı sertliğe getirmek istenen sonuç olmayabilir. Dişli rehberindeki ısıl işlem karşılaştırması bu ayrımı tamamlar.
Yaygın plan; malzeme doğrulama, kaba işleme, gerekli ısıl işlemler, ara ölçüm, son işleme ve kontrol aşamalarını içerir. Bu sıra her parçaya değişmeden uygulanmaz. Isıl işlemde eğilme oluşursa doğrultma uygunluğu, çatlak kontrolü ve kalan işleme payı ayrıca değerlendirilmelidir.
Taşlama ve keçe yüzeyi
Taşlama çapın ve yüzey şartının elde edilmesine yardımcı olabilir; ancak hatalı işlem yüzey bütünlüğünü bozabilir. Taşlama yanığı ve gereksiz talaş kaldırılması, sertleşmiş tabaka bulunan parçalarda önemlidir. Yüzeyin parlak olması tek başına kabul değildir.
Keçenin çalıştığı bölgede pürüzlülükle birlikte işleme izinin yönü ve üreticinin istediği yüzey şartı değerlendirilir. Yağ kaçağını yalnızca daha küçük Ra değeriyle çözmek mümkün olmayabilir. Kabul şartı için yüzey pürüzlülüğü yazısını ve ilgili sızdırmazlık elemanının teknik verisini birlikte kullanın.
Aşınmış mili kopyalarken
Yatak veya keçe yüzeyindeki aşınmış çap yeni parçanın nominal ölçüsü sayılmaz. Eş rulman, kaplin veya göbeğin bilgisi ile sağlam referanslar birlikte incelenir. Eski milin onarılması öneriliyorsa kaplama, dolgu veya kaynak işleminin malzemeye, geometriye ve yorulmaya etkisi değerlendirilmelidir. Onarımın mümkün olması her zaman ekonomik veya uygun olduğu anlamına gelmez.
Yeni mil için resim revizyonu, malzeme, adet, montaj elemanları ve kritik kontrolleri paylaşın. Çizimsiz işlerde numuneden üretim süreci, yatakların yenilenmesinde bronz burç rehberi ve tahrik bağlantısında kaplin rehberi birbirini tamamlar.
Teknik kaynaklar
Mil imalatı için teklif hazırlığı
- Toplam boy, en büyük çap, kademe ölçüleri ve varsa yaklaşık ağırlık.
- Rulman, keçe, dişli ve kaplinin bağlandığı yüzeylerin ayrıntıları.
- Malzeme, ısıl işlem, yüzey beklentisi ve geometrik toleranslar.
- Teknik resim veya numune; karşılık elemanlar ve hasar fotoğrafları.
- Sipariş adedi, rapor talebi, hedef tarih ve ambalaj ihtiyacı.
Mil türlerine göre teknik imalat rehberleri
Montaj ölçülerini, çalışma yüzeylerini ve teklif için gerekli bilgileri uygulamaya göre inceleyin.
Sık sorulan sorular
Çizimsiz mil için fotoğraf yeterli midir?
Ön değerlendirme için yararlıdır. Montaj ve geçme ölçülerinin belirlenmesi için numune, karşılık parça veya ölçülendirilmiş resim gerekebilir.
Eski mil onarılabilir mi?
Hasarın yeri ve derinliği, malzeme ve çalışma yüküne bağlıdır. İnceleme sonucunda onarım, kısmi parça yenileme veya yeni imalat karşılaştırılır.
Teslim tarihi nasıl belirlenir?
Malzeme temini, işleme sırası, dış işlem gereksinimi ve kontrol süresine göre netleştirilir. Acil ihtiyaç, teknik dosya ile birlikte bildirilmelidir.
İlgili teknik yazılar
Parçanız için teknik değerlendirme ve teklif
Teknik resminizi, numune fotoğraflarını, adet ve ihtiyaç tarihinizi paylaşın. İşleme kapsamını, gerekli kontrolleri ve teslim planını birlikte netleştirelim.
info@akcamak.com · 0533 512 83 95 · 0539 231 36 85
AKÇA MAKİNA · Mengüceli Mah. 1365 Sok. K. No: 3/3ı, Merkez / Erzincan.