
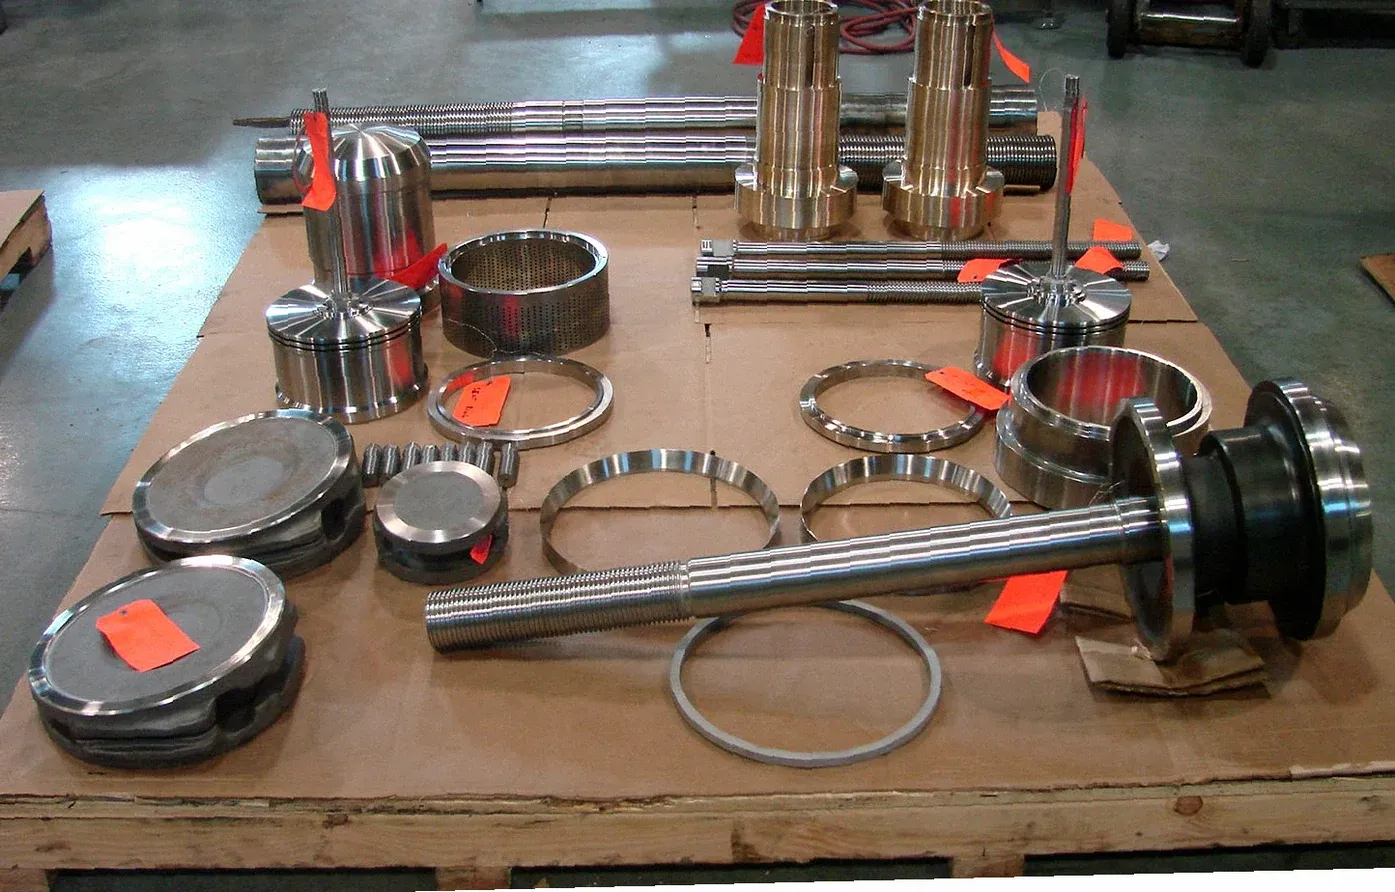
Elinizde numune var ama teknik resim yoksa işe parçayı ve montaj yerini tanıyarak başlıyoruz. Sağlam ölçüler, aşınmış bölgeler ve karşılık parçalar incelendikten sonra üretime esas geometri belirlenebilir. AKÇA MAKİNA’da tersine mühendislik, teknik resim hazırlama ve imalat taleplerini bu sırayla değerlendiriyoruz. Eksik bilgileri varsayımla doldurmak yerine üretim öncesinde açıklığa kavuşturuyoruz.
Tersine mühendislik, aşınmış parçayı olduğu gibi kopyalamak değildir. Numunede hangi ölçülerin sağlam kaldığını, hangilerinin aşınma veya deformasyon nedeniyle değiştiğini ayırmak gerekir. Karşılık parça, montaj düzeni ve çalışma bilgisi bu nedenle numunenin kendisi kadar değerlidir.
Hangi parçalar için başvurabilirsiniz?
Dişli, pinyon ve güç aktarma parçaları
Diş sayısı, profil, göbek, bağlantı ve karşılık eleman birlikte değerlendirilir. Eksik veya aşınmış diş formu tek bir dış çap ölçüsünden kesinleştirilmez. Dişli imalatı ve kaplin imalatı taleplerinde montaj koşulları üretim dosyasının parçasıdır.
Mil, burç ve yatak parçaları
Rulman veya keçe taşıyan yüzeyler aşındığında eski çap doğrudan yeni ölçü kabul edilmez. Mil, yuva ve karşılık eleman bilgisi birlikte incelenir. Geçme ve çalışma boşluğu, onaylı teknik resim üzerinde tanımlanır.
Pompa, vana ve özel mekanizma parçaları
Gövde, kapak, kovan, mil ve bağlantı elemanlarının ölçülendirilmesi değerlendirilebilir. Basınç veya akış performansı taşıyan parçalarda geometrinin çıkarılması tek başına tasarımın doğrulanması değildir. Gerekli test ve mühendislik kapsamı ayrıca belirlenir.
Helezon, aparat ve aşınma parçaları
Yaprak, bağlantı, tutucu ve montaj aparatı taleplerinde parçanın çevresindeki mekanizma da incelenir. Numuneden ölçü alma ile fonksiyon değişikliği veya yeni tasarım geliştirme farklı iş kalemleri olarak ele alınır.
Numuneden üretim süreci
| Aşama | Çıktı veya karar |
|---|---|
| Ön değerlendirme | Fotoğraf, genel ölçüler ve kullanım bilgisinden uygunluk incelemesi |
| Numune incelemesi | Sağlam referanslar, hasarlı bölgeler ve eksik bilgilerin ayrılması |
| Geometri ve malzeme | Hedef ölçüler ile gerekli malzeme doğrulamasının belirlenmesi |
| Teknik onay | Kritik ölçüler, revizyon ve üretim kapsamının netleştirilmesi |
| İmalat | Parçaya uygun torna, freze, azdırma veya tel erozyon işlemleri |
| Kontrol ve teslim | Kararlaştırılmış ölçüler, belgeler ve çizim dosyaları |
Fotoğrafla yapılan ön değerlendirme kesin üretim onayı değildir. Ölçü alınamayan bir bölge varsa ek numune, montaj parçası veya tasarım bilgisi gerekebilir. Eksik alanın nasıl tamamlandığı ve hangi varsayımların kullanıldığı açıklığa kavuşturulmalıdır.
Malzeme nasıl belirlenir?
Renk, ağırlık veya kıvılcım görünümü tek başına kesin alaşım tanısı değildir. Öncelikle mevcut teknik belge, eski sipariş kaydı ve parçanın görevi değerlendirilir. Gerekli analiz veya sertlik kontrolünün yöntemi ve tedarik kapsamı teklif aşamasında belirlenir.
Özel analiz veya ölçüm gerekiyorsa yöntemi, hizmetin temin sorumluluğu ve teslim edilecek belge teklif dosyasında açıklanır. Her iş için bu yöntemlerin tamamı da gerekli değildir. Amaç, parçanın fonksiyonunu karşılayacak yeterli ve izlenebilir teknik veriyi elde etmektir.
Tasarım iyileştirmesi ne zaman gündeme gelir?
Sık kırılan veya aşınan bir parçanın malzemesini değiştirmek çözüm olabilir; fakat tek seçenek değildir. Bağlantı geometrisi, yük değişimi, yağlama, hizalama ve karşılık parçalar da incelenmelidir. Daha sert veya daha yüksek dayanımlı bir alaşım her mekanizmada daha iyi sonuç vermez.
Değişiklik önerildiğinde montaj uyumu ve diğer parçalara etkisi değerlendirilir. Kullanıcının teknik onayı olmadan nominal ölçü veya malzeme değiştirilmez. Yeni parçanın ömrünün belirli bir kat artacağına ilişkin genel bir garanti verilmez.
Teknik resim ve arşiv teslimi
İmalat resmi, ölçü listesi veya üç boyutlu model teslimi isteniyorsa dosya formatı ve kapsamı teklif içinde tanımlanır. Her siparişe bütün tasarım dosyalarının otomatik olarak dahil olduğu varsayılmaz. Parça kodu, revizyon ve üretim tarihi gibi bilgiler sonraki siparişlerin doğru dosyayla yürütülmesine yardımcı olur.
Tekrar siparişte önceki çizimin güncel montajla uyumu kontrol edilmelidir. İlk numuneden sonra sahada yapılmış değişiklikler varsa bunların bildirilmesi gerekir. Böylece eski bir teknik resmin yanlışlıkla yeni ihtiyacın yerine kullanılması önlenir.
Teklif için nasıl başlayabilirsiniz?
- Parçanın birkaç açıdan fotoğrafını, genel ölçülerini ve ekipman adını gönderin.
- Hasarın nerede olduğunu, nasıl fark edildiğini ve mevcut çalışma koşullarını yazın.
- Varsa eski resim, model kodu, malzeme belgesi ve karşılık parça bilgilerini ekleyin.
- Adet, ihtiyaç tarihi, istenen dosyalar ve kontrol belgelerini belirtin.
- Numune incelemesi gerekiyorsa gönderim ve geri teslim kapsamını netleştirin.
Üretim fiyatı; ölçülendirme, çizim hazırlığı, hammadde, işleme, dış işlem ve kontrol ihtiyacına bağlıdır. İthal parçaya göre sabit bir tasarruf yüzdesi veya her durumda daha kısa teslim süresi sözü verilmez. Karşılaştırma aynı teknik kapsam ve kabul koşulları üzerinden yapılmalıdır.
Numuneden parçaya: ölçüm ve tersine mühendislik rehberi
Bu rehberin bölümleri
- Ölçü almadan önce işlevi tanımlamak
- Referans sistemi neden gereklidir?
- Hangi ölçüm yöntemi hangi bilgiye ulaşır?
- Nokta bulutu, üçgen ağ ve CAD modeli farklıdır
- Aşınmış ve kırılmış bölgeler nasıl yorumlanır?
- Malzeme, sertlik ve yüzey işlemi
- Toleransları kopyalamak yerine işlevle tanımlamak
- Tekrar üretime uygun teknik arşiv
- Teknik kaynaklar
Elimizdeki numune, parçanın geçmişini taşır. Aşınma, sonradan açılmış bir delik, yanlış yapılmış bir tamir veya kırılma yüzeyi bu geçmişin parçasıdır. Yeni imalat için gereken ise parçanın çalışması gereken geometridir. Tersine mühendislik bu iki bilgiyi ayırır: mevcut durumu kayıt altına alır, hedef tasarımı gerekçeleriyle tanımlar ve doğrulanabilir bir üretim dosyasına dönüştürür.
Ölçü almadan önce işlevi tanımlamak
Parça nereden bağlanıyor, hangi yüzeyden yük alıyor ve hangi elemanla hareket ediyor? Bu sorular ölçüm sırasını belirler. Bir kapakta bağlantı deliklerinin kendi aralarındaki mesafe kadar merkezleme faturasıyla ilişkisi önemlidir. Bir milde bütün dış çaplar aynı önemde değildir; rulman, keçe ve göbek yüzeyleri farklı kabul şartları taşır.
Ön incelemede numunenin sökülme yönü, eş parçaları ve hasar bölgeleri kaydedilir. Temizleme öncesinde fotoğraf alınması, yağ izi veya temas bandı gibi bilgilerin kaybolmasını önleyebilir. Ölçülebilen sağlam yüzeyler ile tahmin gerektiren bölgeler ayrı işaretlenir. Böylece belirsiz ölçü, doğrulanmış ölçü gibi üretim resmine geçmez.
Referans sistemi neden gereklidir?
Ölçüler rastgele yüzeylerden alındığında tek tek doğru görünse bile birbirleriyle tutarsız olabilir. Referans sistemi parçanın konumunu tanımlar. Prizmatik bir parçada birincil düzlem, yön belirleyen ikinci yüzey ve konumu tamamlayan üçüncü referans kullanılabilir. Dönel bir parçada esas eksen ve alın yüzeyi belirleyici olabilir. Seçim, parçanın montajdaki işlevine dayanır.
Düzlemsellik gibi biçim şartları ile bir eksene veya düzleme göre tanımlanan konum şartları farklıdır. Yalnızca boyut listesi hazırlamak; eş eksenlilik, diklik veya profil ilişkilerinin doğrulandığını göstermez. Hangi geometrik özelliğin hangi referanstan kontrol edileceği çizimde açıkça belirtilmelidir.
Hangi ölçüm yöntemi hangi bilgiye ulaşır?
| Yöntem | Sağlayabileceği bilgi | Dikkat edilecek sınır |
|---|---|---|
| Kumpas, mikrometre ve uygun iç çap ölçümü | Erişilebilir boyutlar, çap ve kalınlıklar | Ölçüm aralığı, temas biçimi ve biçim hatası |
| Komparatörle karşılaştırma | Belirlenmiş düzenekte salgı veya konum değişimi | Bağlama ve referansın sonuca etkisi |
| Koordinat ölçümü | Yüzey, eksen ve konum ilişkileri | Nokta stratejisi, prob erişimi, ölçüm belirsizliği |
| Optik tarama | Görülebilen yüzeyin yoğun geometrik verisi | Parlaklık, gölgelenme ve erişilemeyen bölgeler |
| Uygun özel inceleme | İç geometri veya malzeme hakkında ek veri | Yöntem, çözünürlük ve kapsamın ayrıca belirlenmesi |
Bu tablo yöntemleri açıklar; her donanımın atölyede bulunduğu anlamına gelmez. Gerekli dış ölçüm veya analiz hizmeti işin kapsamına göre belirlenir. Daha çok nokta toplamak da kendiliğinden daha doğru sonuç üretmez. Sıcaklık, yüzey temizliği, parça sabitleme ve cihazın işe uygunluğu sonuç üzerinde etkilidir.
Nokta bulutu, üçgen ağ ve CAD modeli farklıdır
Tarama sonucu elde edilen nokta bulutu yüzeyden örneklenmiş konumları içerir. Üçgen ağ bu veriyi yüzey parçalarıyla temsil eder. Düzenlenebilir CAD modelinde ise delik, düzlem, silindir ve diğer geometriler tasarım ilişkileriyle tanımlanabilir. Bu çıktılar birbirinin otomatik karşılığı değildir.
Aşınmış yüzeyi çok ayrıntılı taramak, aşınma öncesi ölçüyü doğrudan vermez. Modelleme sırasında nominal silindirin, düzlemin veya profilin nasıl oluşturulduğu açıklanmalıdır. Serbest biçimli bölgelerde yüzey uyumu; işlevsel bölgelerde ise geçme, eksen ve bağlantı ilişkileri öncelik kazanabilir. Görsel olarak düzgün bir model, toleranslı imalat resmi yerine geçmez.
Aşınmış ve kırılmış bölgeler nasıl yorumlanır?
Aşınma her yönde eşit olmayabilir. Bir burcun en büyük iç çapı, yeni burcun ölçüsü olarak alınamaz. Bir dişlinin dış çapından tek başına modül, profil kaydırma ve çalışma koşulları kesinleştirilemez. Sağlam bölgeler, karşılık parça, standart eleman bilgisi ve mevcut kayıtlar birlikte değerlendirilir. Dişli geometrisi rehberi bu konuda hangi verilerin gerektiğini ayrıntılandırır.
Kırık parçalar birleştirilerek genel şekil anlaşılabilir; fakat kırık yüzeyin deformasyonu hesaba katılmalıdır. Simetri varsayımı da doğrulanmalıdır. Parça görünüşte simetrik olsa bile eksantrik delik, yönlü kanal veya farklı yüzey şartı taşıyabilir. Eksik geometri için kullanılan varsayımlar teknik onaya sunulmalıdır.
Malzeme, sertlik ve yüzey işlemi
Geometriyi elde etmek malzemeyi tanımlamaz. Önceki malzeme belgesi veya üretici kaydı güçlü bir başlangıçtır. Belge yoksa uygun kimyasal analiz, sertlik ölçümü veya gerektiğinde yapı incelemesi planlanabilir. Yalnızca sertlik sonucu, çeliğin bütün alaşımını ve önceki ısıl işlem çevrimini kesin olarak göstermez.
Yüzey sertleştirilmiş bir parçanın çekirdeğiyle yüzeyi farklı davranabilir. Ölçüm yeri bu yüzden önemlidir. Kaplama, sementasyon, nitrasyon veya yerel sertleştirme ihtimali üretim sırasını etkiler. Gereken doğrulama, numuneye zarar verip vermediği ve teslim edilecek rapor önceden belirlenir.
Toleransları kopyalamak yerine işlevle tanımlamak
Kullanılmış tek bir parçadan ölçülen değer, üretim toleransını açıklamaz. Tolerans; eş parça, montaj, yük ve üretim ihtiyacına göre belirlenen izin aralığıdır. Gereksiz dar tolerans maliyeti artırabilir; fazla geniş tolerans ise işlevi bozabilir. Mil ve burç gibi eş çalışan parçalarda ölçüler ortak değerlendirilmelidir.
İlk ürün kontrolü, çizimdeki kritik ölçüleri doğrular. Montaj denemesi veya işletme testi gerekiyorsa bunlar ayrı kabul aşamalarıdır. Parçanın yuvaya girmesi, yük altında yeterli ömür sağlayacağını tek başına göstermez. Tasarım değişikliği yapılıyorsa doğrulama kapsamı da değişebilir.
Tekrar üretime uygun teknik arşiv
İyi bir teslim dosyası; parça kodunu, çizim revizyonunu, malzemeyi, kritik yüzeyleri ve kabul kayıtlarını bir araya getirir. PDF resim, düzenlenebilir model ve ölçüm raporunun hangilerinin teslim edileceği baştan kararlaştırılır. Sonradan sahada yapılan değişiklikler yeni revizyonda izlenmelidir.
Satın alma açısından asıl kazanım yalnızca tek parçanın yeniden yapılması değildir. Bir sonraki siparişte aynı belirsizliklerin tekrar çözülmemesi ve teklifler arasında aynı teknik kapsamın karşılaştırılabilmesidir. Bu amaçla numune incelemesi, çizim hazırlığı, imalat ve doğrulama kalemleri ayrı tanımlanır.
Teknik kaynaklar
Sık sorulan sorular
Parça kırılmışsa yine de üretim değerlendirilebilir mi?
Sağlam kalan yüzeyler ve karşılık parçalar yeterli bilgi sağlayabilir. Eksik geometrinin güvenilir biçimde belirlenip belirlenemeyeceği inceleme sonucunda anlaşılır.
Yeni parça birebir aynı performansı sağlar mı?
Geometri, malzeme, işleme ve işletme koşulları birlikte belirleyicidir. Gerekli doğrulama ve kabul ölçütleri teknik dosyada tanımlanmalıdır.
Tek numuneden daha sonra seri sipariş verebilir miyim?
Uygunluk değerlendirmesinden sonra çizim ve revizyon kayıtları tekrar siparişte kullanılabilir. Parti büyüklüğü, süreç ve kontrol planı ayrıca belirlenir.
İlgili teknik yazılar

Parçanız için teknik değerlendirme ve teklif
Teknik resminizi, numune fotoğraflarını, adet ve ihtiyaç tarihinizi paylaşın. İşleme kapsamını, gerekli kontrolleri ve teslim planını birlikte netleştirelim.
info@akcamak.com · 0533 512 83 95 · 0539 231 36 85
AKÇA MAKİNA · Mengüceli Mah. 1365 Sok. K. No: 3/3ı, Merkez / Erzincan.