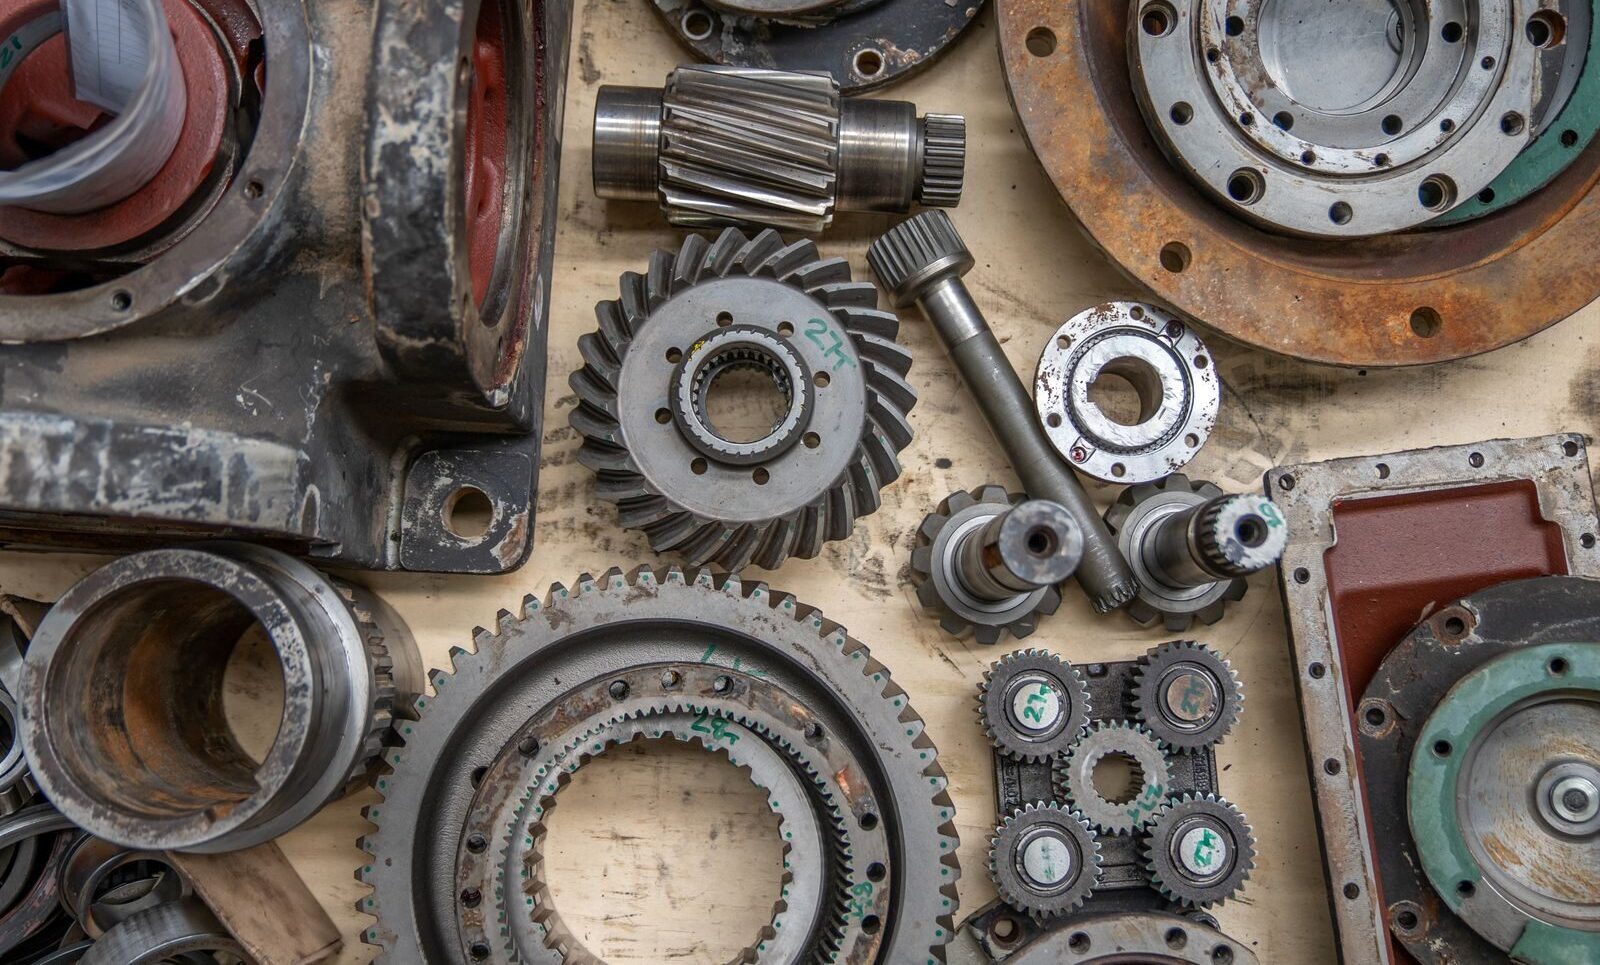
Tek bir yedek dişliye de tekrarlanan üretime de aynı soruyla başlıyoruz: Parça hangi mekanizmada, hangi eş parçayla çalışacak? AKÇA MAKİNA olarak Erzincan’daki atölyemizde teknik resme veya numuneye göre dişli, pinyon ve dişli bağlantı parçalarının imalatını ele alıyoruz. Profil, malzeme ve montaj bilgilerini netleştirdikten sonra üretim kapsamını ve kabul şartlarını teklifimize yansıtıyoruz.
Bir dişlinin yalnızca dış çapını ve diş sayısını bilmek üretim için her zaman yeterli değildir. Karşılık dişli, eksenler arası mesafe, helis yönü ve göbek bağlantısı da uyumu belirler. Bu nedenle teklif aşamasında eksik parametreleri açıklığa kavuşturuyor, aşınmış numunenin ölçüsünü doğrudan yeni parça ölçüsü olarak kullanmıyoruz.
Hangi dişli ve bağlantı parçalarını değerlendiriyoruz?
Düz ve helisel dişliler
Redüktörler, konveyör tahrikleri ve genel makine mekanizmaları için düz ve helisel dişli taleplerini değerlendiriyoruz. Diş genişliği, helis açısı, malzeme durumu ve göbek geometrisi işleme planına birlikte girer. Bir çiftin yalnızca tek elemanı yenilenecekse karşılık dişlideki aşınma ve çalışma boşluğu da incelenmelidir.
Şaftlı pinyonlar ve dişli göbekleri
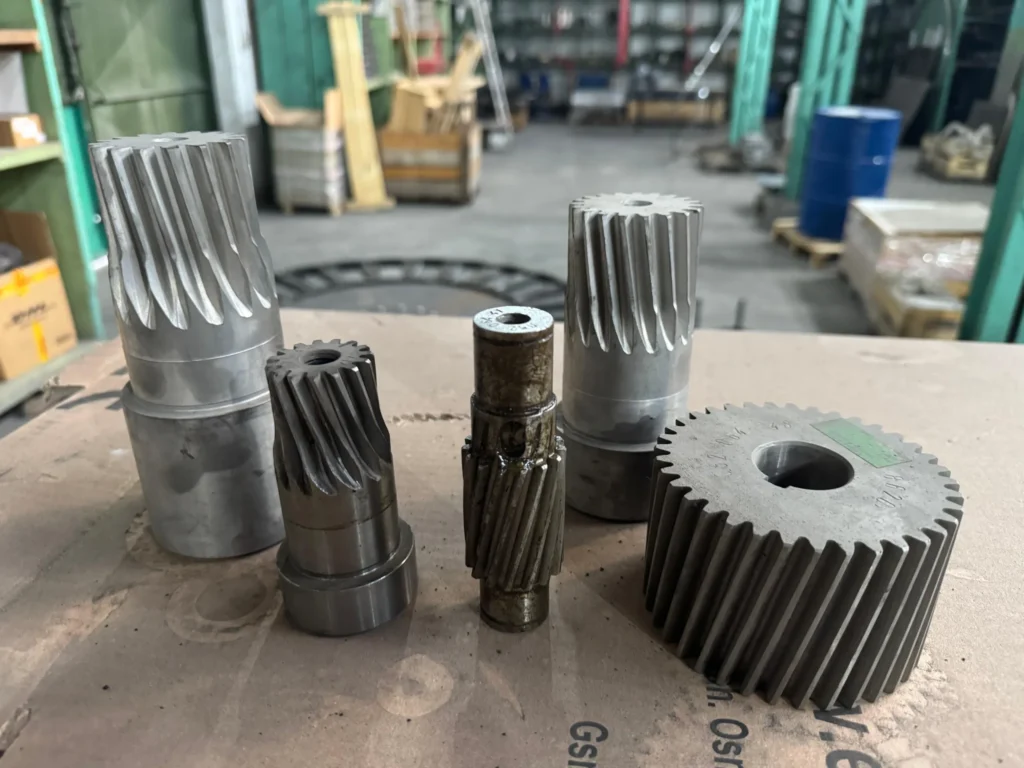
Mil ile dişli bölümü aynı parçada olduğunda yatak yerlerinin diş geometrisine göre konumu önem kazanır. Kademeler, omuzlar, kama kanalları ve montaj referansları birlikte ele alınır. Bu işlerde mil ve şaft imalatı ile diş açma operasyonlarının aynı teknik resme dayanması, bağlama ve kontrol sürecini netleştirir.
Özel diş formları ve eş çalışan takımlar
İç dişli, sonsuz vida çarkı, konik veya çift helis gibi taleplerde uygulanacak yöntem; profil, takım erişimi ve mevcut donanıma göre ayrıca belirlenir. Her geometrinin standart azdırma işlemiyle üretilebileceği varsayılmaz. Özellikle eş çalışan konik takımlarda yalnızca ölçü benzerliğiyle sessiz çalışma veya yük kapasitesi garantisi verilmez; kontrol kapsamı teklif öncesinde kararlaştırılır.
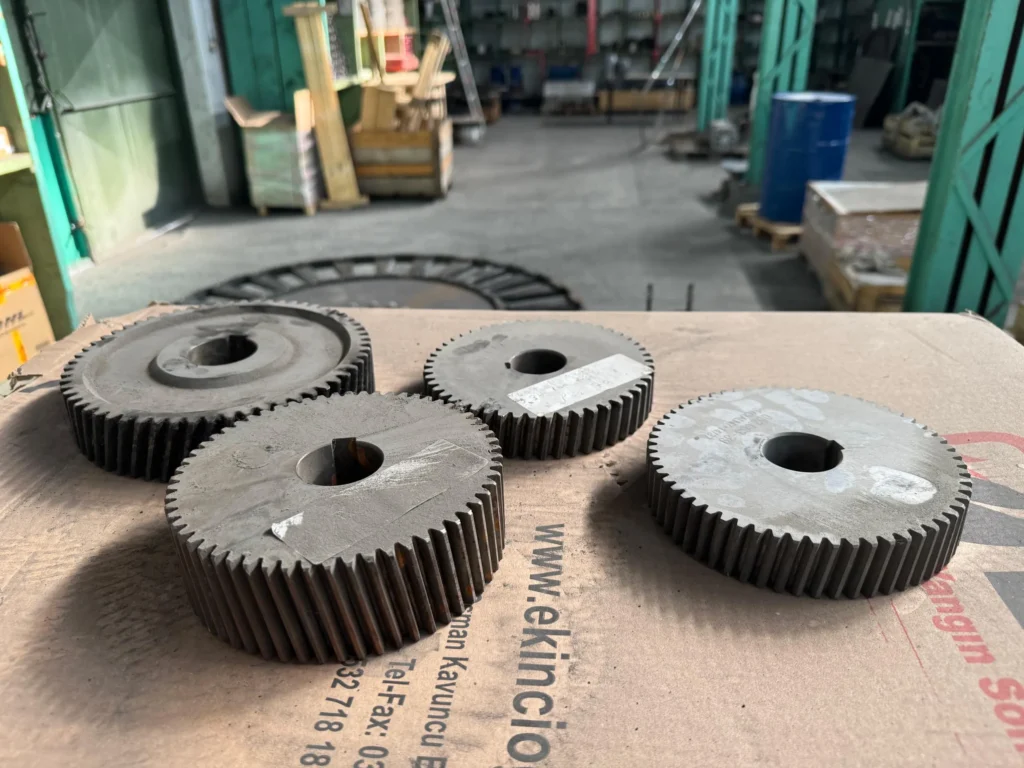
Tezgâh altyapısı ve kapasite değerlendirmesi
Atölyemizde azdırma, profil taşlama, CNC torna, CNC dik işleme, CNC freze ve CNC tel erozyon bulunur. Ø1000 × 3000 mm ve Ø600 × 2000 mm üniversal tornalar, uygun dişli taslaklarının ve şaftların hazırlanmasında kullanılır. Bunlar tezgâh ölçüleridir; her parçanın bu çap ve boyda eksiksiz işlenebileceği anlamına gelmez.
| İş kalemi | Teklif öncesinde kontrol edilen nokta |
|---|---|
| Diş açma | Modül, diş sayısı, profil, helis ve takım uygunluğu |
| Tornalama | Bağlama çapı, ağırlık, göbek ve destekleme gereksinimi |
| Son işlem | Isıl işlem sonrası pay, profil ve yüzey beklentisi |
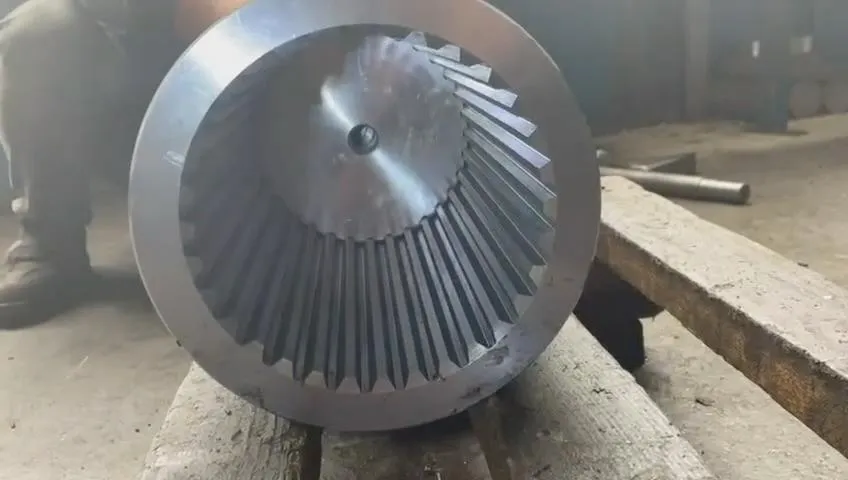
| Kama veya iç profil | Tel geçişi, erişim, köşe geometrisi ve tolerans |
| Kabul kontrolü | Referans yüzeyler, salgı, ölçü ve temas kontrolü kapsamı |
Kesin modül, çap ve kalite sınıfı taahhüdü parçaya ait bilgiler üzerinden verilir. Tezgâh listemizin tamamını makine parkurumuz sayfasında inceleyebilirsiniz.
Malzeme ve ısıl işlem kararları
Dişli için tek bir doğru çelik yoktur. Yükün darbeli olması, çalışma devri, yağlama ve istenen yüzey sertliği farklı seçimlere yol açar. Islah çelikleri, sementasyon çelikleri veya uygun bronz alaşımları; mevcut tasarım ve çalışma şartları çerçevesinde değerlendirilir. Farklı standartlardaki malzeme kodları yalnızca benzer isim taşıdığı için eşdeğer kabul edilmez.
Isıl işlem gerekiyorsa yöntem, sertlik bölgesi, derinlik, son işleme payı ve doğrulama ihtiyacı siparişte tanımlanır. Malzeme değişikliği onay alınmadan yapılmaz. Daha sert bir malzeme seçmek her arızayı çözmez; darbe altında tokluk, diş dibi geometrisi ve karşılık elemanın durumu da önemlidir.
Numuneden dişli üretiminde izlediğimiz yaklaşım
Önce sağlam kalan yüzeyler ile aşınmış bölgeleri ayırırız. Diş sayısı, dış ölçüler, göbek ve bağlantı ayrıntıları kaydedilir; eksik geometri için karşılık parça ve montaj bilgisi istenir. Kırık dişin veya aşınmış yanağın doğrudan kopyalanması yerine nominal geometrinin nasıl doğrulanacağı belirlenir.
Üretimden önce kritik ölçüler ve gerekiyorsa çizim revizyonu onaya sunulur. Numunenin yeterli bilgi taşımadığı durumlarda fotoğraftan kesin üretim sözü vermeyiz. Sürecin ayrıntıları numuneden yedek parça imalatı sayfamızda yer alır.
Dişli imalatı fiyatını neler belirler?
Hammadde boyutu, adet, diş geometrisi, takım ihtiyacı, ısıl işlem, taşlama ve kontrol kapsamı fiyatı etkiler. Aynı dış çaptaki iki dişlinin maliyeti bu nedenle farklı olabilir. Teklifte malzeme temini ile yalnızca işleme hizmeti; model veya çizim hazırlığı ile tekrar sipariş birbirinden ayrılır. Teslim tarihi, malzeme ve iş yükü kontrolünden sonra yazılı olarak netleştirilir.
Dişli geometrisi, üretim ve ısıl işlem rehberi
Bu rehberin bölümleri
- Dişli türlerinin geometrik farkları
- Modül, basınç açısı ve involüt neyi değiştirir?
- Malzeme seçiminde sertlik tek başına yeterli mi?
- Sementasyon dişliye ne sağlar?
- İndüksiyonla diş sertleştirme nasıl farklıdır?
- Nitrasyon, ıslah ve gerilim giderme
- Diş açma ve imalat sonrası işlemler
- Dişli kabulünde hangi ölçüler kontrol edilir?
- Hasar izinden hemen malzeme kararı çıkarmayın
- Teknik kaynaklar
Bir dişlinin görevi hareketi ve torku karşı parçaya aktarmaktır. Bunu hangi devirde, ne kadar sessiz, hangi ömür beklentisiyle ve ne büyüklükte bir gövde içinde yapacağı tasarım kararlarını değiştirir. Tezgâhta üretilebilen bir diş formu, mevcut mekanizmaya mutlaka uygun değildir. Geometri, malzeme, yataklama, yağlama ve montaj aynı sistemin parçalarıdır.
Bu rehber, teknik resim hazırlayan ve dişli siparişi veren ekipler için kavramları birbirine bağlar. Buradaki işlem seçenekleri genel teknik açıklamalardır; belirli bir tezgâhın, ısıl işlem tesisinin veya her tür dişli için üretim kapasitesinin işletmemizde bulunduğu anlamına gelmez. İşin kapsamı parça bazında değerlendirilir.
Dişli türlerinin geometrik farkları
Düz dişlide diş doğrultusu mil eksenine paraleldir. Paralel miller arasındaki aktarımda kullanılır. İdeal düz dişli kavramasında helisten kaynaklanan eksenel kuvvet oluşmaz; çevresel ve radyal yükler yine yataklara aktarılır. Üretim ve geometrik kontrolün görece yalın olması bir avantajdır. Yüksek hızda ses ve titreşim değerlendirilirken diş doğruluğu, temas ve gövde rijitliği ayrıca önem kazanır.
Helisel dişlide dişler eksene belirli bir açıyla uzanır. Temas diş genişliği boyunca kademeli ilerler. Bu özellik, uygun tasarımda yük aktarımını daha düzgün hale getirebilir; karşılığında eksenel kuvvetin de karşılanması gerekir. Paralel eksenli dış dişli çiftinde uygun eşleşme için helis yönleri karşıt seçilir. Helis açısı ile normal modülün doğru tanımlanması şarttır.
Çift helisel ve ok dişliler, karşıt yönlü helis bölgeleriyle eksenel kuvvetleri dengelemeyi amaçlar. İki yarının yükü nasıl paylaştığı, orta bölgenin geometrisi ve işleme erişimi önemlidir. Bunları yalnızca yan yana iki helisel dişli gibi ölçülendirmek yeterli değildir. İmalat yöntemi ve takım çıkış alanı tasarım sırasında değerlendirilir.
Konik dişlilerde dişlerin üzerinde düşünüldüğü referans yüzey koniktir; genellikle kesişen eksenler arasında aktarım sağlanır. Düz konik ve spiral konik tasarımlar aynı geometri veya aynı üretim yöntemi değildir. Montaj mesafeleri ve eksen ilişkisi, temas izinin diş yüzeyindeki yerini etkiler. Hipoid aktarımda ise eksenler arasında kaçıklık bulunur; bu ayrım sıradan konik dişli siparişinden farklı tasarım ve yağlama gerektirir.
Sonsuz vida–çark çiftinde vida benzeri eleman çarkla çalışır. Eksenler kesişmeden açılı konumlanabilir; yaygın yerleşim birbirine diktir. Kayma hareketi yağlama ve ısınmayı önemli hale getirir. Bu sistemlerin tümünü kendiliğinden kilitlenen mekanizma saymak yanlıştır: geri sürülebilirlik geometriye, sürtünmeye ve çalışma şartlarına bağlıdır. Yük tutma gereken bir uygulamada sadece bu varsayıma dayanılmaz.
Kremayer ve pinyon, dönme hareketiyle doğrusal hareket arasında dönüşüm sağlar. Kremayerin bağlandığı yüzeyin doğruluğu, dişliden bağımsız bir ayrıntı değildir. İç dişlilerde dişler halkanın iç yüzeyindedir; takım erişimi ve girişim kontrolü dış dişliden farklıdır. Planet düzenek ise tek bir diş şekli değil; güneş, gezegen ve çoğunlukla iç dişli halkadan oluşan bir mekanizma düzenidir. Yük paylaşımı ve taşıyıcı geometrisi de incelenmelidir.
| Tür | Öne çıkan özellik | Birlikte değerlendirilmesi gereken konu |
|---|---|---|
| Düz | Paralel eksenli, helis açısı olmayan dişler | Dinamik yük, ses, hatve ve profil doğruluğu |
| Helisel | Eğik diş doğrultusu ve kademeli temas | Eksenel yük, normal/enine modül ayrımı |
| Çift helisel | Karşıt helis bölgeleri | Yük paylaşımı, hizalama, üretim erişimi |
| Konik/spiral konik | Konik referans geometri | Montaj mesafesi, temas izi ve eş takım |
| Sonsuz vida–çark | Kaymanın belirgin olduğu aktarım | Isınma, yağlama, malzeme çifti ve geri sürülebilirlik |
| Kremayer | Dönmeden doğrusal harekete geçiş | Bağlama doğruluğu ve hareket boşluğu |
| İç dişli/planet | İç kavrama ve kompakt mekanizma düzeni | Girişim, takım erişimi ve taşıyıcı ilişkisi |
Modül, basınç açısı ve involüt neyi değiştirir?
Modül diş büyüklüğünü tanımlar. Diş sayısı z, modül m ve referans çapı d arasında düz dişli için d = m × z ilişkisi vardır. Örneğin m = 4 mm, z = 30 ise referans çapı 120 mm olur. Standart, profil kaydırmasız ve alışılmış tam diş yüksekliği kabulündeki dış düz dişlide tepe çapı yaklaşık m × (z + 2), yani 128 mm çıkar. Bu ikinci bağıntı her özel diş formuna veya aşınmış numuneye doğrudan uygulanmaz.
Helisel dişlide normal modül mn ile enine modül mt farklıdır: mt = mn / cos β, dolayısıyla d = z × mn / cos β. Burada β helis açısıdır. Normal modülü 4 mm, diş sayısı 30 ve helis açısı 20° olan örnekte referans çapı yaklaşık 127,7 mm olur. Düz dişlideki 120 mm değerini aynen kullanmak farklı bir geometriyi tarif eder. Bu hesaplar geometrik örnektir; dişlinin taşıyabileceği torku kanıtlamaz.
Basınç açısı, temas kuvvetinin doğrultusuyla ilişkili bir parametredir. Sadece modülün aynı olması eşleşme için yeterli değildir. Basınç açısı, helis sistemi ve karşı dişlinin bilgileri de gerekir. İnvolüt profil ise bir taban dairesinden türetilen eğridir; gözle çizilmiş bir yayla aynı şey değildir. Profil değişirse temasın ilerleyişi ve yük aktarımı da değişebilir.
Profil kaydırma, dişin yalnızca daha kalın çizilmesi anlamına gelmez. Takım ile taslak arasındaki göreli konum değişimi diş geometrisini etkiler. Diş dibi yapısı, tepe kalınlığı, girişim ve merkez mesafesi birlikte değerlendirilir. Özellikle az dişli pinyonda numuneden ölçülen tepe çapından doğrudan modül çıkarmak bu nedenle yanıltıcı olabilir.
Malzeme seçiminde sertlik tek başına yeterli mi?
Bir diş, yan yüzeyindeki temas yüküyle birlikte dip bölgesinde eğilme zorlanmasına da maruz kalır. Yüzeyin aşınmaya dirençli olması kadar çekirdeğin ve diş dibinin davranışı önemlidir. Darbeli çalışan yavaş bir mekanizmayla sürekli yüksek devirde çalışan aktarım için aynı malzeme ve işlem otomatik olarak seçilmez.
Seçimde yük çevrimi, yağlama, darbe, parça kesiti, istenen yüzey sertliği ve son işleme planı birlikte ele alınır. C45 benzeri orta karbonlu çeliklerle 16MnCr5 gibi sementasyon çeliklerinin aynı işlemlerden aynı sonucu vereceği varsayılmamalıdır. Malzeme belgesindeki kalite ve teslim durumu, ısıl işlem talebiyle uyuşmalıdır. Bir sertlik değeri bütün parçanın kimliğini açıklamaz.
Sementasyon dişliye ne sağlar?
Sementasyon, uygun düşük karbonlu çeliğin yüzeyini karbon bakımından zenginleştiren termokimyasal işlemdir. Ardından uygulanan sertleştirme ve temperleme ile sert yüzey ve daha tok çekirdek dengesi hedeflenir. Diş yanaklarında aşınma ve temas yorulmasına karşı dayanım ihtiyacı bulunan tasarımlarda değerlendirilir.
Karbonun yüzeye verilmesi ile istenen sertliğin elde edilmesi aynı aşama değildir. Bu nedenle siparişte sadece “sementasyon yapılacak” notu yerine malzeme, işlem görecek bölgeler, sertlik ve etkin sertleşme derinliği tanımlanmalıdır. Isıl işlemde şekil değişimi olabileceği için delik, alın ve diş yüzeylerinin son işleme sırası baştan planlanır. Gerekli taşlama payını sonradan eklemek mümkün olmayabilir.
İndüksiyonla diş sertleştirme nasıl farklıdır?
İndüksiyonda bobinin oluşturduğu değişken manyetik alan, uygun malzemenin belirli bölgesini ısıtır; ardından soğutmayla sertleşme sağlanır. Sementasyondan farklı olarak esas mekanizma yüzeye karbon katmak değildir. Malzemenin kendi bileşimi ve önceki durumu önem taşır. Dişlerin veya başka belirli yüzeylerin seçici sertleştirilmesinde kullanılabilir.
Bobin geometrisi, uygulama biçimi, frekans, güç, süre ve soğutma sertleşme desenini etkiler. Diş yanağında istenen sonuç elde edilmiş olması diş dibinin de aynı şekilde sertleştiğini göstermez. Teknik resimde sertleşecek bölge ve geçiş sınırları belirtilmeli; yalnızca tek noktadan sertlik ölçümüne dayanılmamalıdır. İndüksiyon da şekil değişimi ve çatlak riski açısından kontrol gerektirir.
Nitrasyon, ıslah ve gerilim giderme
Nitrasyon, uygun çeliklerde azotun yüzeye difüzyonu ve sert yüzey tabakasının oluşumuyla ilişkilidir. Sementasyondaki gibi sonradan su verme gerektirmeyen uygulamalar, boyutsal hareketin sınırlanmasının istendiği parçalarda değerlendirilebilir. Bununla birlikte “hiç ölçü değişmez” kabulü doğru değildir. Malzeme, tabaka yapısı ve son işlemlerin tabakaya etkisi kontrol edilmelidir.
Islah, sertleştirme ile ardından uygun temperlemenin birlikte ele alındığı bir süreçtir; parçanın genel mekanik özelliklerini düzenlemeye yöneliktir. Gerilim giderme ise ayrı bir amaç taşır ve sert yüzey elde etmenin yerine geçmez. Hangi işlemin neden istendiği açık değilse teklif de kontrol planı da belirsiz kalır.
| İşlem | Temel amaç | Siparişte belirginleştirilecek nokta |
|---|---|---|
| Sementasyon ve sertleştirme | Karbonca zenginleşmiş sert yüzey, destekleyen çekirdek | Etkin derinlik, yüzey/çekirdek şartı, son işleme payı |
| İndüksiyon | Seçilen bölgede sertleşme | Sertleşme deseni, sınırlar, diş dibi ve yanak kontrolü |
| Nitrasyon | Yüzeyde sert tabaka ve yüzey özelliklerinin geliştirilmesi | Malzeme uygunluğu, tabaka tanımı, bitmiş ölçüye etkisi |
| Islah | Genel dayanım ve tokluk dengesinin düzenlenmesi | Teslim sertliği ve gerekli mekanik özellikler |
| Gerilim giderme | Önceki işlemlerin gerilmelerinin yönetilmesi | İşlem sırası ve ardından yapılacak ölçüm/işleme |
Diş açma ve imalat sonrası işlemler
Azdırma, uygun dış dişlilerde takım ve parçanın koordineli hareketiyle profil üreten yöntemlerden biridir. Vargelleme, profil frezeleme, broşlama ve uygun kesim yöntemlerinin kullanım alanları farklıdır. İç dişli, omuzlu parça veya takım çıkış mesafesi kısıtlı bir geometri için yöntem, yalnızca diş sayısına bakılarak seçilmez. Geçişli bir konturun tel erozyonla kesilebilmesi de istenen bütün dişli doğruluk ve yüzey şartlarının kendiliğinden karşılandığını göstermez.
Isıl işlemden sonra diş taşlama, uygun honlama veya başka son işlemler gerekebilir. Taşlama, sadece yüzeyi parlatmak için yapılmaz; gerekli profil ve diş doğrultusu şartlarının sağlanmasına katkı verebilir. Ancak taşlama yanığı, fazla talaş kaldırılması ve sert tabakanın incelmesi kontrol edilmelidir. Sementasyon derinliğiyle taşlama payı birbirinden bağımsız seçilemez.
Çapak alma, kenar düzenleme, yıkama ve korozyondan koruma da teslimin parçasıdır. Diş kenarındaki çapak montajı ve teması etkileyebilir. Kontrollü bilyalı dövme gibi yüzey iyileştirmeleri ise sıradan kumlama veya temizlik işlemiyle eş tutulmamalı; isteniyorsa ayrı proses ve kabul şartıyla tanımlanmalıdır.
Dişli kabulünde hangi ölçüler kontrol edilir?
Delik çapının ve dış çapın tutması tek başına dişli kabulü değildir. Hatve sapmaları, profil ve diş doğrultusu, diş kalınlığı, radyal salgı ve montaj referansları işin gerektirdiği kapsamda değerlendirilir. Karşılık dişliyle temas izi ve çalışma boşluğu yararlı bilgiler verir; ancak bunlar bütün geometrik ölçümlerin yerine geçmez.
Çalışma boşluğu, sıfıra indirilmesi gereken rastgele bir kusur değildir. Yağlama, sıcaklık ve montaj şartlarıyla birlikte tasarlanır. Aşırı boşluk kadar yetersiz boşluk da sorun oluşturabilir. Ölçümün hangi merkez mesafesinde ve hangi koşulda yapılacağı kayıtlı olmalıdır. Numuneden dişli yenilerken aşınmış karşı parçanın durumu bu nedenle önemlidir.
Örnek bir kabul dosyasında resim revizyonu, malzeme kimliği, ısıl işlem kaydı, kararlaştırılmış geometrik kontroller ve teslim işaretlemesi birbirine bağlanır. İstenen rapor türünü ve ölçüm kapsamını teklif aşamasında belirtmek, bitmiş dişli hazır olduğunda eksik belge aramaktan daha sağlıklıdır.
Hasar izinden hemen malzeme kararı çıkarmayın
Yanaktaki çukurcuklanma, çizilme, diş dibi çatlağı ve kenar teması aynı sorun değildir. Görsel inceleme ilk ipucunu verir; yağlama, yük geçmişi, hizalama ve ölçümlerle desteklenmelidir. “Daha sert yapalım” önerisi, yanlış temas veya yetersiz yağlamayı tek başına düzeltmez. Kırık dişlinin yanında karşılık dişlinin ve yatakların bilgisi de değerlendirmeye alınmalıdır.
Şaftlı pinyonlarda yatak ve diş referansları için mil imalatı sayfamızı, eş çalışan göbek ve kovanlarda kaplin imalatını inceleyebilirsiniz. Çizimi bulunmayan parçalarda süreç tersine mühendislik ile başlar. Büyük helisel dişliye özgü satın alma ayrıntıları teknik şartname yazısında ayrıca ele alınır.
Teknik kaynaklar
Teklif dosyanıza ekleyin
- Teknik resim veya numune fotoğrafları; varsa karşılık dişlinin bilgileri.
- Modül, diş sayısı, helis açısı ve yönü; tanımlıysa kavrama açısı ve profil kaydırma.
- Göbek deliği, kama veya spline detayı, diş genişliği ve montaj mesafeleri.
- Malzeme, ısıl işlem, kritik toleranslar ve istenen raporlar.
- Adet, kullanım yeri, hedef teslim tarihi ve sevkiyat bilgisi.
- İç Dişli ve Planet Dişli Parçaları — İç kavrama; girişim; taşıyıcı ilişkisi; planet parçaları; takım erişimi.
- Düz Konik Dişli İmalatı — Düz diş doğrultulu konik geometri; koni açıları; montaj ve temas.
- Zincir Dişli İmalatı — Zincir standardı; hatve; makara oturması; diş sayısı; aşınma.
- Triger Kasnağı İmalatı — Kayış profil ailesi; hatve; flanş; göbek; eş kayış uyumu.
Çavuş ve Çift Helisel Dişli İmalatı — karşıt helisler, merkez boşluğu, yük paylaşımı ve kabul kontrolü.
- Kremayer Pinyon Dişli İmalatı — Doğrusal hareket; ek yerleri; bağlama doğruluğu; hareket boşluğu.
- Sonsuz Vida ve Çark İmalatı — Giriş sayısı; ilerleme açısı; malzeme çifti; kayma; verim ve geri sürülebilirlik.
Düz dişli imalatı teknik rehberi: modül, profil kaydırma, eşleşme, ısıl işlem ve kabul ölçümleri.
Dişli türüne göre ayrıntılı imalat rehberleri
Geometri, eş parça, ısıl işlem ve kabul şartları dişli türüne göre değişir. İhtiyacınıza uygun teknik rehberden teklif dosyasında gerekli bilgileri inceleyebilirsiniz.
- Helisel Dişli İmalatı: Normal/enine modül; helis yönü; eksenel kuvvet; diş doğrultusu ve karşılık dişli.
- Spiral Konik Dişli İmalatı: Konik geometri; spiral açı; kesişen eksenler; üretim sistemi ve son işlem.
- Dişli Mil İmalatı: Bütünleşik mil-diş geometrisi; yatak referansları; yorulma; ısıl işlem ve salgı.
- Ayna Mahruti Dişli Takımı İmalatı: Eş takım yenileme; oran; konik/hipoid ayrımı; montaj mesafesi; temas izi ve kabul.
- Pinyon Çevre Dişli Takımı İmalatı: Açık tahrik; segmentler; radyal/eksenel salgı; yataklama; yağlama ve saha ölçü dosyası.
Sık sorulan sorular
Tek bir kırık dişliyi yeniletebilir miyim?
Tek parça talepleri değerlendirilebilir. Sağlam kalan numune, karşılık dişli ve çalışma koşulları hakkında bilgi gönderilmesi teknik incelemeyi kolaylaştırır. İmalata uygunluk ve termin bu inceleme sonrasında belirlenir.
Her dişliye profil taşlama gerekir mi?
Gerekmez. İstenen doğruluk, yüzey kalitesi, ısıl işlem ve çalışma koşulları belirleyicidir. Taşlama ihtiyacı ile uygulanabilirliği teknik resim üzerinden ayrı ayrı değerlendirilir.
Malzeme belgesi ve ölçüm raporu isteyebilir miyim?
Belge türü ve kontrol kapsamı teklif aşamasında belirtilmelidir. Hammaddeye ait EN 10204 3.1 belgesi, parçaya uygulanmış tüm işlemleri veya tamamlanmış dişlinin performansını tek başına belgelemez.