
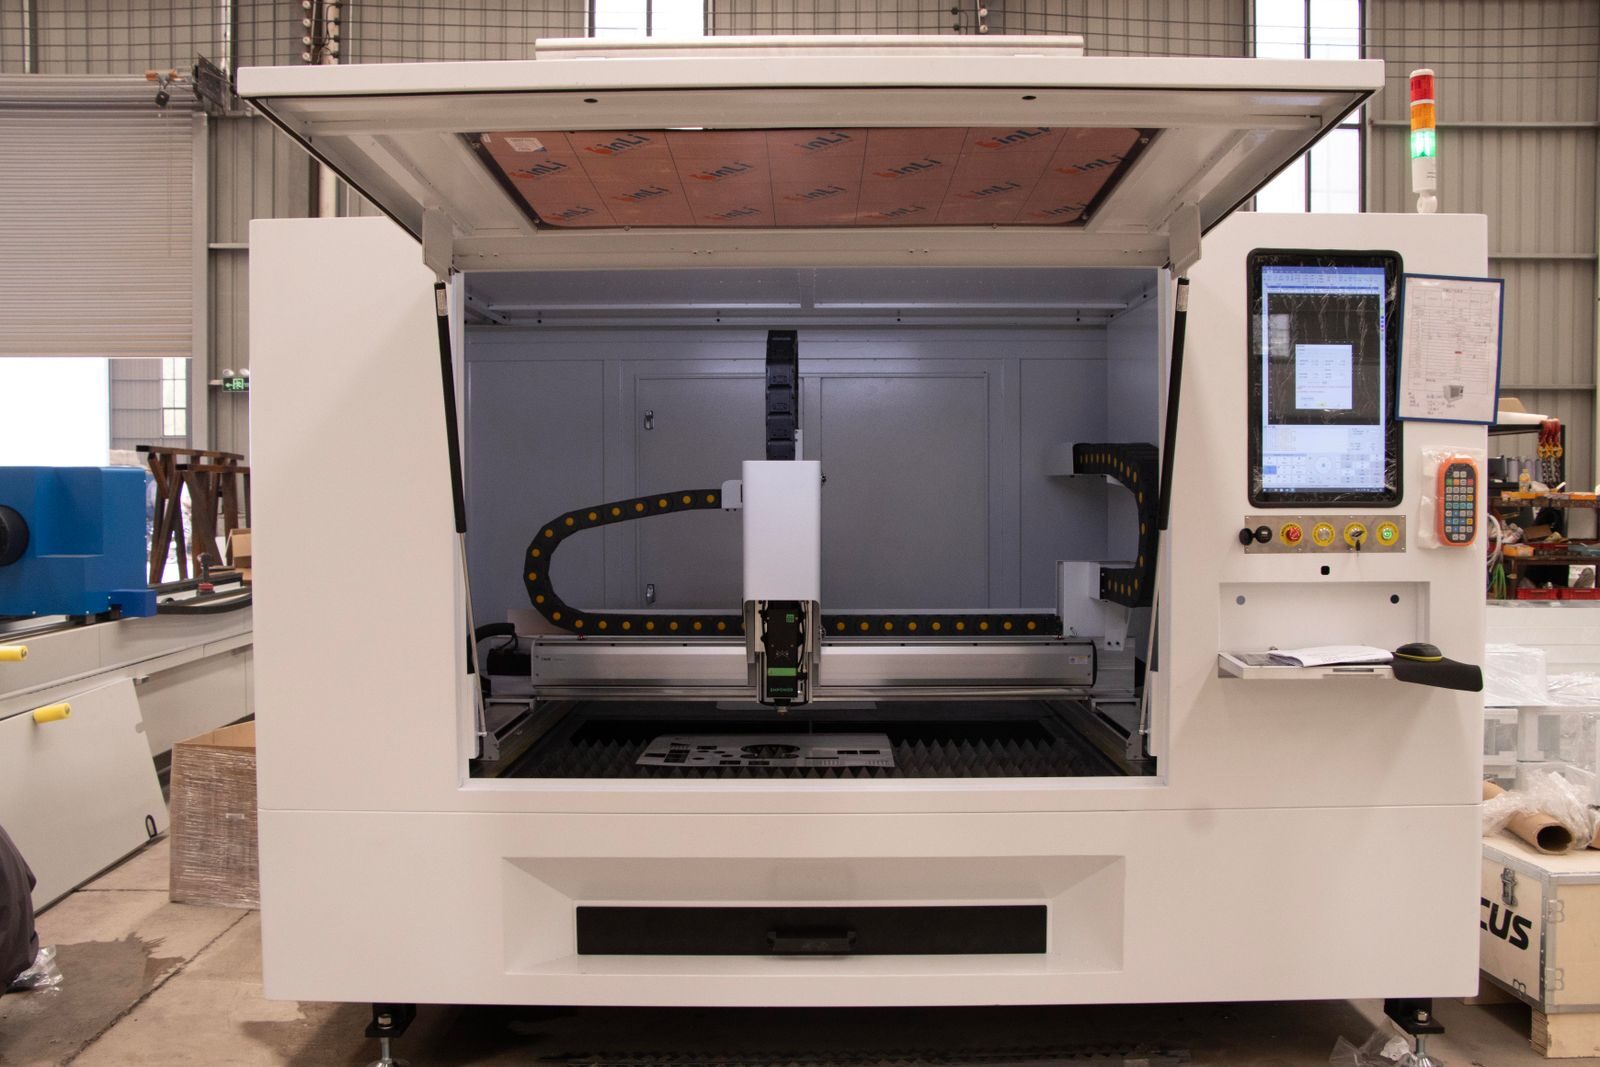
Bir parçanın hangi tezgâhta işleneceğini belirlerken önce geometriye, malzemeye, adede ve kontrol şartlarına bakıyoruz. AKÇA MAKİNA’nın Erzincan’daki atölyesinde CNC ve üniversal tezgâhları; diş açma, tel erozyon, taşlama, kaynak ve pres işlemleriyle birlikte kullanıyoruz. Buradaki parkur bilgileri ilk değerlendirmeye yardımcı olur; işin uygunluğunu teknik resim ve bağlama ihtiyacı üzerinden netleştiriyoruz.
Bu sayfa, satın alma ve teknik ofis ekiplerinin parça talebini mevcut altyapıyla eşleştirmesine yardımcı olmak için hazırlanmıştır. Tezgâh ölçüsü ile bitmiş parçanın kabul edilebilir ölçüsü aynı değildir. İşleme uygunluğu, bağlama ve takım erişimi görüldükten sonra netleştirilir.
Mevcut tezgâh ve ekipman listesi
| Tezgâh veya ekipman | Bildirilen envanter bilgisi | Başlıca kullanım |
|---|---|---|
| Üniversal torna | 1 adet, Ø1000 × 3000 mm | Uygun büyük ve uzun dönel parçalar |
| Üniversal torna | 1 adet, Ø600 × 2000 mm | Mil, burç, göbek ve bağlantı parçaları |
| CNC torna | 1 adet | Geometriye ve adede uygun tornalama |
| CNC dik işleme | 1 adet | Prizmatik parça, delik ve yüzey işleme |
| CNC freze | 1 adet | Frezeleme, cep ve bağlantı ayrıntıları |
| CNC tel erozyon | 1 adet | İletken malzemede geçişli kontur kesimi |
| Kalıpçı freze | 1 adet, 4 numara | Özel parça ve uygun freze operasyonları |
| Azdırma tezgâhı | Mevcut | Uygun dişli geometrilerinde diş açma |
| Profil taşlama | Mevcut | Uygun profil ve son işlem talepleri |
| Taşlama tezgâhları | Mevcut | Geometriye uygun yüzey ve son işlem |
| Hidrolik pres | Mevcut | Uygun montaj ve şekillendirme işleri |
| Doğrultma presi | Mevcut | Teknik değerlendirmeye uygun doğrultma |
| Gaz altı kaynak makineleri | Mevcut | Kaynaklı mekanik parça ve birleştirmeler |
| Şerit testere | Mevcut | Hammadde ve taslak boy hazırlığı |
CNC işleme alanı, pres gereksinimi, azdırma modülü ve taşlama uygunluğu gönderdiğiniz parçaya göre kontrol edilir. Parçanıza ait teknik resim üzerinden uygulanabilirlik ve teklif kapsamı belirlenir.
Torna kapasitesi nasıl yorumlanmalı?
Ø1000 × 3000 mm ve Ø600 × 2000 mm değerleri mevcut üniversal tornaların bildirilen ölçüleridir. İş parçasının aynaya bağlanması, punta veya destek kullanılması, takımın erişimi ve parça ağırlığı gerçek işleme alanını etkiler. Bu yüzden söz konusu değerler bütün çap ve boy birleşimleri için otomatik kabul anlamına gelmez.
Özellikle uzun millerde kademe yerleri, destekleme, delik derinliği ve salgı referansı önemlidir. Mil ve şaft imalatı taleplerinde genel boyun yanında montaj yüzeylerini ve kritik toleransları gösteren çizim paylaşılması gerekir.
CNC ve üniversal tezgâhları birlikte kullanmak
Tek parçalık onarım veya özel imalatta uygun bir üniversal tezgâh pratik çözüm sağlayabilir. Tekrarlanan geometrilerde CNC programlama ve bağlama hazırlığı avantaj oluşturabilir. Ancak yöntem seçimi yalnızca adet üzerinden yapılmaz; geometri, erişim, kontrol ve toplam işlem sırası birlikte değerlendirilir.
Bir parça testere kesimi, tornalama, frezeleme ve son kontrol gibi birkaç aşamadan geçebilir. Bu aşamalarda ortak referans kullanılması, farklı yüzeylerin birbirine göre doğru konumlandırılmasına yardımcı olur. Fason talaşlı imalat teklifinde hangi operasyonların dahil olduğu açıkça belirtilir.
Diş açma, tel erozyon ve son işlemler
Azdırma ve profil taşlama varlığı, bütün dişli tiplerinin ve kalite sınıflarının otomatik olarak üretilebildiği anlamına gelmez. Modül, diş sayısı, profil, helis ve takım uygunluğu incelenir. Dişli imalatı için teknik resim veya yeterli numune bilgisi gerekir.
CNC tel erozyon elektrik ileten ve tel geçişine uygun parçalarda kullanılır. Kör cep veya kör kanal, standart tel kesimle aynı iş değildir. Taşlama ve doğrultma taleplerinde de parça, malzeme, geometri ve hasar durumu değerlendirilir; “sıfır salgı” veya her işe geçerli mikron hassasiyeti sözü verilmez.
Kaynak, pres ve malzeme hazırlığı
Gaz altı kaynak, hidrolik pres, doğrultma presi ve şerit testere; uygun işlerde üretim zincirini destekler. Kaynaklı helezon parçaları, mekanik bağlantılar ve özel imalatlar için işlem sırası teknik dosyaya göre belirlenir.
Kaynakla onarım, her malzeme veya yük durumu için uygun kabul edilmez. Özel kaynak prosedürü, ısıl işlem, muayene veya dış hizmet gerekiyorsa teklifte ayrıca belirtilir. Bir ekipmanın listede bulunması, belgelenmemiş sertifika veya test kapasitesinin varlığı anlamına gelmez.
Kontrol ve teslim belgeleri
Kritik ölçüler, referanslar, geçmeler ve yüzey beklentileri tekliften önce paylaşılmalıdır. İstenen boyutsal rapor, malzeme belgesi ve ilave testlerin kapsamı siparişe yazılır. Ölçüm yönteminin talep edilen toleransa uygunluğu işin teknik değerlendirmesine dahildir.
Tüm parçalar için aynı tolerans sınıfı, pürüzlülük veya sertifika paketi ilan etmek yerine parça bazında kabul koşulu belirlenir. Isıl işlem, özel analiz, balans veya başka bir dış işlem gerekiyorsa tedarik sorumluluğu ve termin etkisi ayrıca netleştirilir.
Teknik resimden tezgâh seçimine: imalat planlama rehberi
Bu rehberin bölümleri
Bir parçaya uygun tezgâhı seçmek, yalnızca dış ölçüsünü kapasite tablosuyla karşılaştırmak değildir. İşlenecek yüzeylerin erişimi, bağlama, malzeme, tolerans ve operasyon sırası birlikte değerlendirilir. Parça bir tezgâha fiziksel olarak sığabilir; ancak gerekli desteği kurmak veya takımı kritik yüzeye ulaştırmak mümkün olmayabilir. Bu ayrım özellikle büyük, uzun ve ince cidarlı parçalarda belirleyicidir.
Tornalama, frezeleme ve özel işlemler
Tornalamada dönel yüzeyler, alınlar, uygun delikler ve dişler işlenebilir. Frezelemede düzlemler, cepler, kanallar ve delik düzenleri öne çıkar. Bir milin dış çapları tornada, kama kanalı veya bağlantı düzlüğü frezede tamamlanabilir. Aynı parçanın birkaç tezgahtan geçmesi olağandır; asıl mesele yüzeylerin birbirine göre konumunu korumaktır.
Azdırma, uygun dişli geometrilerinde diş üretimi için kullanılan özel bir yöntemdir. Tel erozyon iletken malzemede tel geçişine uygun konturlar sağlar. Taşlama ise uygun yüzeylerde son ölçü ve yüzey ihtiyacına hizmet eder. Hiçbiri diğerlerinin bütün görevlerini karşılayan genel çözüm değildir. Dişli ve tel erozyon rehberlerinde geometriye bağlı sınırlar ayrıca açıklanır.
| Parça özelliği | Planlamada öne çıkan işlem | Önceden kontrol edilecek konu |
|---|---|---|
| Uzun, kademeli mil | Tornalama ve uygun son işlem | Destek, sehim, yatak referansı |
| Çok yüzlü prizmatik gövde | Frezeleme ve delik işleme | Bağlama yönleri, takım erişimi |
| Sertleştirilmiş geçişli kontur | Uygun tel erozyon operasyonu | Başlangıç deliği, kalınlık, köşeler |
| İnce cidarlı halka veya kapak | Kontrollü bağlama ve işleme | Sıkma kaynaklı şekil değişimi |
| Kaynaklı mekanik parça | Kaynak sonrası ölçü ve işleme | Çarpılma, referans ve işleme payı |
Nominal kapasite ile gerçek bağlama alanı
Tornada bildirilen çap ve boy, bütün parça biçimlerinin aynı anda o sınırlarda işlenebileceği anlamına gelmez. Ayna, punta, destek ve takımın kapladığı alan hesaba katılır. Parçanın yalnızca kütlesi değil, kütlenin nerede toplandığı da bağlamayı etkiler. Merkezden kaçık veya uzun çıkıntılı parçada ek değerlendirme gerekir.
Freze ve dik işlemede tabla ölçüsü, eksen hareketi ve takımın ulaşabildiği bölge aynı kavram değildir. Mengene, fikstür, takım boyu ve çarpışma alanı gerçek çalışma hacmini sınırlar. Teknik resme genel boyut ve yaklaşık ağırlık eklenmesi bu nedenle teklif süresini kısaltabilir. Yalnızca yakın çekim fotoğraf, bağlama planını değerlendirmeye yetmeyebilir.
CNC mi, üniversal tezgâh mı?
CNC, karmaşık hareketlerin programlanması ve tekrarlanan operasyonların yürütülmesinde avantaj sağlayabilir. Programlama, takım ve bağlama hazırlığı ise toplam işin bir bölümüdür. Tek parçalık onarımda uygun üniversal tezgâh verimli olabilir; karmaşık tek parçada CNC yine gerekli olabilir. Karar yalnızca sipariş adedine bağlanmamalıdır.
CNC kullanılması bütün ölçülerin otomatik doğru çıktığı anlamına gelmez. Takım aşınması, bağlama, sıcaklık, ölçüm ve program verisi sonucu etkiler. Üniversal tezgâhta üretim yapılması da parçanın kontrolsüz olduğu anlamına gelmez. Kabul, tezgâh etiketinden değil teknik resimdeki şartların doğrulanmasından çıkar.
Referansların operasyonlar arasında korunması
İlk operasyonda oluşturulan bir yüzey sonraki bağlamanın referansı olabilir. Yanlış referans seçildiğinde her işlem kendi içinde doğru olsa bile deliklerin yatak eksenine göre konumu hatalı çıkabilir. Operasyon planında hangi yüzeyin ne zaman tamamlandığı ve nereden konumlandırıldığı anlaşılmalıdır.
Örneğin bir yatak gövdesinde önce bağlama yüzeylerinin, sonra birbiriyle ilişkili delik ve merkezleme bölgelerinin işlenmesi değerlendirilebilir. Ancak tek bir sıra bütün gövdeler için uygun değildir. Ham parça yapısı ve çizimdeki geometrik ilişkiler esas alınır. Döküm parça işleme rehberi bu başlangıç koşullarını açıklar.
Kaba işleme, ısıl işlem ve finiş sırası
Kaba işlemede malzeme kaldırma verimliliği, finişte ise son ölçü ve yüzey daha belirgin hale gelir. Isıl işlem, kaplama veya kaynak araya giriyorsa bunların geometriye etkisi dikkate alınmalıdır. Son ölçüye çok erken ulaşmak, sonraki işlemde oluşan değişim için düzeltme payı bırakmayabilir.
Buna karşılık gereksiz büyük finiş payı da süreyi ve yüzey işlemine etkileri artırabilir. Sertleşmiş tabakalı parçada son taşlamanın kaldıracağı malzeme özellikle önemlidir. Mil imalatı rehberinde bu sıra; rulman, keçe ve bağlantı yüzeyleri üzerinden ele alınır.
Kontrol yöntemi üretimden önce seçilir
Bir ölçünün dar toleranslı olması, onu mevcut herhangi bir ölçü aletiyle doğrulayabileceğimiz anlamına gelmez. Erişim, yüzey biçimi, cihazın uygunluğu ve ölçüm belirsizliği değerlendirilir. Boyut ölçümüyle geometrik konum kontrolü farklı düzenekler gerektirebilir. Çizimde kontrol edilmesi güç bir şart varsa yöntem sipariş aşamasında netleştirilmelidir.
İlk ürün kontrolü, ara kontrol ve son kontrol farklı amaçlara hizmet eder. Tekrarlı partilerde hangi ölçülerin hangi sıklıkla izleneceği kararlaştırılır. Malzeme belgesi, ısıl işlem kaydı veya dış ölçüm raporu isteniyorsa bunlar teslim dosyasına dahil edilir. Belgelerin kapsamı teklifte görünür olmalıdır.
Satın alma için karşılaştırılabilir iş paketi
Sağlıklı teklif; hammadde, ön işleme, ana operasyonlar, son işlemler ve kontrolün kapsamını açıklar. Müşteri malzemesi kullanılıyorsa mevcut ölçü, sertlik ve önceki işlemler paylaşılır. Yalnızca tek operasyon isteniyorsa parçanın hangi durumda teslim alınacağı ve hangi durumda geri verileceği yazılır.
Makine listesi uygunluk görüşmesi için başlangıçtır. Kesin üretim planı güncel resim, malzeme, adet ve kabul şartları üzerinden kurulur. Çizimi bulunmayan işlerde numuneden üretim aşaması önce tamamlanır; ardından imalat ve teslim süresi somutlaştırılır.
Kapasite değerlendirmesi için gönderin
- Teknik resim ve varsa üç boyutlu model; güncel revizyon bilgisi.
- Genel ölçüler, yaklaşık ağırlık ve malzeme durumu.
- Kritik toleranslar, yüzeyler ve işlenecek bölgeler.
- Adet, tekrar sipariş beklentisi ve malzeme temin sorumluluğu.
- Hedef tarih, kontrol belgeleri ve ambalaj ihtiyacı.
Sık sorulan sorular
Çizimsiz numune için teklif alabilir miyim?
Numuneden üretim kapsamında değerlendirme yapılabilir. Hedef ölçülerin güvenilir şekilde belirlenebilmesi için karşılık parçalar veya montaj bilgisi gerekebilir.
Yalnızca tek bir operasyonu yaptırabilir miyim?
Uygun parçalar için yalnızca tornalama, frezeleme veya tel erozyon gibi işlem talepleri değerlendirilebilir. Önceki işlemlerin durumu ve mevcut referans yüzeyler paylaşılmalıdır.
Her malzemeyi ve ölçüyü kabul ediyor musunuz?
Hayır. Parça, tezgâh, takım, bağlama ve kontrol uygunluğu incelenir. Teknik dosya görülmeden kapasite taahhüdü verilmez.
İlgili teknik yazılar


Parçanız için teknik değerlendirme ve teklif
Teknik resminizi, numune fotoğraflarını, adet ve ihtiyaç tarihinizi paylaşın. İşleme kapsamını, gerekli kontrolleri ve teslim planını birlikte netleştirelim.
info@akcamak.com · 0533 512 83 95 · 0539 231 36 85
AKÇA MAKİNA · Mengüceli Mah. 1365 Sok. K. No: 3/3ı, Merkez / Erzincan.