
Mevcut bir kaplin göbeğini yenilemek, hazır göbeği son ölçüye işlemek veya özel bağlantı parçası üretmek farklı iş kapsamlarıdır. AKÇA MAKİNA’da önce ihtiyacınızı bu ayrımla netleştiriyoruz. Motor, redüktör ve pompa gruplarına ait taleplerde teknik resmi ya da numuneyi inceliyor; torna, freze, azdırma ve CNC tel erozyon işlemlerini parçanın geometrisine göre planlıyoruz.
Kaplin siparişinde iki mil çapının bilinmesi başlangıçtır; yeterli değildir. Devir, tork, duruş-kalkış sıklığı, bağlantı mesafesi ve hizalama koşulları da gerekir. Montaj yerine oturan bir göbek, tek başına doğru seçilmiş bir kaplin anlamına gelmez. Teklif hazırlığını bu ayrımı gözeterek yaparız.
Kaplin imalatı ve işleme kapsamı
Özel ölçü göbek ve kama kanalı
Mevcut kaplinin teknik resmine uygun delik, fatura, kama kanalı ve sabitleme ayrıntıları işlenebilir. Hazır göbeğin son ölçüye işlenmesiyle yeni göbek üretimi ayrı işler olarak fiyatlandırılır. Delik toleransı, milin ölçüsü ve bağlantının sökülebilirlik ihtiyacı birlikte değerlendirilir; her uygulamaya otomatik olarak H7 yazılmaz.
Dişli kaplin parçaları
Dişli göbek ve kovan taleplerinde profil, diş genişliği, çalışma boşluğu, yağlama ve sızdırmazlık ayrıntıları gerekir. Bombeli dış diş gibi özel formlarda tezgâh ve takım uygunluğu ayrıca kontrol edilir. Dişli imalatı ile ortak olan operasyonlar, kaplinin montaj referansları korunarak planlanır.
Flanşlı, rijit ve ara parçalı bağlantılar
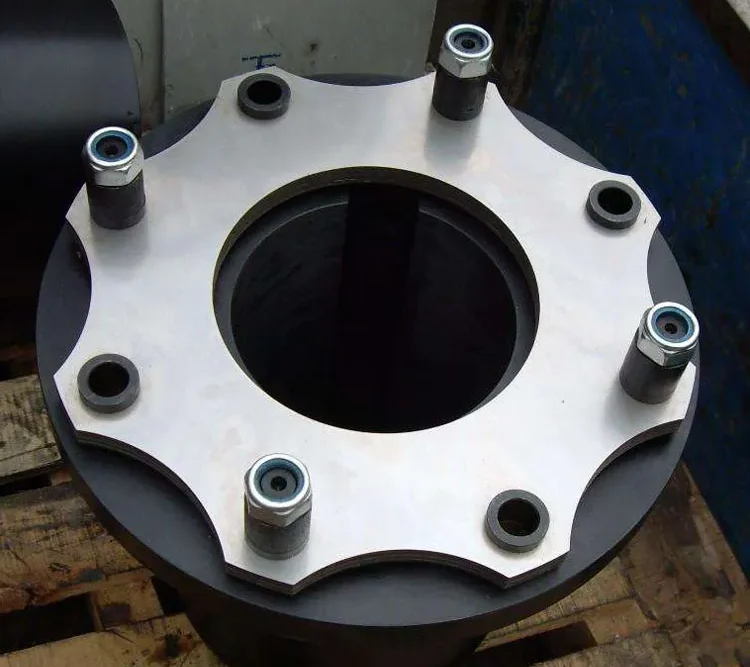
Flanş çapı, merkezleme faturası, cıvata dairesi ve şaft uçları arası mesafe çizimde açık olmalıdır. Ara parçalı pompa bağlantılarında bakım için gereken söküm mesafesi ayrıca belirtilir. Rijit bağlantıların hizalama gereksinimi, esnek kaplinlerle aynı kabul edilmez.
Elastik ve fren tamburlu kaplin talepleri
Elastik eleman kullanılan sistemlerde göbek geometrisi kadar elemanın malzemesi, üretici verileri ve çalışma ortamı önemlidir. Fren tamburlu veya kaldırma mekanizmasında kullanılan kaplinler için emniyet ve tasarım şartnamesi talep edilir. Tek bir servis katsayısı tablosuyla bütün uygulamalar için ürün seçimi yapılmaz.
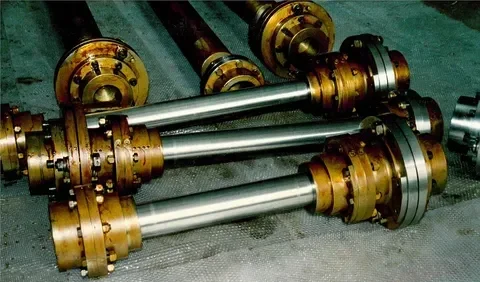
Tezgâhlarımız kaplin işine nasıl katkı sağlar?
| Operasyon | Teknik değerlendirme |
|---|---|
| CNC ve üniversal tornalama | Delik, göbek, fatura, flanş ve dönel yüzeyler |
| CNC freze ve dik işleme | Cıvata dairesi, bağlantı delikleri ve erişilebilir cepler |
| Azdırma | Uygun geometride dış diş açılması |
| CNC tel erozyon | Telin geçebildiği iletken parçalarda iç profil ve kanal |
| Pres ve taşlama | Parçaya uygun montaj, doğrultma veya son işlem ihtiyacı |
Ø1000 × 3000 mm ve Ø600 × 2000 mm üniversal tornalarımızın bulunması tüm kaplinler için aynı çap, devir veya tork kapasitesi anlamına gelmez. Bağlama, ağırlık ve işleme erişimi teknik incelemede belirlenir. Ayrıntılı envanter için makine parkurumuzu inceleyebilirsiniz.
Arızalı kaplinde yalnızca parçaya bakmak yetmez
Sıyırmış kama, kırılmış tırnak veya aşınmış diş; bağlantıdaki başka bir sorunun sonucu olabilir. Mil ve göbek uyumu, hizalama, gevşeyen bağlantılar, yağlama ve darbeli yük hakkında bilgi alınması gerekir. Hasar fotoğrafları ön değerlendirmeye yardımcı olur; kesin nedenin yalnızca bir fotoğraftan belirlendiği iddia edilmez.
Mil de hasarlıysa mil ve şaft imalatı kapsamında birlikte değerlendirilmesi, yeni göbeğin aşınmış bir bağlantıya takılmasını önler. Numuneden üretimde sağlam kalan referanslar ve karşılık parça ölçüleri kullanılır. Tasarım değişikliği veya malzeme değişimi gerekiyorsa müşterinin teknik onayı alınır.
Kontrol, balans ve teslim kapsamı
Göbek çapları, kama kanalı, flanş yüzeyleri ve belirtilmiş salgı ölçüleri kontrol planında tanımlanır. Dinamik balans gerekip gerekmediği; devir, geometri, kütle ve ekipman şartnamesine bağlıdır. Talep edilen balans hizmetinin uygulanabilirliği, yöntemi ve rapor kapsamı teklif aşamasında netleştirilir.
Malzeme belgesi, ısıl işlem kaydı ve boyutsal kontrol formu gibi teslim belgeleri sipariş öncesinde kararlaştırılır. Belge kapsamının sonradan belirsiz kalmaması özellikle kurumsal satın almalarda önemlidir. Çalışma torku ve devir değeri doğrulanmadan ürün için sayısal taşıma kapasitesi ilan edilmez.
Kaplin teklifi için gereken bilgiler
- Motor gücü, çalışma devri, tahrik edilen ekipman ve yük karakteri.
- İki milin çapı, toleransı, kama ölçüsü ve montaj boyu.
- Şaft uçları arası mesafe; varsa ara parça ve söküm alanı.
- Kaplin tipi, mevcut model kodu, teknik resim ve hasar fotoğrafları.
- Malzeme, adet, rapor beklentisi ve ihtiyaç tarihi.
Fiyat; ham göbek işleme ile komple parça üretiminde farklı oluşur. Diş açma, özel takım, ısıl işlem, elastik eleman temini ve kontrol talepleri ayrıca değerlendirilir. Teslim süresi iş kapsamı ve atölye planına göre yazılır; inceleme yapılmadan 48 saat gibi sabit bir süre vaat edilmez.
Kaplin seçimi, göbek imalatı ve montaj geometrisi
Bu rehberin bölümleri
Kaplin iki mili birbirine bağlar; fakat her kaplin aynı esneklik, kaçıklık kapasitesi veya titreşim davranışına sahip değildir. Bir bağlantının yerine oturmasıyla görevini doğru yapması farklı konulardır. İmalat talebinde önce komple kaplin tasarımı mı, mevcut sisteme uygun yedek parça mı, yoksa hazır göbeğin işlenmesi mi istendiği ayrılmalıdır.
Rijit, elastomerli, dişli ve diskli kaplinler
Rijit bağlantıda miller arasındaki göreli hareketi karşılayan esnek bir eleman bulunmaz. Bu nedenle hizalama ve bağlı sistemin rijitliği önem kazanır. İki parçalı kelepçeli göbek, flanşlı bağlantı ve manşon aynı montaj kolaylığını sunmaz; sökme alanı ve milin eksenel olarak hareket ettirilip ettirilemeyeceği değerlendirilmelidir.
Elastomerli çeneli kaplinlerde metal göbekler arasındaki elastomer eleman, tork aktarımına ve titreşim davranışına katılır. Elastomerin malzemesi ve sertliği katalog şartlarıyla seçilir. Yalnızca rengine bakılarak eşdeğerlik kararı verilmez. Sıcaklık, kimyasal ortam ve çalışma çevrimi değiştiğinde aynı göbek içinde farklı davranış oluşabilir.
Dişli kaplinlerde dış dişli göbekle iç dişli kovan eşleşir. Bazı tasarımlarda bombeli diş formu açısal hareketin karşılanmasına katkı verir. Bu form, sıradan düz dişlinin kısaltılmış hali değildir. Profil, diş kalınlığı, boşluk ve yağlama birlikte tanımlanmalıdır. Yeni göbeği aşınmış kovana ölçüsüz biçimde uydurmak doğru bir kabul yöntemi olmaz.
Diskli kaplinlerde ince metal disk paketleri, tasarımın izin verdiği hareketleri elastik şekil değişimiyle karşılar. Tork yönündeki rijitlikle kaçıklık yönündeki esneklik aynı özellik değildir. Paket ve bağlantı elemanları, malzeme ve yorulma davranışıyla birlikte tasarlanır; plaka kalınlığını artırmak her zaman daha iyi bir çözüm değildir.
| Aile | Temel özellik | İncelenecek sınır |
|---|---|---|
| Rijit | Esnek ara eleman olmadan bağlantı | Hizalama, yataklara aktarılan ek yük |
| Elastomerli | Elastomer elemanla aktarım ve sönümleme davranışı | Sıcaklık, kimyasal uyum, eleman sertliği |
| Dişli | Göbek ve kovan arasında dişli bağlantı | Yağlama, diş formu, aşınma ve çalışma boşluğu |
| Diskli | Metal disk paketinin esnekliği | Paket yorulması, montaj mesafesi, civata düzeni |
| Ara şaftlı/ara parçalı | Ekipmanlar arasında belirli mesafe | Söküm olanağı, kritik hız ve destekleme |
Üç kaçıklık türü neden ayrı yazılır?
Radyal kaçıklıkta eksenler paralel fakat ötelenmiştir. Açısal kaçıklıkta eksen doğrultuları farklıdır. Eksenel harekette göbekler arasındaki mesafe değişir. Bir kaplin için belirtilen ayrı ayrı maksimum değerler, her zaman aynı anda kullanılabilecek sınırlar değildir. Birleşik çalışma koşulu ilgili tasarım veya üretici verisiyle değerlendirilir.
Kaçıklık karşılayabilen kaplin kullanmak, hizalama işleminden vazgeçme gerekçesi değildir. Sıcaklıkla büyüme, kaide hareketi ve bağlı boru yükleri çalışma sırasında yeni sapmalar oluşturabilir. Soğuk montaj ölçüsüyle çalışma koşulu arasındaki ilişki bakım planında dikkate alınmalıdır. Burada önemli olan yalnızca kaplinin dayanması değil, rulman ve keçelere iletilen yüklerdir.
Güç, devir ve tork nasıl ilişkilendirilir?
Kararlı mekanik aktarım için yaklaşık T = 9550 × P / n bağıntısı kullanılabilir. T, Nm cinsinden tork; P, kW cinsinden güç; n ise dev/dak cinsinden devirdir. Örneğin 15 kW ve 1500 dev/dak için nominal tork yaklaşık 95,5 Nm çıkar. Bu sayı doğrudan kaplin seçimi değildir. Kalkış, ters çalışma, darbe, sürücü ve tahrik edilen ekipmanın davranışı ayrıca değerlendirilmelidir.
Teklifte motor gücünü yazmakla yetinmeyin. Kalkış biçimi, çevrim sayısı, sıkışma veya ani yüklenme olasılığı ve varsa mevcut kaplinin kimliği de yararlıdır. Servis katsayıları farklı kataloglarda farklı esaslara dayanabilir; bir üreticinin katsayısı başka kapline düşünmeden taşınmamalıdır.
Göbek deliği, kama ve sıkmalı bağlantı
Kamalı göbekte delik toleransı, kama kanalı genişliği ve derinliği, kanalın eksene göre konumu ve göbeğin taşıdığı kesit birlikte incelenir. Kanalın açılması yalnızca bir talaş kaldırma işlemi değildir; mil ve göbek arasında yükün nasıl geçtiğini etkiler. Kamanın yan yüzeyleriyle üst boşluğu aynı görevde değildir.
Sıkmalı veya konik burçlu bağlantılarda yüzey durumu, toleranslar, temas boyu ve sıkma şartları belirleyicidir. Rastgele bir civata torku, katalog bağlantısının yerine geçmez. Hazır göbeğin deliğini büyütmek de kalan et kalınlığı ve izin verilen maksimum delik kontrol edilmeden yapılmamalıdır.
Kör kanal ve geçişli kanal için işlem seçimi farklı olabilir. Tel erozyon değerlendirilirken tel geçişi görülmelidir. CNC tel erozyon sayfası geometrik uygunluğu, mil imalatı rehberi ise karşı yüzey ve referansları tamamlar.
Malzeme, ısıl işlem ve bitirme sırası
Göbek malzemesi, yükle birlikte dişli veya kamalı bağlantının geometrisine göre seçilir. Diş yüzeylerinde sertleştirme istenmesi, göbek deliğinin ve bütün parçanın aynı sertlikte olması gerektiği anlamına gelmez. İşlem görecek bölgeler ve son işleme payı resimde gösterilmelidir. Isıl işlem sonrası oluşabilecek ölçü değişimi delik, alın ve diş referanslarının tekrar kontrolünü gerektirebilir.
Kaplama uygulanacaksa delik, kama ve temas yüzeylerinde bırakılacak veya maskelenecek bölgeler ayrıca tanımlanmalıdır. Elastomerle çalışan yüzeyler için malzeme uyumu da kontrol edilir. Yağlama gerektiren bir bağlantı ile yağlama gerektirmeyen bir tasarımın bakım planları birbirine karıştırılmaz.
Salgı, balans ve teslim kontrolü
Göbeğin radyal salgısı ile alın yüzeyinin salgısı farklı kontrollerdir. Ölçümün hangi referanstan yapıldığı belirtilmeden verilen tek bir sayı yeterli olmaz. Balans şartı da parçanın veya grubun hangi montaj durumunda değerlendirileceğini açıklamalıdır. Kama, ara parça ve bağlantı elemanlarının ölçüm düzenine dahil edilip edilmeyeceği kararlaştırılmalıdır.
Eski kaplinde görülen tek taraflı aşınma hemen “malzeme zayıf” sonucuna götürmez. Hizalama, yağlama, bağlantı boşluğu ve yük geçmişi incelenir. Dişli bağlantı yenilenecekse dişli imalatı rehberi; numune hasarlıysa tersine mühendislik süreci birlikte değerlendirilmelidir.
Teknik kaynaklar
Kaplin türüne göre ayrıntılı imalat rehberleri
- Dişli Kaplin İmalatı — Diş formu; kaçıklık; tork; yağlama; göbek-kovan ilişkisi.
- Flanşlı Rijit Kaplin İmalatı — Flanş merkezleme; cıvata düzeni; mil hizası; tork yolu.
- Elastomerli Kaplin Göbeği İmalatı — Metal göbek ve elastomer uyumu; tork ve sıcaklık; eş parça.
- Ara Milli Kaplin Parçaları — Ara mesafe; çift mafsal ilişkisi; bakım söküm alanı; balans şartı.
- Özel Kaplin Göbeği ve Kovan İmalatı — Kama/sıkma bağlantısı; geçme; ince cidar; numuneden ölçü dosyası.
Sık sorulan sorular
İthal kaplinin yerine özel parça yapılabilir mi?
Teknik resim veya yeterli numune bilgisiyle değerlendirilebilir. Montaj ölçülerinin benzemesi, aynı performansın otomatik olarak sağlandığını göstermez. Uygunluk ve gerekiyorsa tasarım doğrulaması sipariş öncesinde belirlenir.
Kör kama kanalı tel erozyonla açılır mı?
Standart tel erozyon, telin parça boyunca geçebildiği kesimlerde kullanılır. Kör bir kanal için uygun farklı işleme yöntemi ve takım erişimi incelenmelidir.
Sadece göbeği işletebilir miyim?
Evet, müşterinin sağladığı uygun parçanın işlenmesi değerlendirilebilir. Başlangıç ölçüsü, malzeme durumu ve işleme payı görülmeden kesin fiyat ve uygunluk verilmez.
İlgili teknik yazılar
Parçanız için teknik değerlendirme ve teklif
Teknik resminizi, numune fotoğraflarını, adet ve ihtiyaç tarihinizi paylaşın. İşleme kapsamını, gerekli kontrolleri ve teslim planını birlikte netleştirelim.
info@akcamak.com · 0533 512 83 95 · 0539 231 36 85
AKÇA MAKİNA · Mengüceli Mah. 1365 Sok. K. No: 3/3ı, Merkez / Erzincan.