
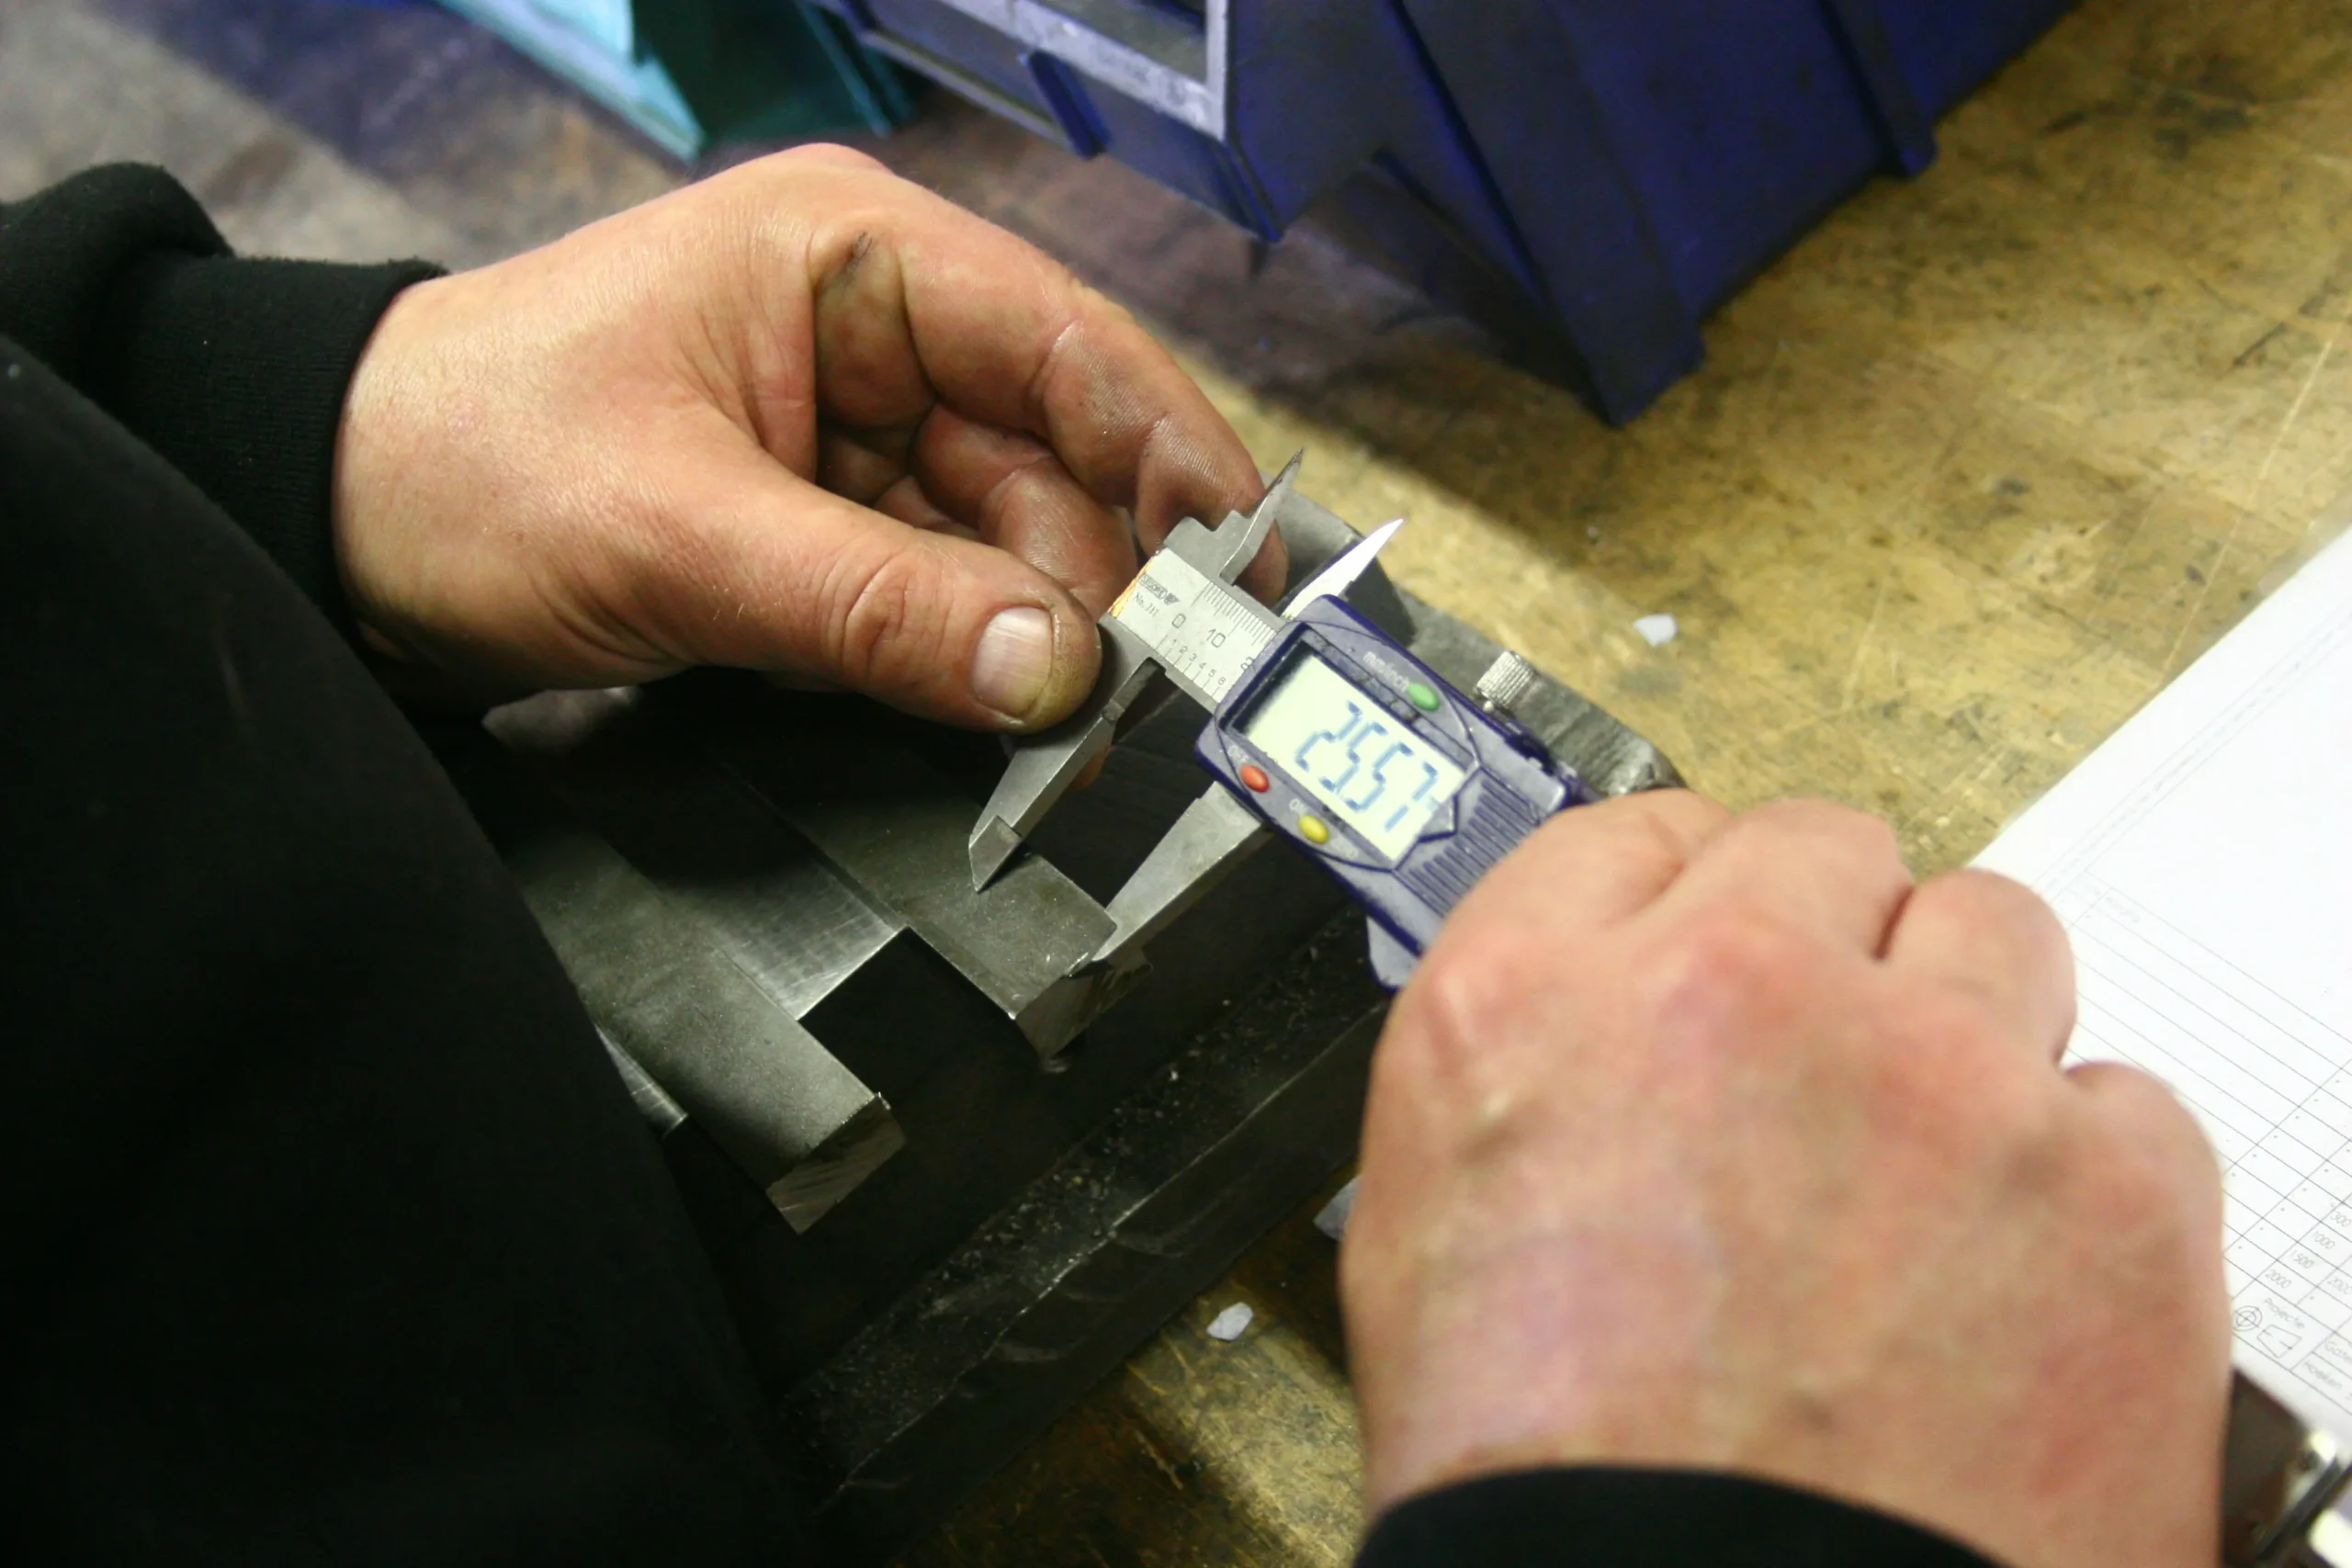
Özel ölçü bronz burç veya kaymalı yatak talebinizde teknik resmin yanında parçanın çalıştığı mekanizmayı da görmek isteriz. Milin durumu, yağlama ve montaj şekli üretim kararını etkiler. AKÇA MAKİNA’da silindirik ve flanşlı burçlar ile baskı parçalarını bu bilgiler üzerinden değerlendiriyor; torna ve freze işlemlerini onaylanan ölçülere göre planlıyoruz.
Burç siparişinde iç çap, dış çap ve boy önemli olmakla birlikte tek başına yeterli değildir. Milin durumu, yuvaya montaj şekli, yük, hareket türü ve yağlama koşulları çalışma boşluğunu etkiler. Aşınmış burcu mevcut ölçüsüyle kopyalamak, yeni parçanın da erken hasar görmesine neden olabilir.
Hangi burç ve yatak parçalarını üretiyoruz?
Düz ve flanşlı burçlar
Mafsal, mekanizma, pompa ve genel makine bağlantıları için silindirik veya flanşlı burç talepleri değerlendirilebilir. Flanşın konumlandırma mı yoksa eksenel yük taşıma amacıyla mı kullanıldığı belirtilmelidir. İç ve dış çapın aynı referansa göre işlenmesi ile montajdan sonraki ölçü değişimi birlikte düşünülür.
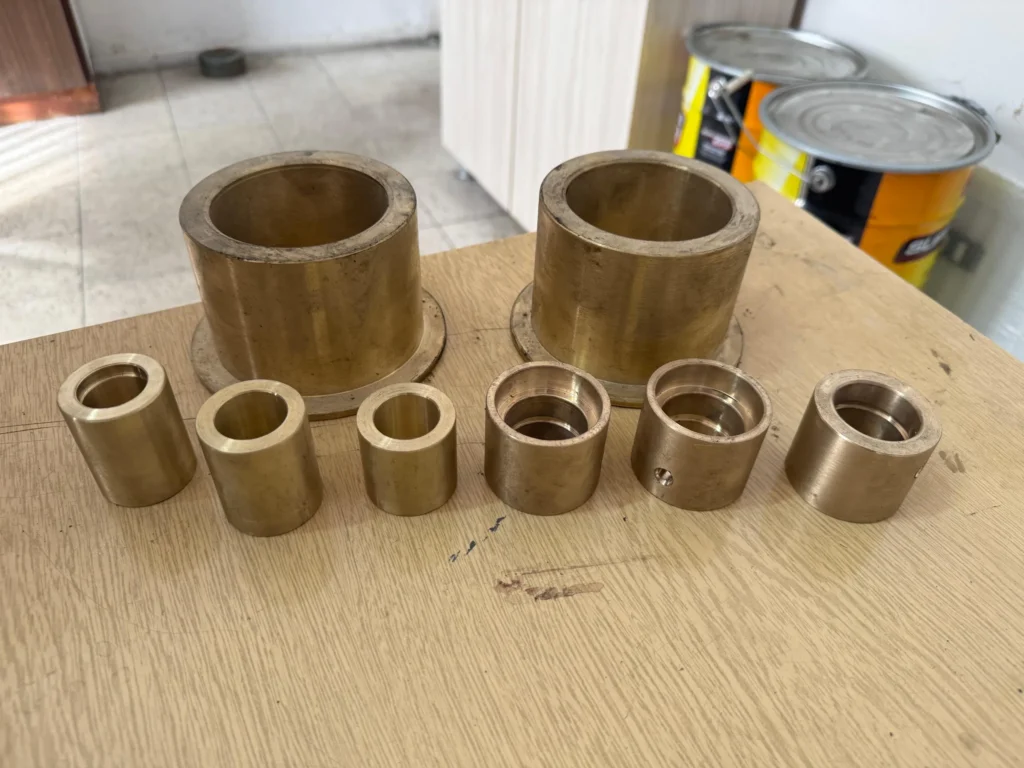
Yarım yataklar ve özel gövdeler
İki parçalı yataklarda ayırma yüzeyleri, sabitleme düzeni ve montaj sıkılığı önemlidir. Montajlı durumda son işleme gerekip gerekmediği çizim üzerinden belirlenir. Parçaların birbirine ait olduğunun işaretlenmesi, bakımda karışmalarını önlemek açısından teklif kapsamına alınabilir.
Yağ kanallı burç ve baskı parçaları
Yağ giriş deliği, kanal düzeni, cepler ve baskı yüzeyleri kullanım amacına göre işlenir. Spiral, dairesel veya farklı kanal biçimleri arasında seçim, yalnızca görüntüye göre yapılmaz. Kanalın yük taşıyan yüzeye etkisi ve yağın beslenme yönü dikkate alınır.
Grafitli ve özel yağlama çözümleri
Katı yağlayıcılı burç taleplerinde alaşım, grafit düzeni, sıcaklık ve hareket koşulları ayrıca değerlendirilir. “Her ortamda yağsız ve bakımsız çalışır” şeklinde genel bir taahhüt doğru değildir. Uygunluk, tasarım ve tedarik şartları üzerinden netleştirilir.
Bronz alaşımı nasıl seçilir?
| İhtiyaç | Değerlendirilecek bilgi |
|---|---|
| Yük ve darbe | Yükün yönü, büyüklüğü ve çalışma çevrimi |
| Hareket | Sürekli dönme, salınım veya doğrusal hareket |
| Yağlama | Gres, yağ, besleme aralığı ve erişim |
| Ortam | Sıcaklık, kirlenme, nem ve akışkan teması |
| Montaj | Yuva malzemesi, sıkılık ve mil yüzeyi |
CuSn12, CuSn7Zn4Pb7 veya alüminyum bronzu gibi farklı alaşımlar aynı ürün kabul edilmez. Teknik resimdeki standardın ve malzeme belgesinin esas alınması gerekir. Bütün bronzlara tek bir sertlik, dayanım veya ömür değeri verilmez. Malzeme değişikliği gerektiğinde karşılık milin aşınması ve işletme koşulları da değerlendirilir.
Savurma veya sürekli döküm stok malzemeden işleme talebi teklif dosyasında ayrıca belirtilmelidir. İşlenecek stok malzemenin döküm yöntemi ve kalite beklentisi tedarik aşamasında netleştirilir. Hammadde temini ve işleme kapsamı ayrı ayrı netleştirilir; hiçbir döküm yöntemi için koşulsuz “sıfır gözenek” sözü verilmez.
Geçme ve çalışma boşluğu
Burcun yuvaya sıkı geçmesi iç çapı etkileyebilir. Bu değişim; et kalınlığı, malzeme, gövde rijitliği ve montaj koşullarına bağlıdır. Bütün burçlar için geçerli tek bir daralma yüzdesi veya çapın sabit katı şeklinde çalışma boşluğu kullanmak doğru değildir.
Mümkünse mil ve yuva ölçüleri birlikte paylaşılmalıdır. Montaj sonrası raybalama veya başka bir son işleme ihtiyacı varsa baştan belirlenir. Mil ve şaft imalatı ile birlikte sipariş edilen işlerde eş çalışan yüzeylerin teknik şartları ortak dosyada tutulabilir.
Numuneden burç imalatında kontrol edilenler
Aşınmış iç yüzey, ovalleşme, çatlak ve yağ kanallarının durumu incelenir. Sağlam dış yüzeyler ve montaj yuvası nominal geometrinin belirlenmesine yardımcı olur. Söküm sırasında deforme olmuş bir parça, tek başına güvenilir ölçü kaynağı olmayabilir.
Yeni burcun ölçüsü, karşılık elemanlar ve onaylı çizimle netleştirilir. Yağlama yetersizliği veya milde yüzey hasarı varsa yalnızca burcu yenilemek arızayı çözmeyebilir. Bu nedenle kullanım bilgisi numuneden üretim sürecinin bir parçasıdır.
Fiyat ve teslim kapsamı
Bronz malzemenin türü, ham stok ölçüsü, işleme payı, adet ve kanal geometrisi fiyatı etkiler. Tek burç ile tekrar eden seri siparişin hazırlık maliyeti farklıdır. Müşteri malzemesiyle yalnızca işleme talebi de başlangıç ölçüsü ve malzeme durumu görülerek değerlendirilir.
İç-dış çap, boy, flanş ve yağlama ayrıntılarının kontrolü; istenen ölçüm raporu ve hammadde belgeleriyle birlikte teklif aşamasında tanımlanır. Teslim tarihi stok ve işlem planına göre belirlenir.
Bronz burç ve kaymalı yatak teknik rehberi
Bu rehberin bölümleri
Burç, mil ile gövde arasına yerleştirilen basit bir halka gibi görünür. Oysa yükün taşınması, sürtünmenin yönetilmesi ve gerektiğinde daha pahalı parçaların korunması bu küçük yüzeye bağlıdır. İç çapı doğru işlenmiş bir burç bile yanlış yağ kanalı, uygunsuz mil yüzeyi veya hatalı montaj nedeniyle kısa sürede aşınabilir. Seçim, burcun tek başına özelliklerinden başlayıp bütün yatak düzenine uzanmalıdır.
Burç geometrileri hangi görevleri üstlenir?
Düz silindirik burç esas olarak radyal yük taşır. Flanşlı burçta ilave alın yüzeyi, tasarıma göre konumlandırma veya eksenel yük için kullanılabilir. Ancak her flanş bir baskı yatağı değildir: eksenel yük taşıyacak yüzeyin alanı, yağlanması ve karşılık yüzeyi ayrıca boyutlandırılır. Ayrı baskı pulları da benzer şekilde yalnızca kalınlıklarıyla tarif edilemez.
Yarım yataklar sökülemeyen veya büyük millerin çevresine monte edilebilir. Ayırma yüzeyleri, sabitleme ve gövde sıkıldığındaki geometri bu yapıda önem kazanır. Aynı parçanın iki yarısını farklı yataklarla karıştırmak, işlenmiş yüzeyler birbirine benziyor olsa bile montaj uyumunu bozabilir.
| Geometri | Başlıca kullanım farkı | Dikkat edilecek ayrıntı |
|---|---|---|
| Düz burç | Radyal yataklama, mafsal ve kılavuzlama | Boy/çap oranı, kenar yüklenmesi, yağlama |
| Flanşlı burç | Radyal yataklama ve tanımlı alın görevi | Flanşın yükü, dikliği ve karşılık yüzeyi |
| Yarım yatak | Montaj erişimi ve sökülebilirlik | Birleşme yüzeyi, sıkma sonrası iç geometri |
| Baskı pulu | Eksenel yük ve kayma yüzeyi | Temas alanı, yağ kanalı, düzlemsellik |
| Katı yağlayıcılı burç | Belirli hareket ve yağlama koşulları | Uygulamaya özgü yük, hız ve sıcaklık sınırı |
Bronz ailesi ile malzeme kalitesi aynı bilgi değildir
Kalay bronzları, kurşun içeren yatak bronzları ve alüminyum bronzları farklı dayanım, sürtünme ve işlenebilirlik dengeleri sunar. Alaşımın davranışı yalnızca bakır oranına bağlı değildir. Döküm yöntemi, teslim durumu ve standarda uygun bileşim de siparişin parçasıdır. Malzemeyi rengiyle veya “sarı bronz” ifadesiyle tanımlamak tekrar siparişlerde belirsizlik yaratır.
Daha yüksek dayanımlı bir alaşım, her yatakta daha iyi sonuç vermez. Eş milin yüzey durumu ve sertliği, yağın sürekliliği, kirlenme ve darbe yükleri birlikte değerlendirilir. Özellikle gıda veya içme suyuyla ilişkili uygulamalarda kimyasal bileşim ve uygunluk şartları ayrıca belirtilmelidir. Bir alaşımın yaygın yatak malzemesi olması bütün temas uygulamalarına uygun olduğunu kanıtlamaz.
Yağlama rejimleri: metal yüzeyler ne zaman ayrılır?
Hidrodinamik yağlamada göreli hareket ve yatak geometrisi, yükü taşıyan yağ filminin oluşmasına katkı verir. Sınır yağlamada yüzey pürüzlerinin etkileşimi daha belirgindir; malzeme çifti ve yağlayıcının özellikleri önem kazanır. Karışık rejimde yükün bir bölümü film, bir bölümü yüzey etkileşimleri üzerinden taşınır. Kalkış, duruş ve salınım hareketleri sürekli dönmeden farklı koşullar oluşturur.
Bu nedenle yalnızca çalışma devrini bilmek yetmez. Bir mafsal çok düşük hızda hareket ederken yüksek yük taşıyabilir; başka bir yatak uzun süre dönerek ısınabilir. Gresin uygulanmış olması, her hareket çevriminde yeterli yağ filminin oluştuğu anlamına gelmez. Besleme yolu, bakım aralığı ve kirin dışarıda tutulması tasarımla birlikte düşünülür.
PV değeri nasıl okunur?
Kaymalı yatakların ön değerlendirmesinde ortalama izdüşüm basıncı için p = F / (d × L) kullanılabilir. F radyal yükü N, d ve L sırasıyla yatak çapını ve etkin boyunu mm olarak gösterirse p, N/mm² çıkar. Bu değer gerçek yerel temas basıncının bütün dağılımını anlatmaz; eğik yüklenme ve kenar teması ayrıca incelenir.
Sürekli dönmede çevresel kayma hızı v = π × d × n / 60 bağıntısıyla hesaplanır; burada d metre, n dakika başına devir olduğunda v m/s olur. Basınç ve hızın çarpımı PV, sürtünme ve ısınma bakımından bir karşılaştırma ölçüsüdür. Katalog sınırı ancak aynı malzeme, yağlama, sıcaklık ve çalışma koşulları için anlamlıdır. PV değerinin altında kalmak tek başına yatak ömrünü veya sorunsuz çalışmayı garanti etmez. Salınım için hızın nasıl tanımlandığı da açık olmalıdır.
Geçme, iç çap ve montaj sonrası değişim
Burcun dış çapındaki sıkılık, gövdeye tutunmayı sağlar; iç çapın daralmasını da etkileyebilir. İnce cidarlı burç ile kalın cidarlı burç aynı tepkiyi vermez. Gövdenin malzemesi, et kalınlığı, yuvarlaklığı ve montaj yöntemi sonucu değiştirir. Bu yüzden serbest halde ölçülen iç çapla montajdan sonraki çalışma çapı ayrı şartlar olarak tarif edilebilir.
Çalışma boşluğu yağın, sıcaklığın, milin ve hareket türünün gerektirdiği aralıkta seçilmelidir. Fazla boşluk darbe veya konum kaybına; yetersiz boşluk ısınma ve sıkışmaya katkı verebilir. Bütün burçlara tek bir H7 geçmesi yazmak sorunu çözmez. Montajlı son işleme gerekiyorsa gövdeyle birlikte kontrol edilecek ölçü ve yöntem belirlenir.
Yağ kanalları ve mil yüzeyi
Kanalın amacı yağlayıcıyı gerekli bölgeye ulaştırmaktır. Her yere daha fazla kanal açmak yararlı değildir; yük taşıyan alan azalabilir ve film oluşumu etkilenebilir. Dairesel, boyuna veya spiral kanalların konumu yük yönü, besleme noktası ve hareketle birlikte seçilir. Kanal ağızlarında çapak bırakılması, montajdan hemen sonra yüzeye zarar verebilir.
Karşılık milde çizikler, koniklik veya aşınma varsa yeni burç tek başına kalıcı çözüm oluşturmayabilir. Mil imalatı ve yüzey kontrolü bu nedenle burç siparişinden bağımsız düşünülmemelidir. Pürüzlülük değeri kadar yüzeyin sürekliliği ve işleme izi de önemlidir.
Hasar izlerinden teklif dosyasına
Bir tarafta yoğun aşınma hizalama veya yük dağılımının; çizgisel hasar kirlenmenin; renk değişimi ve sıvanma yağlama ya da ısınmanın araştırılmasını gerektirebilir. Bunlar tek başına kesin arıza teşhisi değildir. Numunenin söküldüğü yön, yağ girişinin yeri ve çalışma geçmişi kaydedilirse değerlendirme daha anlamlı olur.
Çizimsiz işlerde tersine mühendislik kapsamında mil ve gövde ölçülerinin birlikte alınması yararlıdır. Siparişte serbest ve montajlı ölçüler, alaşım, kanal geometrisi ve kabul yöntemi netleştirilir. Böylece teslim edilen parça yalnızca ölçü listesine değil, gerçek montaj görevine göre değerlendirilir.
Teknik kaynaklar
Teklif için gönderilecek bilgiler
- İç çap, dış çap, boy; varsa flanş, kanal ve delik ölçüleri.
- Mil ve yuva ölçüleri, montaj yöntemi ve çalışma hareketi.
- Malzeme standardı veya mevcut numuneye ait belge.
- Devir, yük, sıcaklık ve yağlama bilgisi.
- Adet, teknik resim, numune fotoğrafı ve ihtiyaç tarihi.
Sık sorulan sorular
Alaşımı bilinmeyen burçtan üretim yapılabilir mi?
Numune üzerinden değerlendirme yapılabilir. Ancak rengine bakılarak kesin alaşım belirlenmez; malzeme doğrulama ihtiyacı ve yönteminin ayrıca kararlaştırılması gerekir.
Daha sert bronz her zaman daha uzun ömür sağlar mı?
Hayır. Yağlama, yük, karşılık mil ve çalışma boşluğu sonucu etkiler. Malzeme, sistemin bütünü için seçilmelidir.
Eski burcu göndermek yeterli mi?
İlk inceleme için yararlıdır. Aşınmışsa yuva ve mil ölçülerinin de gönderilmesi, yeni parçanın montaj uyumunu belirlemeyi kolaylaştırır.
İlgili teknik yazılar
Parçanız için teknik değerlendirme ve teklif
Teknik resminizi, numune fotoğraflarını, adet ve ihtiyaç tarihinizi paylaşın. İşleme kapsamını, gerekli kontrolleri ve teslim planını birlikte netleştirelim.
info@akcamak.com · 0533 512 83 95 · 0539 231 36 85
AKÇA MAKİNA · Mengüceli Mah. 1365 Sok. K. No: 3/3ı, Merkez / Erzincan.