
Enerji tesislerinde bir mil, kovan veya vana parçasının imalatı için önce görevinin ve kabul şartlarının açık olması gerekir. AKÇA MAKİNA olarak hidroelektrik, termik ve diğer enerji tesislerinin mekanik yedek parça taleplerini bu bilgilerle ele alıyoruz. Teknik resim veya numune üzerinden üretim kapsamını belirliyor; malzeme ve kontrol taleplerini iş planına dahil ediyoruz.
Enerji tesislerinde aynı ölçüde görünen iki parçanın görevi ve kabul koşulları farklı olabilir. Basınç, sıcaklık, devir, yük ve emniyet işlevi teknik dosyada tanımlanmalıdır. Bir parçanın işlenebilmesi ile bütün ekipmanın tasarım veya işletme uygunluğunun doğrulanması ayrı konulardır; teklif kapsamı bu ayrımı açıkça gösterir.
Tesis ve ekipmana göre değerlendirdiğimiz işler
HES mekanizma ve yataklama parçaları
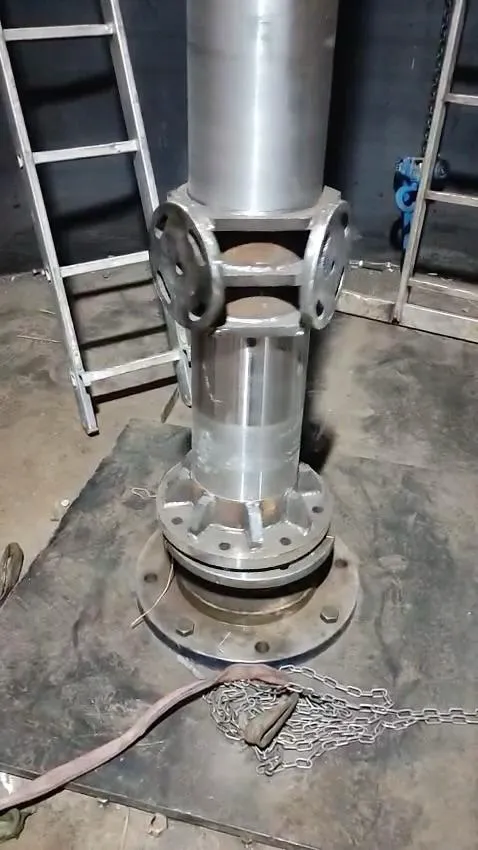
Kılavuz burç, pim, mil, kovan ve mekanik bağlantı elemanları teknik resme göre değerlendirilebilir. Ayar mekanizmalarında eş çalışan yüzeyler ve bağlantı boşlukları önemlidir. Ana türbin şaftı veya kritik döner ekipman talebinde özel mühendislik, tezgâh ve kabul koşulları ayrıca incelenir; bütün boyutlar için üretim sözü verilmez.
Vana ve kapak mekanizmaları
Mil, burç, bağlantı kulağı, sürgü ve tahrik parçaları kullanım şartlarıyla birlikte ele alınır. Akış kesme veya emniyet görevi olan sistemlerde malzeme ve kontrol şartnamesi paylaşılmalıdır. Vana bakım ve revizyonu kapsamında onarım uygunluğu ile test hizmeti ayrı değerlendirilir.
Soğutma, pompa ve eşanjör hatları
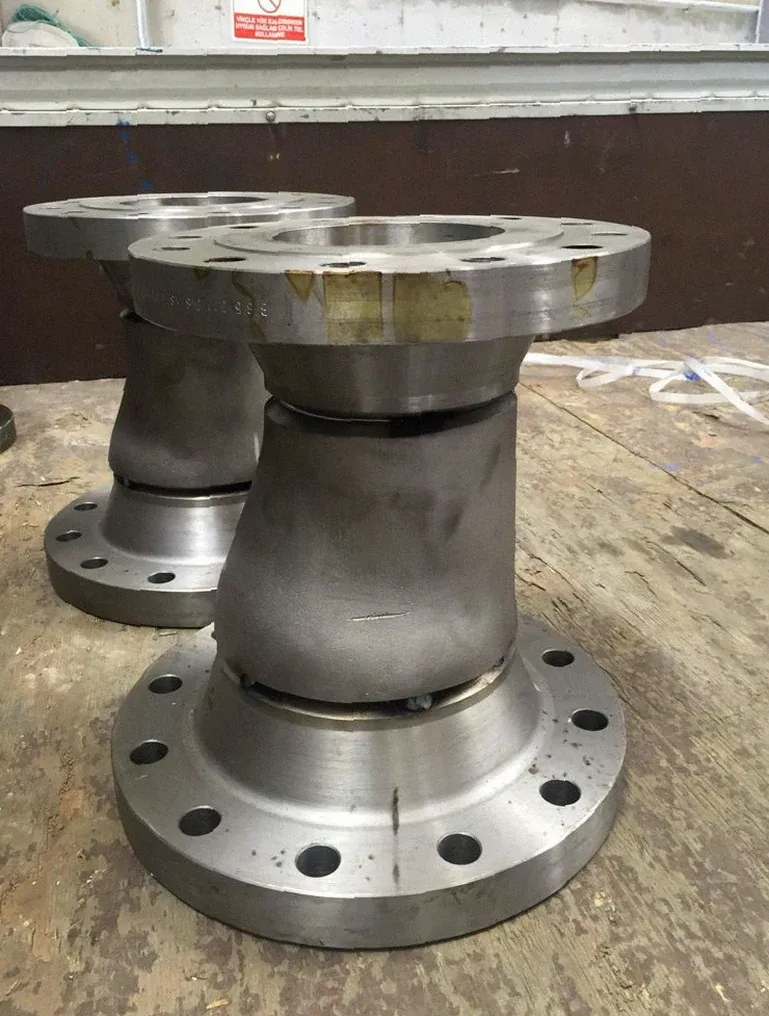
Pompa mili, aşınma bileziği, kapak, flanş ve boru aynası gibi parçalar için geometri ve işleme talepleri incelenir. Boru aynasında delik düzeni, tolerans, yüzey ve boru bağlantı yöntemi çizimde belirtilmelidir. Her uygulamada aynı delik toleransı kullanılacağı varsayılmaz.
Yakıt, kül ve yardımcı taşıma sistemleri
Helezon, tambur mili, göbek, yatak ve tahrik parçaları değerlendirilebilir. Sıcaklık, aşındırıcılık ve malzeme birikmesi çalışma koşullarını etkiler. Helezon imalatı için hedef kapasite ve montaj boyutları; tahrik parçalarında devir ve yük bilgisi ayrıca gerekir.
Tezgâh altyapısı ve teknik sınırlar
| Altyapı | Uygun işlerde kullanım |
|---|---|
| Ø1000 × 3000 mm üniversal torna | Büyük dönel parçaların değerlendirilmesi |
| Ø600 × 2000 mm üniversal torna ve CNC torna | Mil, kovan, burç ve göbekler |
| CNC dik işleme ve freze | Bağlantı yüzeyleri, delik düzenleri ve prizmatik parçalar |
| CNC tel erozyon | İletken ve tel geçişine uygun konturlar |
| Taşlama, azdırma ve presler | Parçaya uygun son işlem, diş açma veya doğrultma |
Kesin parça kabulü; ağırlık, bağlama, erişim, malzeme ve toleranslar incelendikten sonra belirlenir. Tezgâh adı tek başına mikron seviyesinde her türlü işi garanti etmez. Envanter ve değerlendirme yaklaşımı makine parkurumuz sayfasında açıklanır.
Malzeme ve izlenebilirlik
Malzeme standardı, ürün biçimi ve teslim durumu siparişte belirtilmelidir. Paslanmaz, ıslah çeliği veya bronz gibi genel ifadeler yeterli değildir. Akışkan, korozyon ve sıcaklık koşulları ilgili teknik seçimlerde dikkate alınır.
Hammadde belgesi, ısıl işlem kaydı, ölçüm raporu ve muayene talepleri iş başlangıcında tanımlanır. Bir malzeme belgesi, tamamlanmış ekipmanın basınç veya dönme performansını tek başına doğrulamaz. Özel test gerekiyorsa sorumluluk, yöntem, uygulama yeri ve kabul ölçütleri teklif dosyasına alınır.
Numuneden üretim ve onarım kararı
Çizimi bulunmayan kovan, burç veya bağlantı parçasında numune ile karşılık yüzeyler birlikte incelenir. Aşınmış ölçülerin doğrudan yeni parça ölçüsü olarak kullanılması önlenmelidir. Tersine mühendislik kapsamında eksik geometri ve malzeme bilgisi için gerekli doğrulamalar belirlenir.
Kritik mil veya basınç taşıyan parçada kaynaklı dolgu ve doğrultma her zaman uygun değildir. Hasar, malzeme ve yük durumu değerlendirilmeden onarım taahhüdü verilmez. Yeni imalat, onarım ve değişim seçenekleri aynı kabul koşulları üzerinden karşılaştırılır.
Planlı bakım ve satın alma dosyası
İhtiyaç listesinde ekipman kodu, parça adı, adet, duruş tarihi ve öncelik ayrı sütunlarda bulunmalıdır. Montaj sırasında birlikte gereken parçalar tek grup olarak işaretlenebilir. Mil imalatı ve bronz burç imalatı gibi bağlantılı işlerin ortak ölçü dosyasıyla yürütülmesi, teslimde uyumsuzluk riskini azaltır.
Numunenin atölyeye geliş tarihi ile tesisin devreye alma tarihi aynı plan üzerinde görülmelidir. Dış işlem, malzeme temini ve kontrol süresi termin hesabına dahil edilir. Sabit bir acil teslim garantisi yerine işin gerçek kapsamına dayanan yazılı tarih verilir.
Enerji tesislerinde mekanik parça üretimi ve kabul rehberi
Bu rehberin bölümleri
Enerji tesisinde bir parçanın önemi yalnızca boyutuyla anlaşılmaz. Küçük bir pim ayar mekanizmasını etkileyebilir; bir kovan sızdırmazlık yüzeyini koruyabilir; bir kapak basınç sınırının parçası olabilir. İmalat talebinde önce görev tanımlanmalıdır. Ölçü, malzeme ve test beklentisi bu görevden türetilir; aynı görünüşteki parçalar farklı kabul şartlarına sahip olabilir.
Yardımcı sistem ile kritik ana ekipmanı ayırmak
Soğutma suyu pompası, kül taşıma mekanizması, vana tahriki ve ana türbinin döner parçası aynı teknik kapsamla ele alınmaz. Ana ekipman veya emniyet işlevi taşıyan bir parçada tasarım sorumluluğu, üretici şartları ve özel kabul süreçleri belirleyici olabilir. Parçanın işlenebilir olması, bütün ekipmanın işletmeye uygunluğunun doğrulandığı anlamına gelmez.
Teklif dosyasında ekipman kodu ve parçanın görevini belirtmek bu ayrımı kolaylaştırır. Devir, yük, çalışma basıncı ve sıcaklık gibi bilgiler yalnızca ilgili parçaya uygun olduğunda istenir. Sadece “santral parçası” tanımı üzerinden malzeme veya tolerans seçilmez.
| Parça grubu | Teknik odak | İmalat öncesi gerekli bilgi |
|---|---|---|
| Mil ve kovan | Yük, yataklama ve sızdırmazlık | Devir, eş parçalar, kritik yüzeyler |
| Pim ve burç | Mafsal hareketi ve boşluk | Yük yönü, salınım, yağlama, yuva |
| Vana ve kapak mekanizması | Kapatma, tahrik ve temas | Akışkan, basınç, strok, kabul kapsamı |
| Flanş ve boru aynası | Bağlantı, yüzey ve delik düzeni | Onaylı resim, malzeme ve birleşim yöntemi |
| Yardımcı taşıma parçası | Aşınma ve değişken yük | Malzeme akışı, sıcaklık, kapasite |
HES mekanizmalarında pim, burç ve bağlantılar
Salınımlı bir bağlantının çalışma şartları sürekli dönen yataktan farklıdır. Hareket açısı, yükün yön değiştirmesi, yağlama erişimi ve suyla temas değerlendirilir. Burç ile pim arasındaki boşluk kadar gövdenin ve bağlantı kulaklarının durumu da önemlidir. Bir taraftaki aşınma, eş eksenlilik veya yük dağılımıyla ilişkili olabilir.
Bronz burç rehberi yağlama ve montaj sonrası ölçü değişimini açıklar. Pim veya mil de yenileniyorsa mil imalatı şartlarıyla birlikte ölçü dosyası hazırlanır. Eski parçanın aşınmış ölçüsünü yeni çalışma boşluğu gibi kullanmak yerine montaj ilişkisi doğrulanır.
Pompa ve sızdırmazlık parçaları
Pompa mili, çark göbeği, kovan ve aşınma bileziği ortak eksen ve çalışma boşluklarına bağlıdır. Keçenin veya mekanik salmastranın temas ettiği yüzey için yalnızca çap ölçüsü yeterli olmayabilir; yüzey şartı ve montaj konumu da gerekir. Hatalı hizalama veya uygun olmayan işletme noktası, yeni işlenmiş parçanın da erken hasar görmesine yol açabilir.
Döküm pompa parçaları rehberinde balans, çalışma boşluğu ve kavitasyon ayrımı yer alır. Özellikle çark yenilemede hidrolik geometrinin korunması ile mekanik ölçülerin sağlanması farklı kontrol başlıklarıdır. Gerekli performans doğrulaması ayrıca tanımlanmalıdır.
Sıcaklık, genleşme ve geçmeler
Parçaların soğuk montajdaki ölçüleri, çalışma sıcaklığındaki boşlukları tek başına anlatmaz. Eş malzemelerin genleşmesi, sıcaklık dağılımı ve yataklama düzeni değerlendirilir. Bir geçmenin oda sıcaklığında uygun görünmesi bütün çalışma koşullarına uygun olduğunu kanıtlamaz. Tasarım sıcaklığı ve işletme çevrimi gerektiğinde teknik dosyaya eklenir.
Malzeme seçimi de yalnızca oda sıcaklığındaki sertlik veya dayanımla yapılmaz. Sıcaklık, ortam ve yük süresi bazı uygulamalarda farklı malzeme özelliklerini öne çıkarır. Kalite değişikliğinde eşdeğerlik yalnızca yaklaşık kimyasal bileşim üzerinden kabul edilmemelidir; ilgili tasarım ve satın alma şartları esas alınır.
Vana, flanş ve boru aynasında geometri
Vana sit yüzeyi, mil kılavuzu ve aktüatör bağlantısı birlikte çalışır. Vana revizyonu rehberi iç kaçak, dış kaçak ve test kapsamını ayırır. İşlenmiş parçanın teslimi ile komple vananın test edilmesi farklı iş kalemleri olabilir.
Boru aynasında delik çapı kadar delik yerleşimi, eksen ilişkisi, yüzey ve boru birleştirme yöntemi önem taşır. Genişletme veya kaynaklı bağlantı şartları tasarımdan gelir. Her delik için aynı H7 sınıfını kullanmak veya bütün yüzeyleri aynı pürüzlülükte istemek doğru bir genel kural değildir. Onaylı çizim ve birleşim şartları uygulanır.
Onarım mı, yeniden üretim mi?
Aşınmış yüzeyin kaplanması, kaynakla doldurulması veya parçanın doğrultulması bazı işlerde değerlendirilebilir. Fakat bu müdahaleler malzemeyi, artık gerilmeleri ve yorulma davranışını etkileyebilir. Kritik kesitteki çatlak, yalnızca ölçü düzeltmesi olarak ele alınmamalıdır. Hasarın niteliğine göre ilave inceleme ve teknik onay gerekir.
Numuneden üretim seçeneğinde ise eksik geometri, malzeme ve önceki işlemler araştırılır. Yeni parçanın hangi veriye göre oluşturulduğu dosyada görünür olmalıdır. Onarım ve yeni imalat maliyetleri aynı kontrol ve kabul kapsamıyla karşılaştırıldığında karar daha anlamlı olur.
İzlenebilirlik ve kabul dosyası
Malzeme belgesi, parça kodu ve imalat kaydı arasında bağlantı kurulmalıdır. Özel ısıl işlem veya muayene istendiğinde raporun hangi parçaya ait olduğu anlaşılmalıdır. Sadece belge bulunması yeterli değildir; belgede tanımlanan malzeme ve işlem siparişle uyuşmalıdır. Ölçüm raporu da geçerli resim revizyonuyla eşleştirilir.
Teslimden önce istenen boyutsal kontrol, muayene, balans veya basınç testinin hangilerinin tamamlanacağı yazılır. Sahada montaj ve devreye alma kabulünün sorumluluğu ayrıca belirlenir. Bu düzen, satın alma ekibinin teklifleri aynı teknik kapsamla karşılaştırmasına ve bakım ekibinin parçayı doğru kayıtlarla teslim almasına yardımcı olur.
Teklif için gerekli bilgiler
- Santral ve ekipman türü, parça kodu ve teknik resim revizyonu.
- Malzeme, genel ölçüler, ağırlık ve karşılık parça bilgileri.
- Çalışma basıncı, sıcaklığı, devri veya yükü; parçanın görevine uygun veriler.
- İstenen kontrol, belge, muayene ve test kapsamı.
- Adet, numune durumu, hedef tarih ve sevkiyat koşulları.
Sık sorulan sorular
Bütün türbin parçalarını üretiyor musunuz?
Her parça için ayrı teknik değerlendirme gerekir. Kritik ekipmanlarda üretim uygunluğu, tasarım ve kabul şartları görülmeden genel bir taahhüt verilmez.
Saha revizyonu da teklif kapsamına alınabilir mi?
İhtiyaç, erişim ve donanım gereksinimleri paylaşılarak ayrıca değerlendirilebilir. Atölye işi ile saha hizmetinin sınırları teklif içinde belirtilmelidir.
Eski parça için malzeme değişikliği önerir misiniz?
Çalışma koşulları ve tasarım bilgileri yeterliyse seçenekler değerlendirilebilir. Değişiklik teknik onay ve gerekli doğrulama olmadan uygulanmaz.
İlgili teknik yazılar
Parçanız için teknik değerlendirme ve teklif
Teknik resminizi, numune fotoğraflarını, adet ve ihtiyaç tarihinizi paylaşın. İşleme kapsamını, gerekli kontrolleri ve teslim planını birlikte netleştirelim.
info@akcamak.com · 0533 512 83 95 · 0539 231 36 85
AKÇA MAKİNA · Mengüceli Mah. 1365 Sok. K. No: 3/3ı, Merkez / Erzincan.