
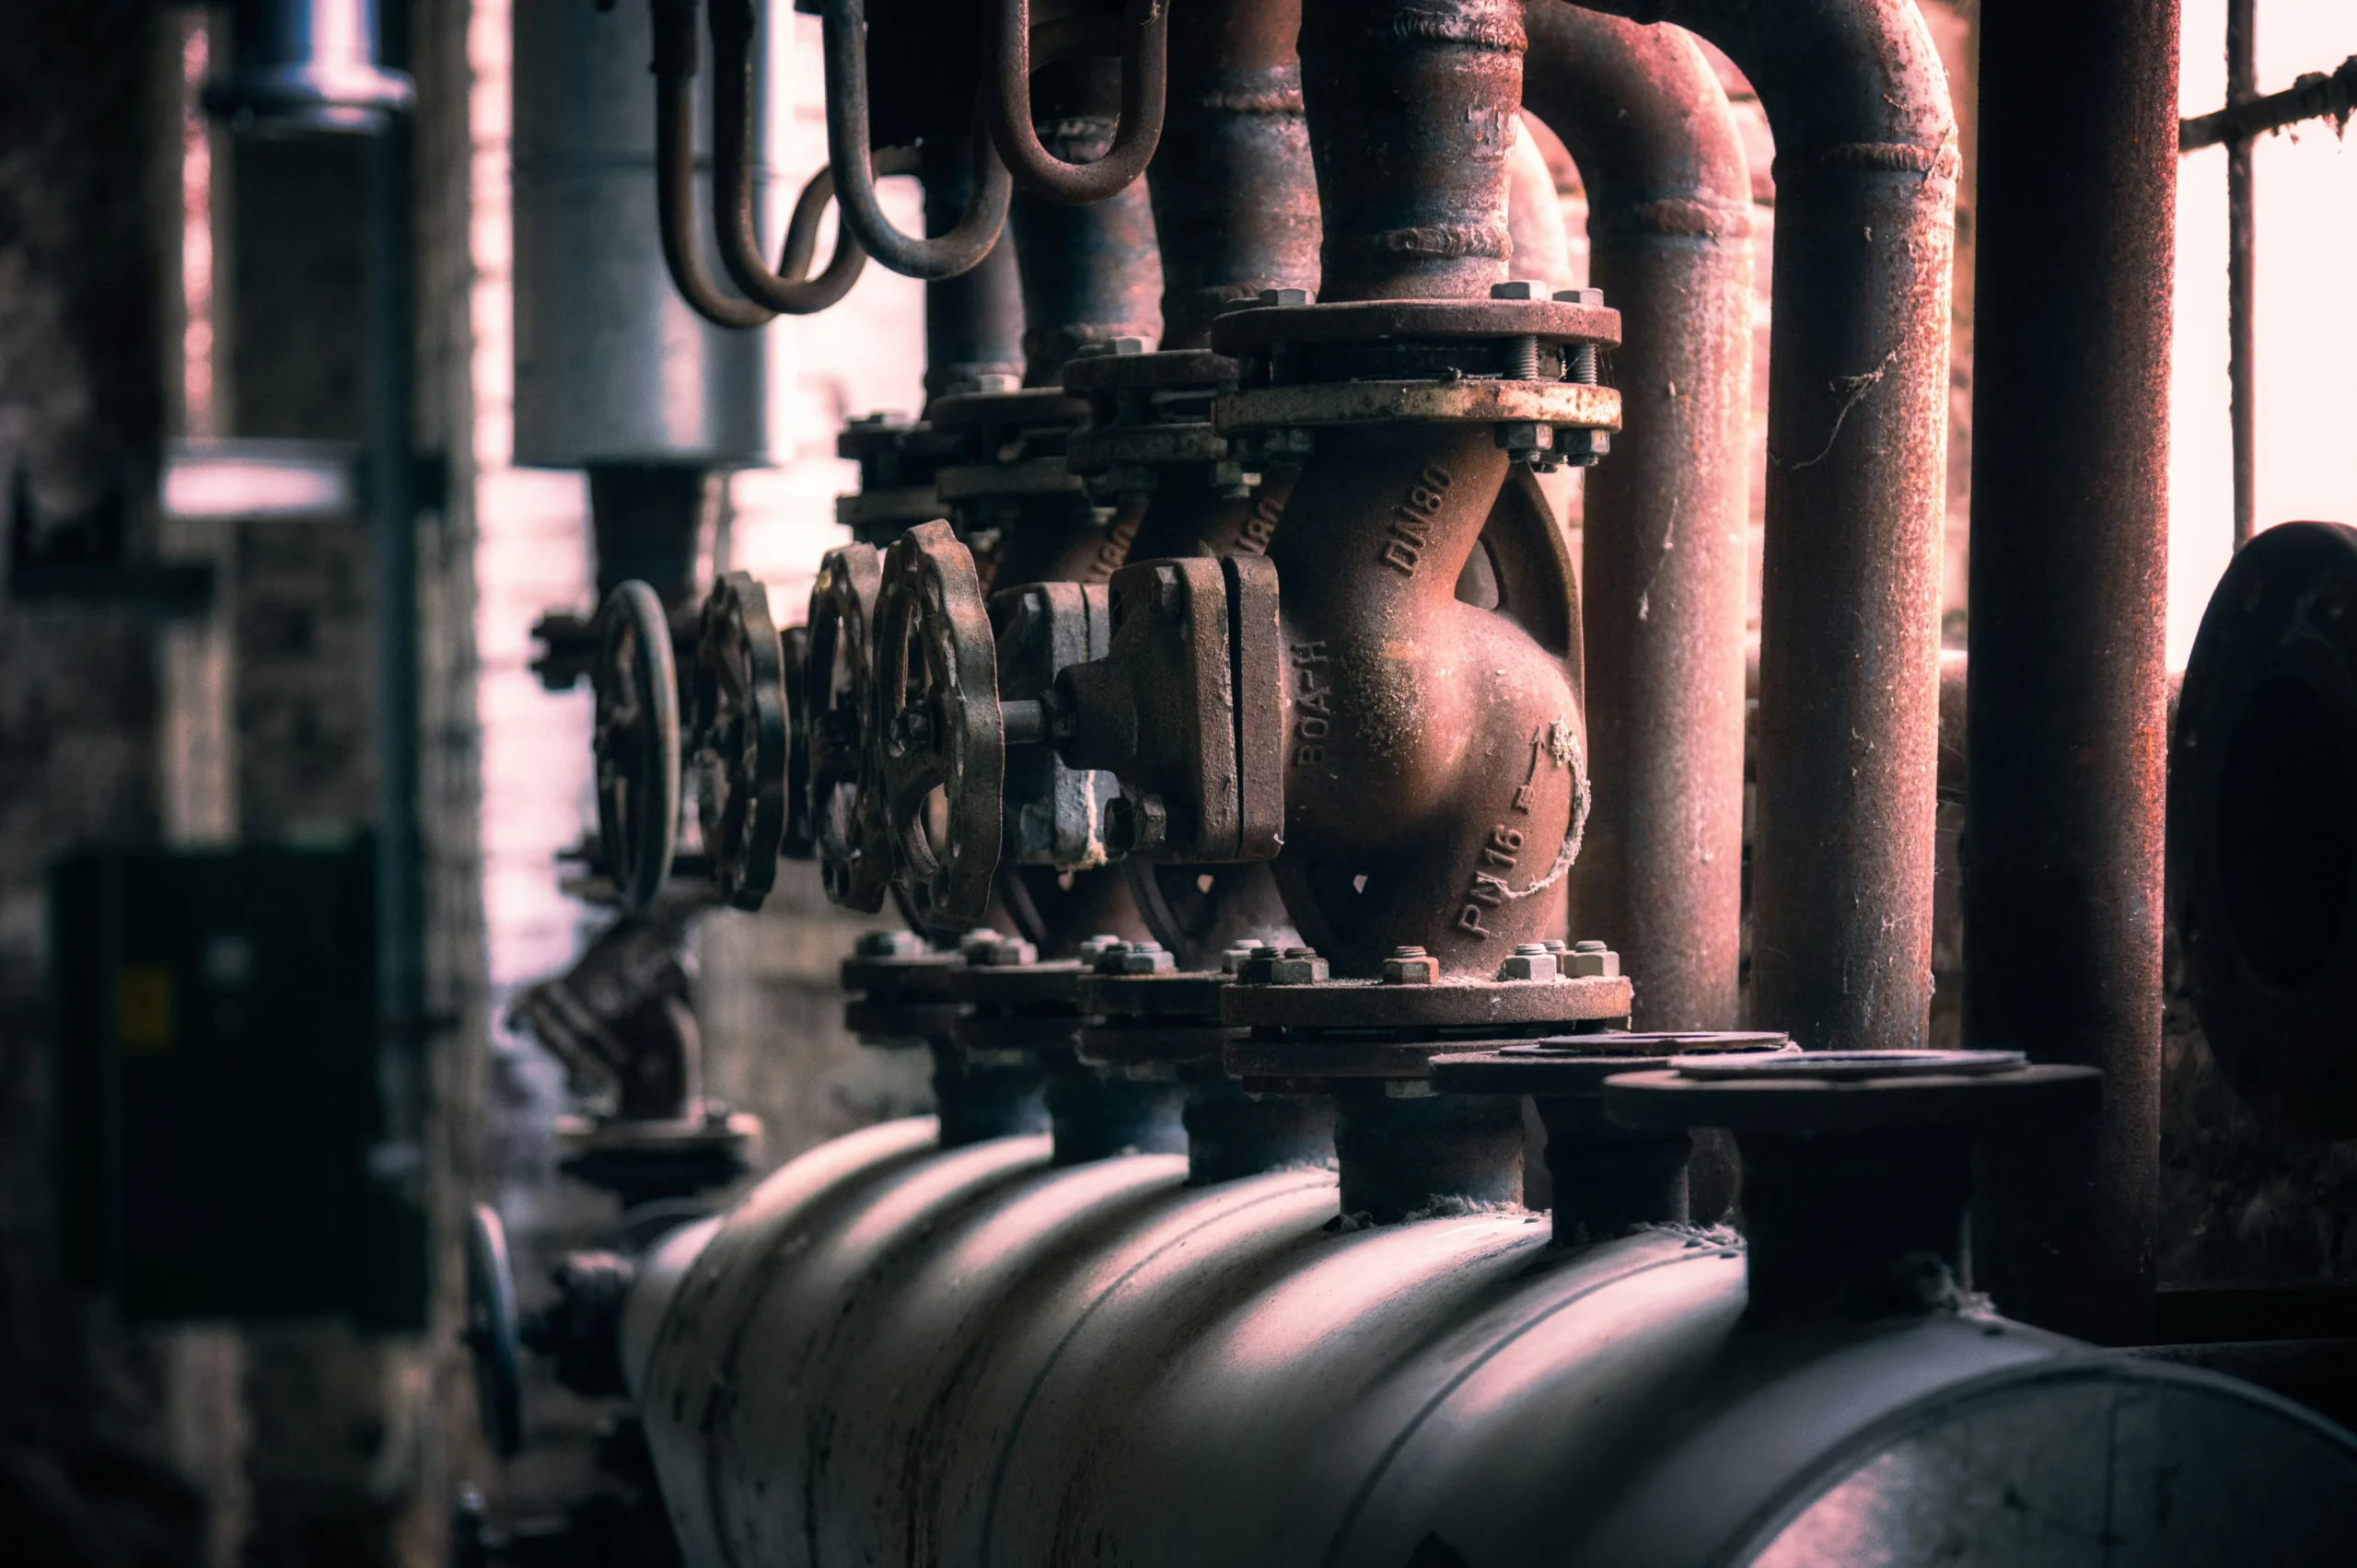
Kaçıran, sıkışan veya mili hasar görmüş bir vanada yapılacak işi söküm bulguları belirler. AKÇA MAKİNA’nın Erzincan’daki atölyesinde sızdırmazlık yüzeylerini, mil ve yatakları, bağlantı ve tahrik parçalarını birlikte inceliyoruz. Onarım ile parça yenileme seçeneklerini ayırıyor; revizyonun kapsamını vananın malzemesine ve çalışma koşullarına göre netleştiriyoruz.
Kaçıran veya zor açılan bir vana için her zaman aynı çözüm uygulanmaz. Sorun yüzey aşınmasından, salmastradan, mil hasarından veya tahrik düzeninden kaynaklanabilir. Önce onarıma uygunluk belirlenmeli; basınç taşıyan gövde ve bağlantıların durumu ayrıca değerlendirilmelidir. Yeni parça üretimi ile mevcut parçanın onarımı, maliyet ve işletme ihtiyacı bakımından karşılaştırılır.
Vana tipine göre iş kapsamı
Sürgülü ve glob vanalar
Sürgü veya klepe, sit, mil, kılavuz ve kapak bağlantılarındaki hasar incelenir. Uygun yüzeylerde taşlama veya alıştırma ihtiyacı değerlendirilir. İşleme sonucu değişen kapanma konumu ve temas geometrisi gözden geçirilmeden yalnızca yüzeyin parlaklığına bakılarak kabul yapılmaz.
Kelebek ve küresel vanalar
Mil, yataklama, disk veya küre ile sızdırmazlık elemanlarının birlikte çalışması önemlidir. Elastomer ve polimer parçaların akışkan ve sıcaklıkla uyumu tedarik şartları üzerinden belirlenir. Her malzemede aynı taşlama veya kaynaklı onarım yöntemi kullanılmaz.
Şiber vanalar ve silo ventilleri
Şeker, çimento ve malzeme taşıma hatlarındaki sürgü, kılavuz, bağlantı ve aşınma parçaları değerlendirilir. Sürgünün doğruluğu, çalışma boşluğu, yüzey durumu ve tahrik bağlantısı birlikte incelenir. Aşınmış mekanik parçaların yenilenmesi, bütün sistemin hava veya proses sızdırmazlığını tek başına garanti etmez.
Çekvalf ve özel vana parçaları
Pim, mil, kapak, kılavuz ve benzeri elemanlar teknik resim veya numuneyle değerlendirilebilir. Yay, aktüatör veya özel sızdırmazlık elemanı gerekiyorsa temin kapsamı ayrıca tanımlanır. Emniyet fonksiyonu taşıyan veya özel basınç sınıfındaki ürünlerde ekipmana özgü şartname esas alınır.
Revizyon süreci nasıl ilerler?
| Aşama | Kararlaştırılan iş |
|---|---|
| Ön bilgi | Vana etiketi, akışkan, basınç, sıcaklık ve arıza belirtisi |
| Giriş ve söküm | Parçaların eşleştirilmesi, görünür hasar ve eksiklerin kaydı |
| Teknik değerlendirme | Onarım, parça yenileme veya değişim seçenekleri |
| İmalat ve yüzey işlemleri | Onaylanan kapsamda işleme ve uygun parça temini |
| Montaj ve doğrulama | Hareket, ölçü ve şartnamede tanımlanmış kontroller |
| Teslim | Yapılan işlemler, değişen parçalar ve kararlaştırılmış belgeler |
Söküm öncesi bilgiyle hazırlanan teklifin, iç hasar görüldüğünde değişebileceği açıkça belirtilir. Ek iş gerekiyorsa uygulanmadan önce kapsam ve bedel netleştirilir. Sökümden sonra tamir edilemeyeceği anlaşılan bir gövdeye sırf revizyon talep edildiği için onarım uygulanmaz.
Talaşlı imalat ve parça yenileme
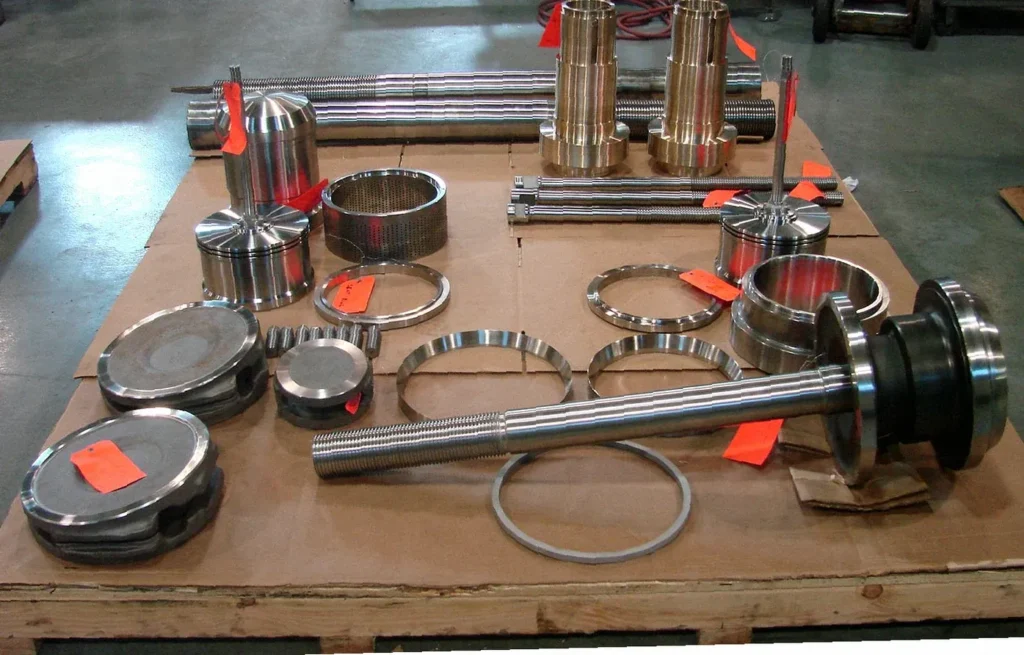
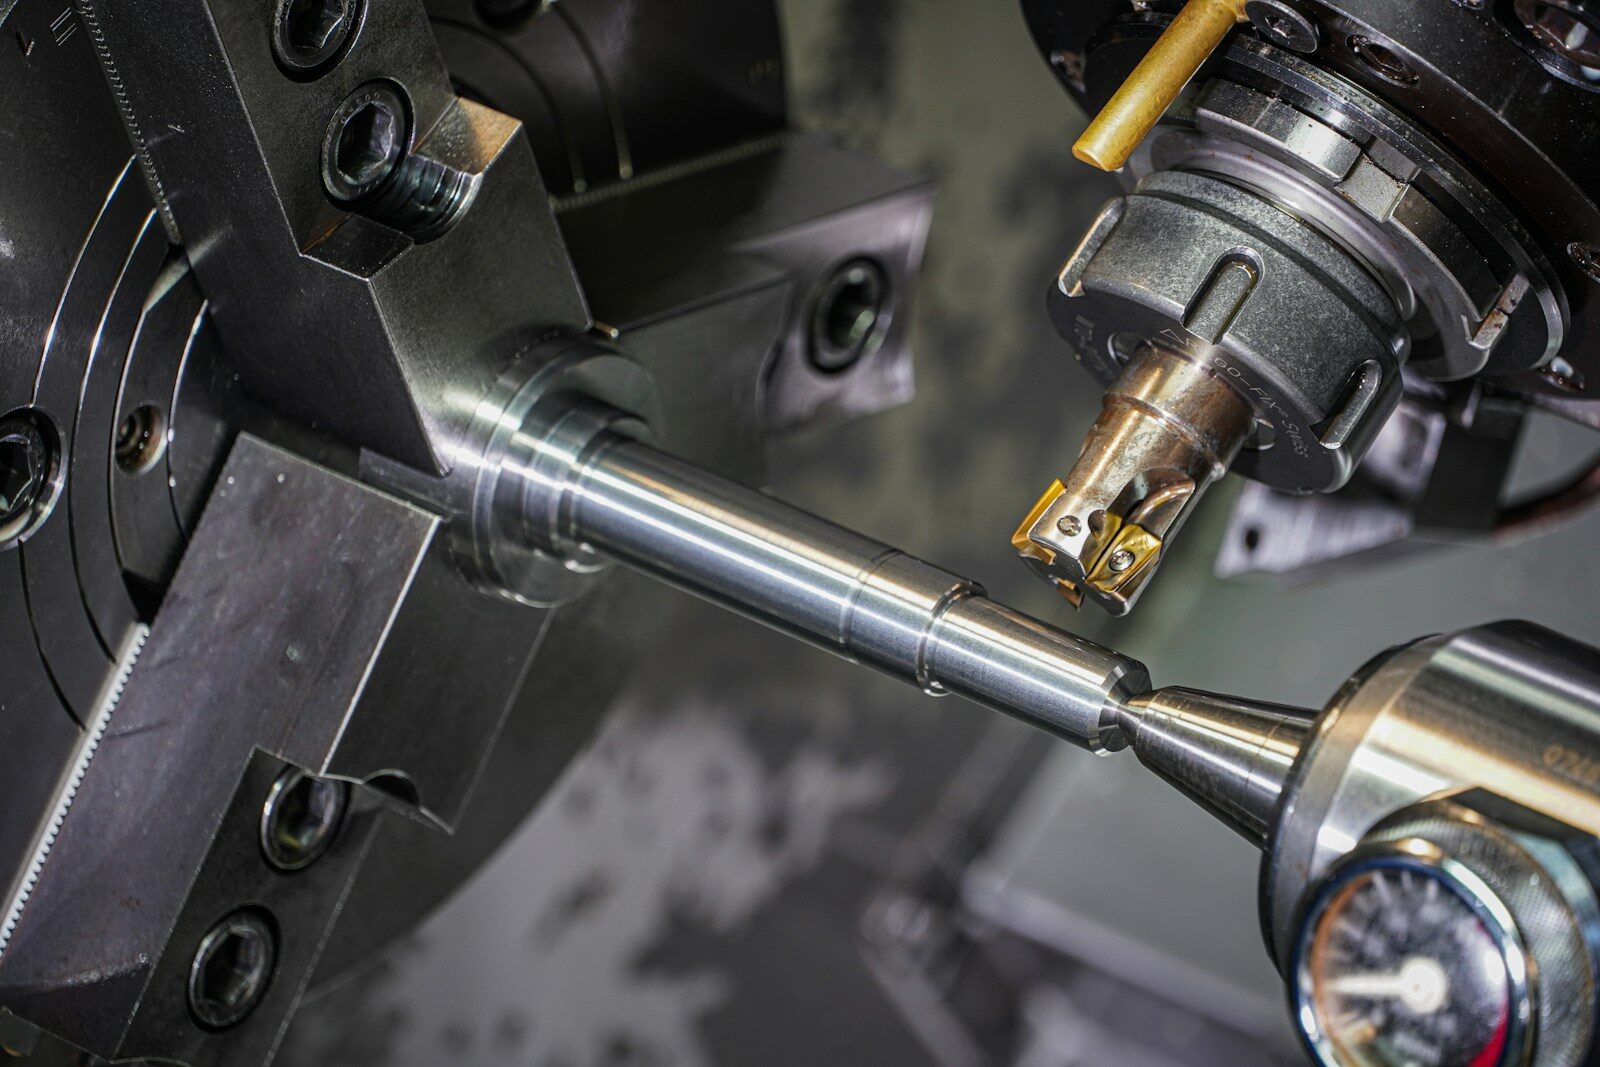
Vana mili, burç, bağlantı elemanı ve uygun gövde yüzeylerinin işlenmesinde torna ve freze altyapımız kullanılır. Mil imalatı, bronz burç imalatı ve numuneden parça üretimi gerektiğinde aynı revizyon dosyası altında planlanabilir.
Kaynak dolgusu, malzeme ve hasar durumuna göre özel değerlendirme gerektirir. Her vana gövdesine veya sızdırmazlık yüzeyine aynı dolgu alaşımı uygulanacağı söylenmez. Kaynak yöntemi, işleme payı, muayene ve kabul koşulları uygun prosedürle belirlenmelidir. Çatlağın görünmez hâle gelmesi, parçanın işletmeye uygunluğunu kanıtlamaz.
Basınç testi ve rapor beklentisini baştan tanımlayın
Test standardı, basınç, süre, ortam ve kabul ölçütleri; vana tipi, sınıfı ve işletme şartnamesine göre belirlenir. Bütün vanalar için tek bir basınç çarpanı veya “sıfır kaçak” ifadesi kullanılmaz. Test hizmetinin uygulanabilirliği, yeri ve rapor kapsamı teklif aşamasında yazılı olarak teyit edilir.
Test talebini iletirken gerekli basınç aralığını, vana çapını ve tesisinizin kabul şartnamesini paylaşın. Boyutsal kontrol formu ile basınç veya sızdırmazlık test raporu aynı belge değildir. Satın alma dosyasında hangi belgenin istendiğini belirtmek, teslim sırasında belirsizlik oluşmasını önler.
Planlı duruş ve toplu vana revizyonu
Toplu işlerde vanaların ekipman kodları, çapları, sınıfları ve öncelikleri ayrı listelenmelidir. Benzer görünen vanaların iç parçalarının karışmaması için eşleştirme ve işaretleme planı gerekir. Tesisin duruş takvimi, numunelerin teslim tarihi ve gerekli dış işlemler birlikte değerlendirilerek iş sırası belirlenir.
Sabit bir tasarruf oranı veya bütün vanalar için aynı teslim süresi vaat edilmez. Yeni ürünün tedarik süresi, hasarın büyüklüğü, yedek parça bulunabilirliği ve doğrulama maliyeti revizyon kararını etkiler.
Teklif için bize iletin
- Vana tipi, marka/model, etiket fotoğrafı ve ekipman kodu.
- Nominal çap, basınç sınıfı, gövde malzemesi ve bağlantı türü.
- Akışkan, çalışma sıcaklığı, basıncı ve gözlenen arıza.
- Adet, mevcut yedek parçalar, hedef duruş ve teslim tarihi.
- İstenen muayene, test, rapor ve saha hizmeti kapsamı.
Vana bakım el kitabı
Bakım hazırlığınız için sitemizdeki Endüstriyel Vana Bakım, Onarım ve Yenileme El Kitabı dosyasını inceleyebilirsiniz. Uygulamada ekipman üreticisinin talimatları ve tesisin ilgili prosedürleri esas alınmalıdır.
Endüstriyel vana revizyonu: geometri, hasar ve kabul rehberi
Bu rehberin bölümleri
Kaçıran bir vanada ilk soru, hangi yüzeyin kaçırdığıdır. Akışın kapalı konumda geçmesi, mil çevresinden dışarı sızıntı veya gövde bağlantısındaki kaçak aynı onarımı gerektirmez. Parçaları söküp parlatmak bazı yüzey kusurlarını giderebilir; fakat yanlış temas geometrisini, uygun olmayan aktüatör kuvvetini veya proses kaynaklı hasarı kendiliğinden çözmez.
Vana aileleri ve kapanma geometrileri
Sürgülü vanada kapatma elemanı akış yoluna girip çıkar. Kama veya paralel yüzey düzenleri farklı temas ve kılavuzlama koşulları oluşturur. Glob vanada disk ya da tapa, sit üzerine hareket eder; kontrol amacıyla kullanılan tasarımlarda açıklık ile akış davranışı arasındaki ilişki de önem taşır. Küresel vanada delikli kürenin dönmesi, kelebek vanada ise diskin açısal hareketi akışı değiştirir.
Şiber vanalar katı parçacıklı veya lifli akışkan uygulamalarında değerlendirilebilir; ancak her şiber her basınç ve sızdırmazlık görevi için uygun değildir. Çekvalfte kapanma, akış koşullarıyla ilişkili hareketli bir eleman üzerinden gerçekleşir. Menteşe, pim, yay ve oturma yüzeyinin durumu birlikte incelenir. Genel tür adı, vana modelinin işletme sınırlarının yerine geçmez.
| Vana ailesi | Geometrik özellik | Revizyonda öne çıkan kontrol |
|---|---|---|
| Sürgülü | Doğrusal kapatma, karşılıklı sit yüzeyleri | Kılavuzlar, kama/oturma uyumu, mil hareketi |
| Glob | Tapa veya diskin sit üzerine oturması | Eş merkezlilik, temas bandı, strok |
| Küresel | Dönen küre ve çevresel sitler | Küre yüzeyi, sit yuvaları, mil bağlantısı |
| Kelebek | Gövde içinde açısal hareketli disk | Disk konumu, mil yatakları, conta ilişkisi |
| Şiber | Akış yoluna giren levha biçimli kapatma | Yüzey doğruluğu, kılavuz ve birikme bölgeleri |
| Çekvalf | Akışa bağlı açılıp kapanan eleman | Hareket serbestliği, pim/yay ve oturma |
İç kaçak ile dış kaçak nasıl ayrılır?
Sit üzerinden kaçak; yüzey çizilmesi, yabancı madde, eksen kaçıklığı veya yeterli kapanmanın oluşmamasıyla ilişkili olabilir. Mil çevresindeki kaçak ise salmastra, mil yüzeyi, kılavuzlama ve sıkma düzenini gündeme getirir. Gövde-kapak birleşiminde conta yüzeyi, bağlantı elemanları ve malzeme uyumu farklı bir kontrol grubudur.
Bu ayrım söküm raporunda korunmalıdır. “Vana kaçırıyor” kaydı yerine kaçağın yeri, çalışma konumu, akış yönü ve oluştuğu koşullar yazılır. Proses bilgisi olmadan yalnızca atölyede görülen yüzeye dayanarak kesin kök neden belirlemek güçtür.
Erozyon, korozyon, kavitasyon ve flashing
Erozyon, akışın ve taşınan parçacıkların yüzeyi aşındırmasıyla; korozyon ise malzemenin ortamla kimyasal veya elektrokimyasal etkileşimiyle ilgilidir. Birlikte de görülebilirler. Daha sert bir malzemeye geçmek, kimyasal uyumsuzluğu otomatik olarak gidermez.
Kavitasyonda yerel basınç düşüşüyle oluşan buhar kabarcıkları, basıncın tekrar yükseldiği bölgelerde çöker. Gürültü, titreşim ve çukurlaşmış yüzey hasarı görülebilir. Flashing durumunda ise aşağı akış basıncı buharlaşmanın sürmesine izin verir; iki fazlı akışın etkisi önem kazanır. Bu iki olayın aynı hasar mekanizması gibi ele alınmaması gerekir. Yüzey onarımı yapılırken basınç düşümü, sıcaklık ve akışkan bilgisi de değerlendirilmelidir.
Mil, burç ve kılavuzlama ilişkisi
Aşınmış burç, milin konumunu değiştirerek kapatma elemanının sit üzerine dengesiz oturmasına katkı verebilir. Yalnızca siti taşlamak geçici bir iyileşme sağlayıp asıl sorunu bırakabilir. Milin doğruluğu, yatak boşluğu, bağlantı dişi veya kama düzeni birlikte kontrol edilir. Mil imalatı ve bronz burç imalatı bu nedenle bazı revizyonların tamamlayıcı işleridir.
Kumanda mekanizması da dosyaya dahildir. El çarkı, redüktör veya aktüatörün kapatma elemanına ilettiği hareket ve kuvvet doğru olmalıdır. Daha fazla sıkma, yüzey uyumsuzluğunun genel çözümü değildir; parçalara zarar verebilir. Ayar ve montaj, ilgili vana üreticisinin talimatlarıyla uyumlu ele alınır.
Taşlama, lepleme ve yüzey yenileme
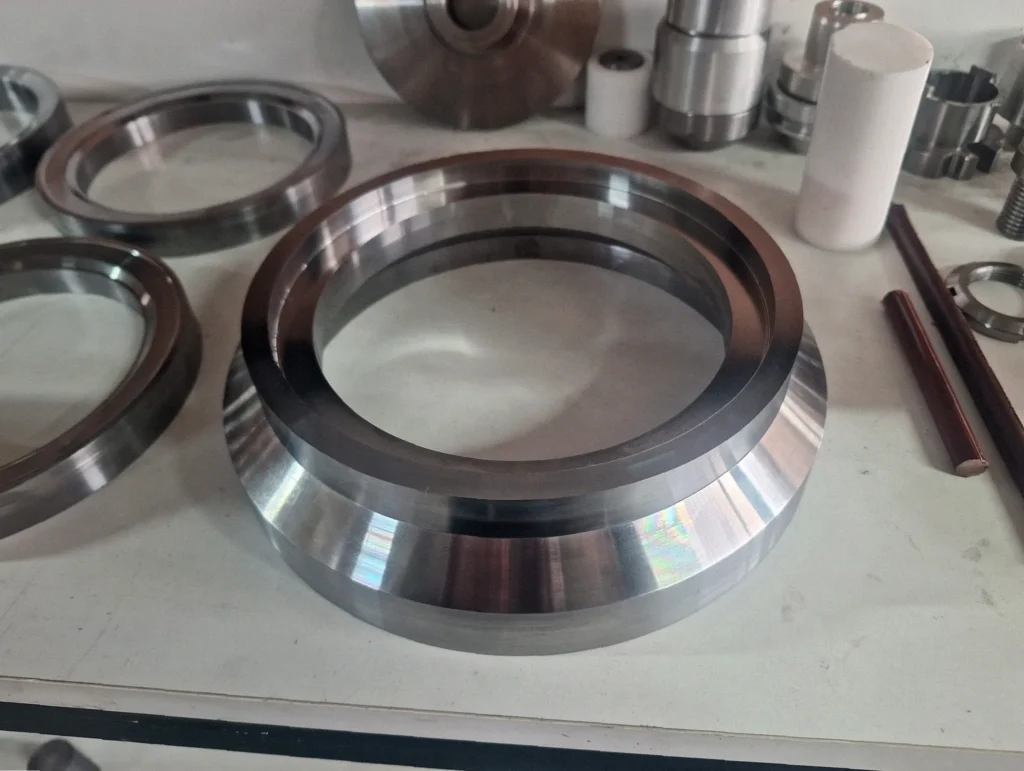
Taşlama geometrinin ve yüzeyin düzeltilmesi için; lepleme uygun yüzey çiftlerinde temas ve son yüzey durumunun iyileştirilmesi için kullanılabilir. Yöntem seçimi hasarın derinliğine, kalan malzemeye ve tasarıma bağlıdır. Lepleme, ciddi eğriliği veya eksen hatasını sınırsız biçimde gideren bir işlem değildir.
Malzeme kaldırıldıkça kapanma konumu, temas genişliği ve karşılık yüzey ilişkisi değişebilir. Sit açıları, oturma derinliği ve gerekli strok yeniden değerlendirilir. Kaplama ya da kaynaklı dolgu düşünülen yüzeylerde ana malzeme, kaplama uyumu, çatlak riski, ısıl etki ve son işleme şartları belirlenir. Yüzeyi yenilenmiş bir parçanın eski ölçüde kaldığı varsayılmaz.
Gövde ve sit testleri farklı sorulara cevap verir
Gövde testinin odağı basınç sınırını oluşturan kısımların davranışıdır. Sit sızdırmazlık testi ise kapalı vananın belirlenmiş koşullarda akışı ne ölçüde engellediğini değerlendirir. Birinden geçmek diğerinin yerine geçmez. Test akışkanı, basınç farkı, süre, yön, sıcaklık ve izin verilen kaçak; vana tipi ile sözleşmede belirtilen yönteme göre tanımlanır.
Bütün vanalar için ortak bir test basıncı veya “tam sıfır kaçak” ifadesi kullanmak doğru değildir. Uygulanacak standardın sürümü, kabul sınıfı ve test sorumlusu siparişte belli olmalıdır. Atölye kontrolü ile tesisin devreye alma kabulü de ayrı kayıtlardır. Özel testin nerede ve kim tarafından yapılacağı teklif kapsamında netleştirilir.
Revizyon kararı ve teslim dosyası
İlk inceleme sonunda parçalar yeniden kullanılabilir, onarılabilir veya değiştirilmesi gerekir şeklinde değerlendirilir. Karar; ölçü, hasar ve kabul şartlarına dayanmalıdır. Gövdede şüpheli hasar varsa yüzey parlatılarak işin tamamlandığı kabul edilmez. İlave muayene ve mühendislik incelemesi ihtiyacı ayrıca belirlenir.
Teslim dosyasında değiştirilen parçalar, yeni ölçüler, malzeme bilgileri ve uygulanan kontroller anlaşılır biçimde yer alır. Numuneden parça üretimi gerekiyorsa çizim revizyonu dosyayla eşleştirilir. Böylece sonraki bakımda hangi parçanın hangi gerekçeyle değiştirildiği izlenebilir.
Teknik kaynaklar
Sık sorulan sorular
Her kaçıran vana revizyonla kurtarılabilir mi?
Hayır. Gövde, bağlantı ve iç parçaların durumu görülmeden karar verilmez. Onarımın teknik veya ekonomik olarak uygun olmadığı durumlarda değişim seçeneği değerlendirilir.
Sadece vana milini veya burcunu yaptırabilir miyim?
Parça bazında üretim talepleri değerlendirilebilir. Teknik resim veya numune ile karşılık parçanın ölçüleri paylaşılmalıdır.
Test raporu teklif kapsamına dahil midir?
Raporun türü ve uygulanacak testler teklifte açıkça belirtilmelidir. Her revizyona aynı test ve belge paketinin otomatik olarak dahil olduğu varsayılmamalıdır.
İlgili teknik yazılar
Parçanız için teknik değerlendirme ve teklif
Teknik resminizi, numune fotoğraflarını, adet ve ihtiyaç tarihinizi paylaşın. İşleme kapsamını, gerekli kontrolleri ve teslim planını birlikte netleştirelim.
info@akcamak.com · 0533 512 83 95 · 0539 231 36 85
AKÇA MAKİNA · Mengüceli Mah. 1365 Sok. K. No: 3/3ı, Merkez / Erzincan.