
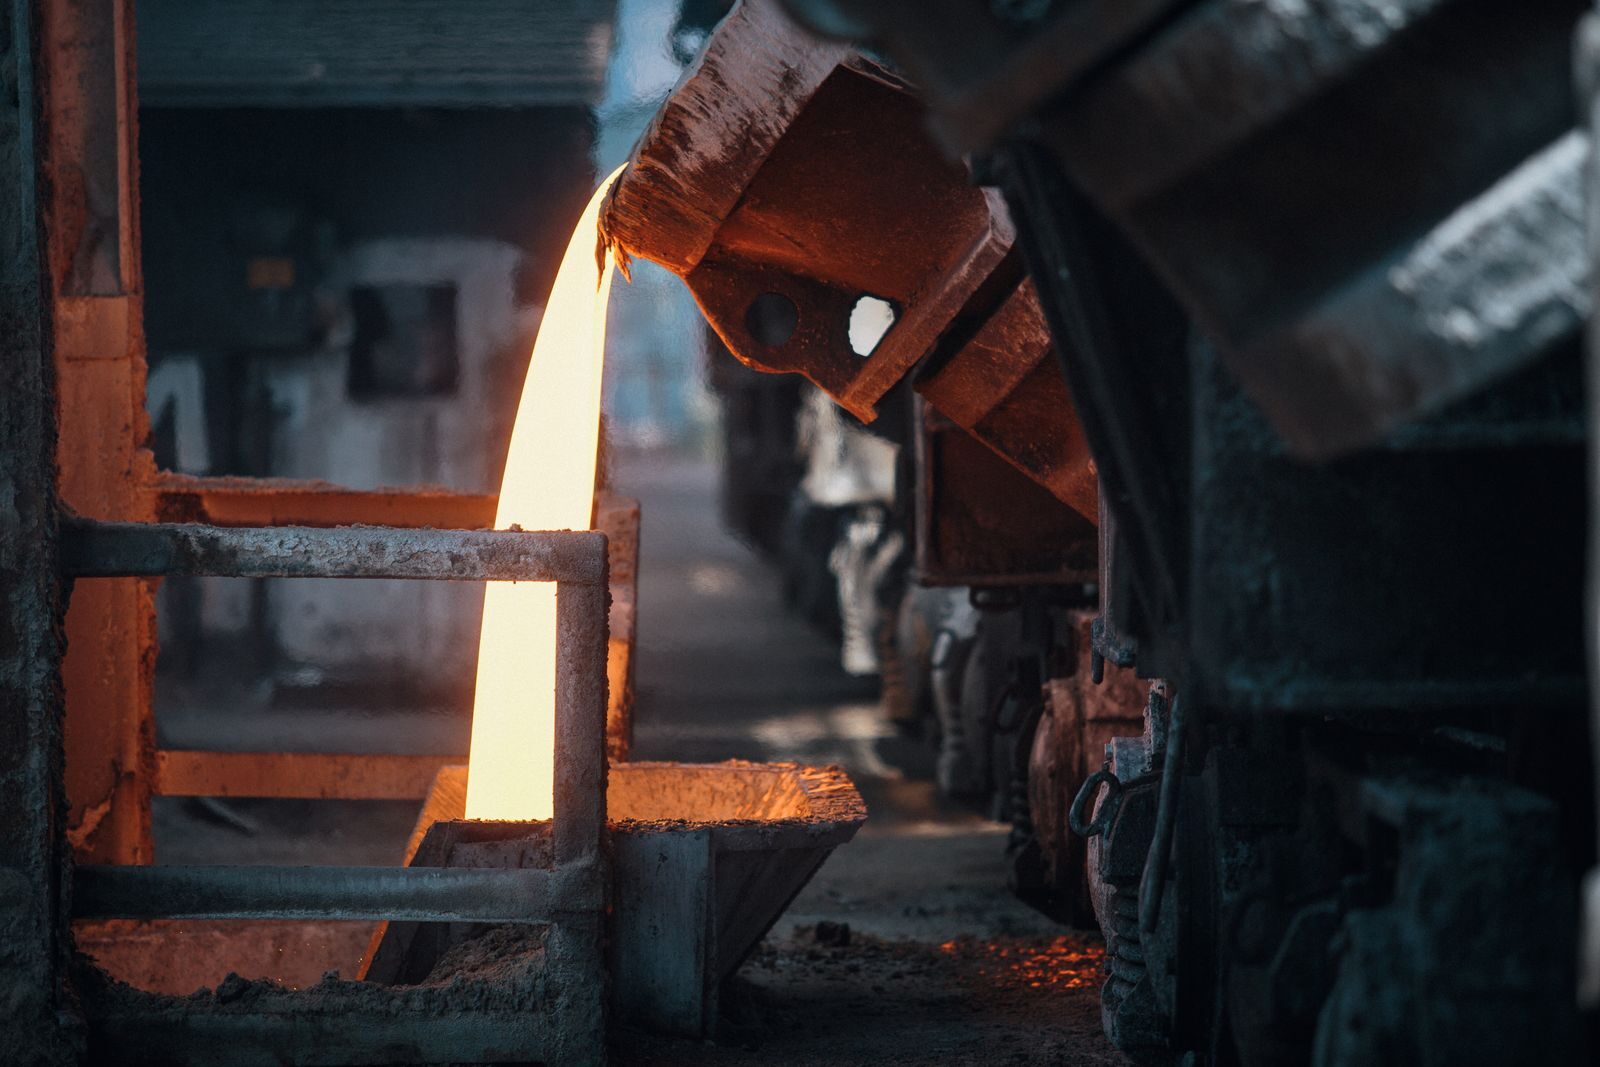
Elinizde ham döküm, bitmiş parçanın resmi veya yenilenmesi gereken bir numune olabilir. AKÇA MAKİNA’da pompa çarkı, kapak, aşınma bileziği ve gövde gibi döküm parçaların talaşlı imalat kapsamını önce bu başlangıç durumuna göre belirliyoruz. Model, malzeme veya ham döküm temini de isteniyorsa bunları işleme hizmetinden ayrı kalemler olarak açıklıyoruz.
Bir pompa parçasının yerine oturması ile pompanın beklenen çalışma noktasını sağlaması aynı şey değildir. Kanat geometrisi, çalışma boşlukları, devir ve sistem koşulları performansı etkiler. Bu nedenle yalnızca fotoğrafa veya dış ölçüye dayanarak aynı debi ve basma yüksekliğinin sağlanacağı söylenmez.
Hangi parçalar için teklif hazırlıyoruz?
Pompa çarkları ve bağlantı bölgeleri
Çarkın göbek deliği, kama kanalı, alın yüzeyleri ve diğer işlenecek bölgeleri teknik resim üzerinden değerlendirilir. Açık, yarı açık veya kapalı çark geometrisi işleme ve kontrol erişimini değiştirir. Kanatları aşınmış numunede, sağlam kalan geometri ve pompanın çalışma bilgileri birlikte incelenir.
Pompa kapakları ve gövdeleri
Flanş yüzeyleri, merkezleme faturaları, bağlantı delikleri ve yatak bölgeleri için referanslandırma planı oluşturulur. Döküm yüzeyi ile işlenecek yüzeyin doğru konumlandırılması, bazı bölgelerde talaş payının yetersiz kalmasını önlemeye yardımcı olur. Her gövdenin tek bağlamada işleneceği varsayılmaz.
Aşınma bilezikleri ve kovanlar
Çark ile gövde arasındaki çalışma boşluğu, yalnızca eski parçanın ölçüsüne bakılarak belirlenmez. Karşılık yüzey, akışkan, sıcaklık ve ekipman şartları dikkate alınır. Kovan ve mil birlikte yenilenecekse mil ve şaft imalatı kapsamında montaj ölçüleri ortak dosyada tutulur.
Yatak gövdeleri ve özel döküm parçalar
Makine yatakları, kapaklar, flanşlı gövdeler ve bağlantı elemanları için torna ve freze operasyonları planlanabilir. Ham dökümün ağırlığı, boyutu, bağlama yüzeyleri ve işleme erişimi görülmeden genel bir kapasite sözü verilmez.
Döküm temini ile talaşlı imalatın sınırları
| İş kalemi | Siparişte netleştirilecek kapsam |
|---|---|
| Model ve geometri | Mevcut modelin durumu, çizim ve revizyon |
| Ham döküm | Malzeme standardı, temin sorumluluğu ve kabul şartı |
| Ön kontrol | Talaş payı, görünür kusurlar ve kritik bölgeler |
| Talaşlı imalat | Referanslar, delikler, yüzeyler ve toleranslar |
| İlave doğrulama | Gerekli muayene, balans veya testin yöntemi ve raporu |
Döküm parça projelerinde ham döküm temini ile atölyedeki talaşlı imalat ayrı iş kalemleri olarak planlanır. Döküm tedariki veya dış işlem gerektiğinde sorumluluklar ve termin teklif içinde tanımlanır. Sfero, pik, dökme çelik, bronz veya paslanmaz döküm seçimi; parçanın kullanım şartlarına ve onaylı tasarıma dayanmalıdır.
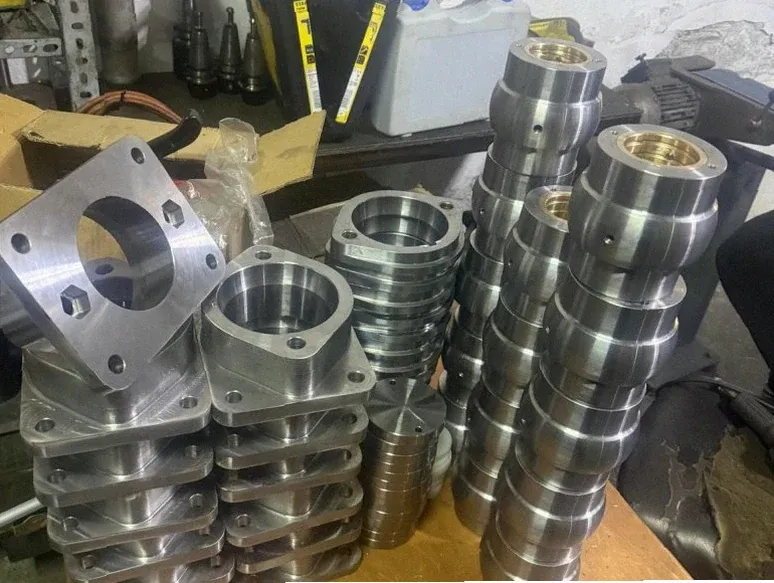
Ham dökümden işlenmiş parçaya süreç
Başlangıçta çizim revizyonu, kritik yüzeyler ve işleme payları karşılaştırılır. Kaba işleme sırasında ortaya çıkan kusurların kabul ölçütleri önceden belirlenmelidir. Yüzeyde görünmeyen bir kusurun bulunmayacağı, yalnızca dış görünüşe bakılarak garanti edilemez.
İşleme sırası, referansların korunmasına ve parçanın rijitliğine göre seçilir. İnce cidarlı veya dengesiz geometrilerde bağlama kuvveti ve malzeme kaldırma sırası önemlidir. Son kontrol; çap, yüzey, delik konumu ve belirtilmiş geometrik toleransları kapsayacak şekilde planlanır.
Kavitasyon, balans ve malzeme kusuru farklı sorunlardır
Dinamik balans, dönen parçanın dengesizliğiyle ilgilidir; kavitasyonu ortadan kaldıran bir işlem değildir. Çark yüzeyindeki hasarın kaynağı; pompanın emiş koşulları, akışkan, çalışma noktası ve aşındırıcı parçacıklar gibi etkenler değerlendirilerek araştırılmalıdır.
Benzer şekilde sıvı penetrant muayenesi, yüzeye açık süreksizliklerin incelenmesi için kullanılır; dökümün içinde hiç boşluk bulunmadığını kanıtlamaz. Hangi muayenenin gerekli olduğu, parçanın görevi ve kabul şartnamesi üzerinden belirlenir. Balans veya basınç testi talebi varsa uygulanabilirlik ve rapor kapsamı ayrıca teyit edilir.
Numuneden pompa parçası üretimi
Numune, mümkünse karşılık parçalar ve ekipman bilgisiyle birlikte incelenir. Aşınmış kanat, kırılmış göbek veya bozulmuş bilezik geometrisinde eksik ölçüler ayrıca doğrulanmalıdır. İmalat resmi hazırlanacaksa kapsamı, onay süreci ve teslim edilecek dosyalar teklifte belirtilir. Tersine mühendislik süreci, ölçüsü belirsiz parçalar için bu adımları düzenler.
Döküm parçaların işlenmesi ve pompa parçaları için teknik rehber
Bu rehberin bölümleri
Ham döküm, bitmiş parçanın bütün özelliklerini henüz taşımaz. Talaşlı imalatla bağlantı yüzeyleri, yatak yerleri ve delikler oluşturulurken ham parçanın iç yapısı, gerilmeleri ve talaş payı da sonucu etkiler. Başarılı bir siparişte dökümün hazırlanması ile son işlemenin sorumlulukları aynı dosyada görünür olmalıdır.
Pik, sfero, dökme çelik ve bronz arasındaki fark
Pik dökümde grafitin lamelli, sfero dökümde ise küresel biçimde bulunması mekanik davranışı değiştirir. Bununla birlikte yalnızca “sfero” ifadesi kesin dayanımı veya uzamayı tanımlamaz; malzeme sınıfı ve teslim şartı gerekir. Dökme çelik farklı bir malzeme ailesidir; ısıl işlem ve muayene şartları uygulamaya göre belirlenir. Bu aileler yalnızca benzer şekle dökülebildikleri için birbirinin yerine kullanılamaz.
Bronz ve paslanmaz dökümler korozyon, sürtünme veya akışkanla temas gibi gerekçelerle değerlendirilebilir. Seçim için gerçek ortamın sıcaklığı, kimyası ve yükü gerekir. “Paslanmaz olsun” talebi de tek başına yeterli değildir. Alaşım sınıfı, döküm kalitesi ve işlenecek yüzey şartları birlikte tarif edilir.
| Ham parça konusu | İmalata etkisi | Siparişte açıklanacak bilgi |
|---|---|---|
| Malzeme ailesi ve sınıfı | Kesme, dayanım ve hizmet koşulları | Standart, kalite, teslim durumu |
| İşleme payı | Son ölçüye ulaşabilme | İşlenecek bölgeler ve pay dağılımı |
| Cidar ve geçişler | Bağlama, gerilme ve şekil değişimi | Kritik kesitler ve referanslar |
| İç süreksizlikler | İşleme sonrası ortaya çıkan kusurlar | Muayene kapsamı ve kabul ölçütü |
| Ham yüzeyler | İlk bağlama ve eksenleme | Ölçüm ve konumlandırma noktaları |
Model payı ile işleme payı aynı değildir
Dökümde büzülme, kalıptan çıkarma eğimi ve işleme için bırakılan malzeme farklı konulardır. Model boyutlandırması döküm sürecine göre yapılır; talaş payı ise sonradan işlenecek yüzeylerin hedef geometriye ulaşması içindir. Fazla pay her zaman yararlı değildir: işleme süresini artırır, kesit dengesini ve gerilme boşalmasını etkileyebilir. Yetersiz pay ise temizlenmemiş yüzey bırakabilir.
Ham parçada bir deliğin merkezi kaymışsa dış yüzeyi doğru konumlandırmak bütün bölgelerde yeterli et kalınlığı bırakmayabilir. İlk kontrol bu nedenle yalnızca genel boy ölçümü değildir. İç boşluk, dış yüzey ve işlenecek eksen arasındaki ilişki görülmelidir. Kritik bölgelerin hangi referansa göre işleneceği kararlaştırılır.
Gözenek, çekinti ve diğer süreksizlikler
Gaz gözenekleri ile katılaşma sırasında oluşabilen çekinti boşlukları aynı oluşum mekanizmasına sahip değildir. Yüzey temiz göründüğü halde talaş kaldırıldığında süreksizlik açığa çıkabilir. Bunun kabul edilip edilemeyeceği kusurun yeri, boyutu ve parçanın göreviyle ilgilidir. Sızdırmazlık yüzeyi veya yük taşıyan kesitteki kusur ile işlevsiz bir bölgedeki iz aynı değerlendirmeyi gerektirmez.
Kusur ortaya çıktığında izlenecek yol baştan tanımlanmalıdır: işin durdurulması, fotoğraf ve ölçüm kaydı, teknik değerlendirme ve gerekiyorsa yeni ham parça. Kaynakla veya dolgu malzemesiyle kapatma, müşterinin ve geçerli teknik şartların onayı olmadan normal işleme adımı sayılmaz. Özellikle basınç taşıyan parçalarda onarımın kabulü ayrıca belirlenir.
Kaba işleme, gerilim ve son bağlama
Döküm yüzeyi ilk bağlamada düzensiz olabilir. Destek noktaları ve sıkma kuvveti, parçayı eğmeden konumlandırmalıdır. İnce bir kapağın sıkılırken düzleşmesi yanıltıcıdır: bağlama açıldığında geri şekil değiştirebilir. Son ölçüm mümkün olduğunda parçanın kabulde tanımlanan durumunda yapılmalıdır.
Kaba işlemede dengesiz malzeme kaldırılması mevcut gerilmeleri açığa çıkarabilir. Ara bekletme veya uygun gerilim giderme işlemi bazı projelerde değerlendirilir; her döküm için zorunlu ve aynı işlem değildir. Malzeme ile tasarım gereklilikleri belirleyicidir. Son yüzeyler, kararlı referanslar oluşturulduktan sonra tamamlanır.
Pompa çarklarının geometrik farkları
Açık çarkta kanatlara erişim daha kolaydır; yarı açık ve kapalı yapılarda örtü yüzeyleri ve akış kanalları farklıdır. Bu geometriler akışkanın katı madde içeriği, çalışma boşluğu ve pompa tasarımıyla birlikte değerlendirilir. Bir tipi diğerine dönüştürmek yalnızca imalat kolaylığı kararı değildir.
Çarkın dış çapı, kanat şekli, giriş-çıkış bölgeleri, göbek ve karşılık gövde birlikte çalışır. Aşınmış numunede kanat kalınlığını veya geçiş kesitini tahminle değiştirmek performansı etkileyebilir. Tersine mühendislik sürecinde hangi geometrinin ölçüldüğü, hangisinin tasarım verisiyle doğrulandığı belirtilmelidir.
Çalışma boşluğu, balans ve kavitasyon
Aşınma bileziği ve karşılık yüzey arasındaki boşluk iç kaçak, sürtme ve sıcaklık etkileri bakımından önem taşır. Boşluğu olabildiğince azaltmak genel bir iyileştirme yöntemi değildir. Mil hareketi, ısıl genleşme, malzeme çifti ve pompa üreticisinin şartları hesaba katılır. Mil ve kovan yüzeyleri aynı ölçü zincirinde değerlendirilir.
Balans, dönen parçadaki kütle dağılımıyla ilgilidir. Kavitasyon ise akışkanın yerel basınç ve buharlaşma koşullarıyla bağlantılıdır. Çarkı balanslamak emiş hattındaki yetersiz koşulları ortadan kaldırmaz. NPSH değerlendirmesi, çalışma noktası ve tesis verileri gerekebilir. Çark yüzeyindeki hasarın nedeni belirlenmeden yalnızca daha sert malzeme seçilmesi tekrarlanan arızayı önlemeyebilir.
Ölçüm ve muayene yöntemini seçmek
Boyutsal kontrol; merkezleme, delik düzeni, yatak ve sızdırmazlık yüzeyleri gibi çizimde belirtilen özellikleri kapsar. Sıvı penetrant muayenesi uygun malzemede yüzeye açık süreksizlikleri araştırır; bütün iç hacmin sağlam olduğunu kanıtlamaz. Diğer muayene yöntemlerinin uygunluğu da malzeme, geometri ve aranacak kusura göre belirlenir.
Basınç testi, balans ve performans testi farklı sonuçlar üretir. Siparişte hangisinin gerektiği ve kabul şartı yazılmalıdır. Bir ölçüm raporunun bulunması, siparişte istenmemiş bir performans testinin yapılmış olduğu anlamına gelmez. Ham döküm belgesi, işleme ölçüleri ve ilave testler parçanın kodu üzerinden eşleştirilir.
Teknik kaynaklar
Teklif dosyanızda bulunması gerekenler
- Parçanın görevi, pompa veya ekipman modeli ve varsa çalışma bilgileri.
- Teknik resim, numune fotoğrafları ve mevcut model durumu.
- Malzeme standardı, ham döküm temini ve işleme sorumluluğu.
- Kritik toleranslar, muayene, balans ve rapor beklentileri.
- Adet, yaklaşık boyut ve ağırlık, ihtiyaç tarihi ve ambalaj koşulları.
Sık sorulan sorular
Ham dökümü kendimiz getirirsek işletebilir miyiz?
Uygun boyut, geometri ve malzemedeki parçalar değerlendirilir. Talaş payı ve kusur kabul şartlarının iş başlamadan belirlenmesi gerekir.
Eski pompa çarkının aynısını yapmak aynı performansı sağlar mı?
Yalnızca ölçü benzerliği yeterli değildir. Geometri, boşluklar, devir ve pompa sistemi birlikte değerlendirilmelidir. Performans doğrulama ihtiyacı ayrı bir iş kalemidir.
Tek adet parça için teklif alabilir miyiz?
Tek parça talepleri değerlendirilebilir. Model veya özel bağlama hazırlığı gerekiyorsa bunun birim maliyete etkisi teklif içinde açıklanır.
İlgili teknik yazılar
Parçanız için teknik değerlendirme ve teklif
Teknik resminizi, numune fotoğraflarını, adet ve ihtiyaç tarihinizi paylaşın. İşleme kapsamını, gerekli kontrolleri ve teslim planını birlikte netleştirelim.
info@akcamak.com · 0533 512 83 95 · 0539 231 36 85
AKÇA MAKİNA · Mengüceli Mah. 1365 Sok. K. No: 3/3ı, Merkez / Erzincan.