
Çiziminizde dar bir iç profil, geçişli kanal veya kalıp elemanı varsa CNC tel erozyon uygun seçeneklerden biri olabilir. AKÇA MAKİNA’da önce malzemenin iletkenliğini, telin geçişini ve bağlama koşullarını inceliyoruz. Gerekli torna ve freze operasyonlarını da kesimle birlikte planlayarak fason talaşlı imalat teklifinin hangi işlemleri kapsadığını açıkça belirtiyoruz.
Tel erozyon her geometrinin çözümü değildir. Telin parça boyunca geçebilmesi, kapalı konturda başlangıç deliği, bağlama alanı ve kesim yönü önceden değerlendirilmelidir. Kör cep veya kör kama kanalı talepleri, standart tel erozyonla yapılabiliyormuş gibi fiyatlandırılmaz.
İş kapsamımız
Geçişli kama kanalları ve özel iç profiller
Dişli, kaplin ve benzeri parçalarda tel erişimine uygun iç konturlar değerlendirilebilir. Kanal genişliği, konumu, başlangıç deliği ve köşe ayrıntıları resimde bulunmalıdır. Parçanın sertleştirilmiş olması tek başına yeterli bilgi değildir; malzeme, kalınlık ve yüzey beklentisi de gerekir.
Kalıp elemanları ve kesim konturları
Zımba, matris, sıyırıcı plaka ve uygun kalıp parçalarında çizim ile işleme sırası birlikte incelenir. İç köşe tamamen sıfır radyüslü kabul edilmez; tel ve kesim aralığı geometriyi sınırlar. Kesimden sonra gerekli yüzey işlemleri veya ken/görselar düzenlemeleri teklif kapsamına alınır.
Fikstür, aparat ve montaj parçaları
Konumlandırma, bağlama ve montaj parçalarında tel erozyon, torna veya frezeleme uygun sırayla kullanılabilir. Aparatın yalnızca parça geometrisi değil, hangi referansla konumlandıracağı da önemlidir. Müşterinin bağlayacağı iş parçası ve kullanım biçimi teknik dosyaya eklenmelidir.
Fason torna ve frezeleme
CNC torna, CNC dik işleme, CNC freze ve 4 numara kalıpçı freze; silindirik ve prizmatik parça taleplerinde değerlendirilir. Tel erozyon gerekmeyen yüzeyleri farklı yöntemlerle işlemek, toplam süre ve maliyet bakımından daha uygun olabilir. İşlem seçimi, hedef ölçü ve geometriye dayanır.
Tel erozyon için teknik uygunluk
| Kontrol konusu | Neden gerekli? |
|---|---|
| Elektriksel iletkenlik | Erozyon işleminin temel koşulu |
| Kalınlık ve genel ölçü | Kesim, bağlama ve tezgâh erişiminin değerlendirilmesi |
| Başlangıç deliği | Kapalı iç kontura telin geçirilmesi |
| Köşe ve dar bölgeler | Ulaşılabilir geometrinin belirlenmesi |
| Isıl işlem durumu | İşleme sırası ve son ölçü planı |
| Tolerans ve yüzey | Paso, kontrol ve maliyet kapsamı |
Kesim toleransı, yüzey beklentisi ve iş parçasının tezgâha uygunluğu teknik incelemede netleştirilir. Elde edilebilir sonuç; malzeme, kalınlık, geometri, bağlama ve kontrol yöntemine göre teklif aşamasında belirlenir. Envanter için makine parkurumuzu inceleyebilirsiniz.
Isıl işlem görmüş parçalar ve yüzey beklentisi
Tel erozyon, mekanik kesici takımın doğrudan talaş kaldırdığı yöntemlerden farklı çalışır. Bu özellik sertleştirilmiş iletken parçaların işlenmesinde yararlı olabilir. Ancak “hiç ısı etkisi oluşmaz”, “parça kesinlikle deforme olmaz” veya “bütün malzemeler aynı hızda kesilir” ifadeleri doğru değildir.
Kesim sırasında malzeme kaldırılması mevcut gerilmelerin açığa çıkmasına yol açabilir. Yüzey tabakası ve son işlem beklentisi, özellikle yorulma veya hassas kalıp uygulamalarında dikkate alınmalıdır. Gerekli finiş pasoları ve ek işlemler resimdeki talebe göre planlanır.
Çizim hazırlığında sık karşılaşılan sorunlar
DXF dosyasında açık konturlar, üst üste çizgiler veya ölçek belirsizliği üretim hazırlığını uzatır. Dosyada hangi konturun işleneceği ve ölçü birimi açık olmalıdır. Üç boyutlu model bulunması da toleranslı teknik resim ihtiyacını her zaman ortadan kaldırmaz.
Kritik ölçüler, referans yüzeyler ve genel toleranslar PDF üzerinde gösterilebilir. Model ve çizim arasında fark varsa hangi revizyonun esas alınacağı yazılı olarak netleştirilir. Numune dışında veri yoksa tersine mühendislik kapsamında geometri belirleme çalışması ayrıca değerlendirilir.
Tel erozyon fiyatını etkileyen unsurlar
Kesim uzunluğu ve kalınlık başlangıç verileridir. Kontur sayısı, tel girişleri, finiş pasoları, bağlama hazırlığı ve kontrol talepleri de süreyi etkiler. Bu nedenle sadece “şu kadar milimetre kanal” bilgisiyle kesin fiyat karşılaştırması yapmak yanıltıcı olabilir.
Müşteri malzemesi kullanılacaksa malzeme kodu, ısıl işlem durumu ve mevcut ölçüler bildirilmelidir. Ham malzeme temini, ön delik, torna veya frezeleme, tel kesim ve son kontrolün hangilerinin dahil olduğu teklif içinde ayrı belirtilir.
CNC tel erozyon: kesim geometrisi ve üretim planlama rehberi
Bu rehberin bölümleri
Tel erozyon, özellikle sertleştirilmiş iletken parçaların geçişli konturlarında yararlı bir yöntemdir. Bununla birlikte bir çizimin kesilebilir olması ile hedef toleransın ekonomik biçimde elde edilmesi farklı sorulardır. Tel erişimi, parça yüksekliği, kesim aralığı, gerilmeler ve son yüzey koşulu üretim kararını birlikte belirler.
Tel erozyon malzemeyi nasıl kaldırır?
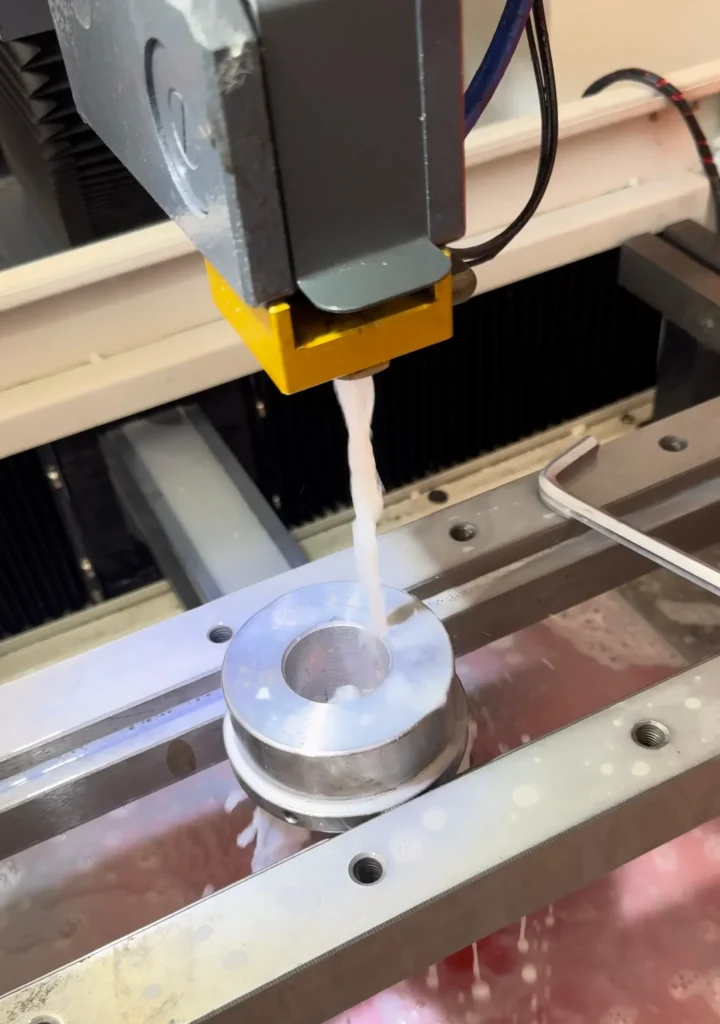
İş parçası ile sürekli ilerleyen tel elektrot arasında kontrollü elektriksel boşalımlar oluşur. Malzeme, bu boşalımların yerel etkisiyle kaldırılır; tel klasik bir testere dişi gibi mekanik kesme yapmaz. Dielektrik sıvı ve dolaşım sistemi işlem bölgesinin koşullarını düzenler, uzaklaştırılan parçacıkların tahliyesine yardımcı olur. İşlenecek malzemenin elektriksel iletkenliği temel koşuldur.
Bu prensip, yüksek sertlikteki bazı parçaların işlenmesini mümkün kılar. Ancak malzeme cinsi ve kalınlık yine önem taşır. Mekanik kesme kuvvetinin düşük olması “ısı etkisi yoktur” veya “parça hareket etmez” anlamına gelmez. Kesilen bölgedeki yüzey durumu ve ham malzemedeki gerilmelerin açığa çıkması değerlendirilir.
Tel yolu ve başlangıç deliği
Açık dış kontura parçanın kenarından ulaşılabilir. Kapalı bir iç konturda ise telin geçirileceği uygun bir başlangıç deliği veya erişim düzeni gerekir. Delik konumu bitmiş yüzeyi, hurda parçanın ayrılmasını ve işleme sırasını etkilememelidir. Başlangıç deliğini kimin ve hangi aşamada hazırlayacağı teklifin parçasıdır.
Standart tel kesimde telin parça boyunca geçişi gerekir. Kör cep, tabanlı kanal veya her yönden kapalı iç geometri aynı yöntemle işlenebilir kabul edilmez. Bu tür geometride frezeleme, dalma erozyon veya başka bir işlem teknik olarak değerlendirilebilir; yöntemin açıklanması, ilgili tezgâhın atölyede bulunduğu taahhüdü değildir.
İç köşe neden tam keskin çıkmaz?
Telin fiziksel çapına boşalım aralığı da eklenir. Bu nedenle tel merkezinin izlediği yol ile bitmiş kontur aynı çizgi değildir. Programda uygun ofset kullanılır. Dar kanallarda ve iç köşelerde ulaşılabilecek geometri tel, proses ayarı ve istenen yüzeyle ilişkilidir. “Sıfır radyüs” talebi, imalattan önce işlevsel ihtiyacıyla birlikte gözden geçirilmelidir.
Bir karşılık parçanın köşesi bu bölgeye oturacaksa, gerekirse tasarım onaylı köşe rahatlatması veya eş parçadaki pah değerlendirilir. Konturu rastgele büyütmek doğru çözüm değildir. Matris-zımba çiftlerinde iki parçanın ilişkisi ayrıca tanımlanmalıdır; tel kesim aralığı ile kalıbın çalışma boşluğu aynı kavram değildir.
| Geometrik konu | Üretim açısından anlamı | Çizimde gereken açıklama |
|---|---|---|
| Kapalı iç kontur | Tel başlangıç erişimi | Delik ve giriş bölgesi |
| Dar kanal | Tel ve boşalım aralığı sınırı | Genişlik, köşe ve tolerans |
| Yüksek parça | Kesim boyunca biçim kontrolü | Kalınlık, diklik ve profil şartı |
| Konik kontur | Üst-alt geometri ilişkisi | Açı, yükseklik ve referans yüzeyi |
| Çoklu kontur | Kesim sırası ve bağlama | Konum toleransları, ayrılacak parçalar |
Kaba kesim ve finiş pasoları
Kaba kesim ana malzemeyi ayırır. Sonraki finiş veya skim pasoları hedef ölçüye, biçime ve yüzey beklentisine ulaşmak için planlanabilir. Paso sayısını yalnızca “daha çok her zaman daha iyi” mantığıyla seçmek doğru değildir. İlk kesimin kararlılığı, bırakılan pay ve parça geometrisi sonraki işlemleri etkiler.
Tel esnek bir elemandır. Özellikle kalın parçada kesim boyunca sapma veya orta bölgede biçim hatası oluşabilir. Köşelerde de telin davranışı programdaki ideal çizgiden farklılaşabilir. Üst yüzeyde ölçülen doğru bir kontur, bütün yükseklik boyunca aynı sonucu kanıtlamaz. Kontrol planı bu nedenle parçanın kritik kesitlerini kapsamalıdır.
Isıl işlem öncesi mi, sonrası mı?
Sertleştirme sonrası tel kesim, ısıl işlemden kaynaklanan bazı boyut değişimlerinden sonra nihai konturun oluşturulmasını sağlayabilir. Buna karşılık parça içindeki gerilmeler kesimle serbest kalabilir. İnce bağlantılar, açık çerçeveler veya asimetrik boşaltmalar hareket ederek ölçüyü değiştirebilir. Kesim sırası ve bağlama bu riskle birlikte planlanır.
Önce kaba şekillendirme, ardından uygun ısıl işlem ve son kontur işleme gibi farklı sıralar değerlendirilebilir. Tek reçete yoktur. Malzeme sınıfı, önceki işlemler, hedef sertlik ve kabul şartı gereklidir. Müşteri tarafından gönderilen parçanın ısıl işlem durumu belirsizse bu bilgi kesim başlamadan netleştirilmelidir.
Yüzey bütünlüğü ve son işlemler
Elektriksel boşalım, yüzeyde yerel ergime ve yeniden katılaşma etkileri oluşturabilir. Yüzey tabakasının durumu işlem parametreleriyle değişir. Yorulma, kalıp ömrü veya özel yüzey beklentisi olan işlerde yalnızca Ra değeri yeterli kabul ölçütü olmayabilir. Gerekli son pasolar ve ilave yüzey işlemleri parça şartnamesinde belirlenir.
Polisaj, taşlama veya başka bir son işlem isteniyorsa bırakılacak pay açıklanmalıdır. Kesilmiş kenarların sonradan gelişigüzel yuvarlatılması, ölçülmüş konturu değiştirebilir. Çapak ve kenar düzenlemesinin kapsamı da çizimle uyumlu olmalıdır. Yüzey pürüzlülüğü rehberi bu ayrımı tamamlar.
CAD dosyası ve ölçüm planı
DXF içinde üst üste çizgiler, açık uçlar veya farklı ölçekler program hazırlığında belirsizlik oluşturur. Kesilecek kontur ile yardımcı çizgiler ayrılmalı; ölçü birimi ve revizyon yazılmalıdır. PDF teknik resimde kritik ölçüler, referanslar ve yüzey şartları gösterilir. Model ile resim çelişirse hangi dosyanın esas olduğu kararlaştırılır.
Ölçümde yalnızca en ve boy değil, gerektiğinde profil, konum ve kesim yüzeyinin dikliği kontrol edilir. Parçayı çalışma referansından konumlandırmak önemlidir. Numuneden geometri çıkarma gerekiyorsa aşınmış kontur doğrudan program verisi olarak kabul edilmez.
Teklifleri aynı kapsamla karşılaştırmak
Kesim uzunluğu fiyat için başlangıç verisidir; kalınlık, başlangıç sayısı, finiş pasoları, ön işleme ve kontrol de toplam süreyi etkiler. Sadece birim kesim fiyatını karşılaştırmak farklı kapsamları eşitmiş gibi gösterebilir. Makine parkurumuzdaki torna ve freze işlemleriyle birlikte hazırlanan operasyon planında, tel kesimin hangi yüzeylere uygulanacağı açıkça belirtilir.
Teknik kaynaklar
Teklif için gönderin
- Ölçü birimi belli DXF/DWG; toleransları gösteren PDF ve varsa STEP model.
- Malzeme kodu, kalınlık, ham ölçüler ve ısıl işlem durumu.
- Kesilecek kontur, başlangıç deliği ve bağlama sınırlamaları.
- Kritik toleranslar, yüzey talebi ve rapor beklentisi.
- Adet, malzeme temin sorumluluğu ve ihtiyaç tarihi.
Sık sorulan sorular
Kör kanal için tel erozyon kullanılabilir mi?
Standart tel kesimde telin parça boyunca geçmesi gerekir. Kör geometri için başka bir işleme yöntemi ve erişim değerlendirmesi yapılmalıdır; dalma erozyon tezgâhımız bulunduğu varsayılmaz.
Tek parça veya prototip kabul ediyor musunuz?
Tek parça ve prototip talepleri değerlendirilebilir. Programlama, bağlama ve kontrol hazırlığının maliyeti sipariş kapsamına göre belirlenir.
Çizimsiz parçadan kesim yapılabilir mi?
Yeterli numune ve ölçü bilgisiyle değerlendirilir. Aşınmış konturun doğrudan kopyalanması yerine hedef geometrinin doğrulanması gerekir.
İlgili teknik yazılar


Parçanız için teknik değerlendirme ve teklif
Teknik resminizi, numune fotoğraflarını, adet ve ihtiyaç tarihinizi paylaşın. İşleme kapsamını, gerekli kontrolleri ve teslim planını birlikte netleştirelim.
info@akcamak.com · 0533 512 83 95 · 0539 231 36 85
AKÇA MAKİNA · Mengüceli Mah. 1365 Sok. K. No: 3/3ı, Merkez / Erzincan.