

Toz, darbe ve aşınma altında çalışan bir parçanın yenisini istemek için yalnızca ölçüleri göndermek çoğu zaman eksik kalır. Çimento, maden ve kırma-eleme tesislerinden gelen taleplerde parçanın nerede ve nasıl çalıştığını da soruyoruz. AKÇA MAKİNA’da mil, burç, dişli, helezon ve özel mekanik parçaların imalatını teknik resim veya numune üzerinden, bu çalışma koşullarıyla birlikte değerlendiriyoruz.
Amaç yalnızca eski parçanın dış ölçülerini tekrar üretmek değildir. Parçanın hangi bölgede aşındığı, bağlantısının nasıl çalıştığı ve hangi ekipmanla eşleştiği belirlenmelidir. Planlı bakım yedekleri ile ani arıza parçaları farklı termin ve inceleme ihtiyacı taşır; teklif kapsamını buna göre düzenleriz.
Üretim hatlarına göre parça grupları
Kırıcı ve öğütme mekanizmaları
Rotor veya mekanizma milleri, pimler, mafsal burçları, bağlantı takozları ve uygun tahrik parçaları değerlendirilebilir. Çatlak veya kırılma görülen numunede yalnızca malzeme sertliği artırılarak çözüm sözü verilmez. Darbe, bağlama, yorulma ve karşılık elemanın durumu birlikte incelenmelidir.
Fırın, kurutucu ve makara sistemleri
Makara milleri, yataklama ve tahrik bağlantı parçaları için çap, boy, ağırlık ve montaj ayrıntıları gereklidir. Büyük parçalarda tezgâha bağlama ve destekleme olanakları üretim uygunluğunu belirler. Nominal torna çapının bütün tamamlanmış ekipmanlar için kapasite sınırı olduğu varsayılmaz.
Konveyör, elevatör ve vidalı taşıma
Tambur mili, bağlantı göbeği, dişli, helezon ve yatak parçaları birlikte değerlendirilebilir. Taşınan ürünün tane boyutu, aşındırıcılığı ve sıcaklığı malzeme ile işleme planını etkiler. Helezon imalatı taleplerinde gövde boşluğu ve taşıma koşulları ayrıca belirtilmelidir.
Ayırma ve toz toplama ekipmanları
Hücre tekeri, mekanik bağlantı, mil ve kovan talepleri çizim üzerinden incelenir. Rotor ve gövde arasındaki boşluk, sıcaklık ve aşınma etkileriyle birlikte değerlendirilir. Uygulamanın özel güvenlik veya proses şartları varsa bunlar üretimden önce teknik dosyaya eklenmelidir.
Atölye altyapısının işe eşleştirilmesi
| Parça veya işlem | Kullanılabilecek altyapı |
|---|---|
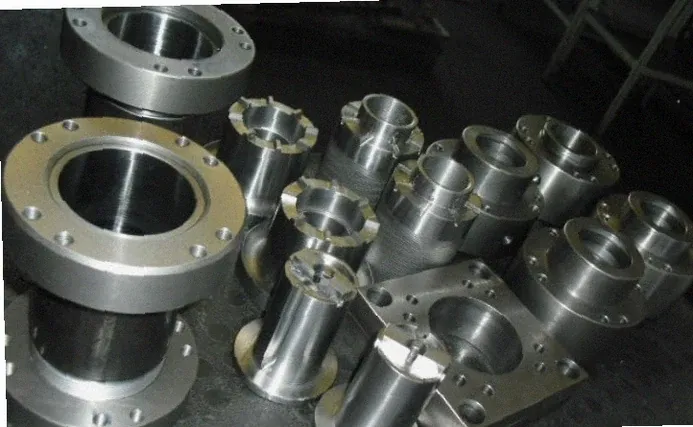
| Mil, göbek ve burç | CNC ve üniversal torna |
| Delik, cep ve bağlantı yüzeyleri | CNC freze, dik işleme ve kalıpçı freze |
| Uygun dişli geometrileri | Azdırma ve gerekli son işlem değerlendirmesi |
| Geçişli özel konturlar | CNC tel erozyon |
| Kaynaklı mekanik parçalar | Gaz altı kaynak ve uygun doğrultma işlemleri |
Ø1000 × 3000 mm ve Ø600 × 2000 mm üniversal tornalar mevcut envanterimizdedir. Parçanın ağırlığı, bağlama düzeni ve işleme alanı ayrıca değerlendirilir. Tam liste makine parkurumuz sayfasında bulunur.
Aşınma, darbe ve malzeme seçimi
Yüksek sertlik her parçada tek başına avantaj değildir. Darbeli çalışan bir bağlantıda tokluk ve geometri, kayarak aşınan bir yüzeyde malzeme çifti ve yağlama önem kazanır. Islah çeliği, bronz veya aşınma sacı seçimi; görev ve onaylı tasarımla uyumlu yapılmalıdır.
Malzeme değişikliği gerekiyorsa kaynaklanabilirlik, işlenebilirlik ve karşılık parçaya etkisi incelenir. Belirli bir marka veya alaşımın bütün hatlarda birkaç kat ömür sağlayacağı söylenmez. Eski parçanın çalışma süresi, hasar fotoğrafları ve bakım kayıtları teknik değerlendirmeye yardımcı olur.
Planlı duruşta imalat ve revizyon
Bakım öncesinde ölçülebilen parçalar ile söküldüğünde incelenecek parçalar ayrı listelenmelidir. Mil ve şaft, bronz burç ve dişli gibi eş çalışan elemanların birlikte ele alınması montaj uyumunu daha açık hâle getirir.
Onarım düşünülen parçada hasarın konumu, malzeme ve yük koşulları görülmeden dolgu veya doğrultma taahhüdü verilmez. Yeni imalatın daha uygun olduğu durumlar teknik değerlendirmede ortaya çıkabilir. Söküm sonrası ek işler için onay ve termin yöntemi baştan belirlenmelidir.
Kabul ve teslim koşulları
Kritik çaplar, geçmeler, bağlantı delikleri ve belirtilmiş geometrik toleranslar kontrol planında yer alır. İlave muayene, sertlik veya balans talebi varsa yöntem ve belge kapsamı ayrı tanımlanır. Her parçaya bütün testlerin uygulandığı varsayılmaz.
Ağır parçaların kaldırma, ambalaj ve taşıma koşulları teklif dosyasında bulunmalıdır. Teslim tarihi malzeme, işleme ve gerekli dış işlemlere göre belirlenir. Sahada çalışma gerekiyorsa ekipman, erişim ve iş güvenliği kapsamı ayrıca değerlendirilir; genel bir 7/24 müdahale sözü verilmez.
Çimento ve maden tesislerinde aşınma, yedek parça ve revizyon rehberi
Bu rehberin bölümleri
Aynı hatta çalışan iki parçanın biri aşınırken diğeri yorulma nedeniyle kırılabilir. İkisine de daha sert malzeme seçmek doğru yaklaşım olmayabilir. Kırma, öğütme ve taşıma tesislerinde parça seçimi; temasın nasıl oluştuğu, yükün değişimi, toz, sıcaklık ve yağlama koşulları üzerinden yapılmalıdır. Arıza yüzeyi kadar çevresindeki mekanizma da bilgi taşır.
Aşınma mekanizmalarını ayırmak
Abrasif aşınmada sert parçacıklar yüzeyi çizebilir veya malzeme kaldırabilir. Parçacıkların yüzeye sabitlenmiş biçimde sürtmesiyle iki yüzey arasında serbestçe hareket etmesi aynı temas koşulu değildir. İri parçanın darbesi ise yerel ezilme, çatlak veya kırılma oluşturabilir. İnce partiküllerin akışla çarpması başka bir erozyon koşulu yaratır.
Kaymalı temaslarda yağlama yetersizliği ve yüzey etkileşimi de hasara katkı verebilir. Korozyon ile aşınmanın birlikte olduğu ortamlar ayrıca değerlendirilir. Hasar fotoğrafı ilk incelemeye yardımcı olur; kesin neden için çalışma bilgisi, malzeme ve gerektiğinde muayene gerekir. Yalnızca fotoğrafa bakarak bütün arızaları tek mekanizmaya bağlamak yanıltıcıdır.
| Gözlenen durum | Araştırılacak olası etkenler | İmalat kararına etkisi |
|---|---|---|
| Yönlü çizikler ve yüzey kaybı | Parçacık, temas ve yağlama | Malzeme çifti, yüzey ve koruma |
| Köşe kırılması veya darbe izi | Darbe yükü, kesit, tokluk | Geçiş geometrisi ve malzeme seçimi |
| Mil veya bağlantıda çatlak | Tekrarlı yük, çentik, hizalama | Yorulma ve gerilme yığılması incelemesi |
| Yatakta tek taraflı aşınma | Eksen kaçıklığı, gövde ve yük | Mil-burç-yuva ilişkisinin kontrolü |
| Sıcaklıkla artan sürtme | Genleşme, boşluk, birikme | Soğuk ve çalışma koşullarının karşılaştırılması |
Sertlik ve tokluk nasıl dengelenir?
Sertlik bazı aşınma koşullarında yararlı olabilir; tokluk ise çatlak ilerlemesi ve darbe davranışında önem taşır. İstenen denge parçanın görevine bağlıdır. Kayarak aşınan bir yüzey ile darbeli yük taşıyan ince bağlantı aynı önceliğe sahip değildir. Malzeme değişikliği karşılık parçanın aşınmasını da etkileyebilir.
Yüzey sertleştirme, aşınmaya karşı yüzey özelliği ile çekirdek davranışını farklılaştırmak için değerlendirilebilir. Ancak gerekli tabaka derinliği, malzeme ve son işlem birlikte tanımlanmalıdır. Dişli rehberindeki sementasyon ve indüksiyon bölümleri bu yaklaşımın örneklerini içerir. Her parçaya aynı sertlik değeri yazmak mühendislik seçiminin yerine geçmez.
Mil, yatak ve gövde birlikte çalışır
Tambur veya mekanizma milindeki arıza yalnızca mil malzemesinden kaynaklanmayabilir. Rulman yerleri, omuz radyüsleri, bağlantı kanalları, gövde konumu ve yükün uygulandığı yer önemlidir. Uzun çıkıntı veya hizasızlık eğilme koşullarını değiştirebilir. Kırılan milin aynısını üretmeden önce hasarın konumu ve eş parçalar kaydedilmelidir.
Mil imalatı ve burç yenileme aynı montaj dosyasına bağlanabilir. Yeni burcun doğru ölçüde olması, aşınmış gövde yuvasını veya eğri mili düzeltmez. Teslimde yalnızca tekil çaplar değil, gerekli geometrik ilişkiler de kontrol edilir.
Helezon ve dökme malzeme taşıma
Helezonda malzemenin tane boyutu, yığın yoğunluğu, sıcaklığı ve aşındırıcılığı seçim verileridir. Yaprak kalınlığını artırmak tek başına çözüm değildir: kütle, güç ihtiyacı, bağlantı ve gövde boşluğu da değişebilir. Giriş düzeni ve ürünün sıkışma eğilimi, şaftın veya yaprağın yükünü etkiler.
Aşınma en çok belirli bir bölgede oluşuyorsa neden o bölgede yoğunlaştığı araştırılır. Besleme noktası, yön değişimi, birikme veya hizalama etkili olabilir. Helezon rehberi hatve ve geometri seçeneklerini açıklar. Kullanılmış yaprak dış çapının yeni üretim ölçüsü olarak alınmaması gerekir.
Kaynaklı onarım ve yeni imalat kararı
Dolgu kaynağı bazı yüzeylerde değerlendirilebilir; fakat her çatlak veya aşınmış kesit için uygun değildir. Ana malzeme, kaynaklanabilirlik, yük ve ısıl etki görülmelidir. Kaynak sonrası işleme, gerilim ve muayene ihtiyacı toplam maliyete eklenir. Dolgu yapılabilmesi parçanın hizmete uygunluğunu tek başına kanıtlamaz.
Yeni imalat ile onarım aynı kabul koşulları üzerinden karşılaştırılır. Hasarın belirsiz olduğu veya kritik kesitin zarar gördüğü durumda inceleme sonucu değişim kararı çıkabilir. Numuneden yenilenecek parçanın eksik geometrisi tersine mühendislik dosyasında açıklanır; sahada yapılmış eski değişiklikler otomatik olarak yeni tasarıma aktarılmaz.
Planlı duruş ve saha verileri
Duruştan önce parça kodu, ekipman konumu, hasar geçmişi ve ihtiyaç tarihi toplanmalıdır. Erken ölçülebilen parçalarla ancak sökümde görülebilen parçalar ayrılır. Büyük parçalarda ağırlık, kaldırma noktaları, taşıma ve atölyeye giriş koşulları da üretim planını etkiler. Tezgâhın nominal ölçüsü bütün ağır parçalar için yeterli uygunluk bilgisi değildir.
Kabul dosyasında kritik çaplar, delik konumları, yüzeyler ve istenen muayeneler tanımlanır. Montaj sırasında eş çalışan parçaların aynı tarihte hazır olması planlanır. Bir parçanın erkenden tamamlanması, karşılık eleman veya onay beklediği sürece devreye alma tarihini tek başına öne çekmez.
Teknik kaynak
Teklif hazırlığı
- Tesis hattı, ekipman ve parça adı; varsa üretici kodu.
- Teknik resim, genel boyut, ağırlık veya numune fotoğrafları.
- Malzeme, hasar bilgisi ve çalışma koşulları.
- Adet, eş çalışan parçalar ve kabul belgeleri.
- Duruş takvimi, öncelik ve teslim yeri.
Sık sorulan sorular
Kırık parçadan ölçü çıkarılabilir mi?
Sağlam referanslar ve karşılık elemanlar yeterli bilgi sağlıyorsa numuneden üretim değerlendirilebilir. Eksik geometrinin nasıl doğrulanacağı belirlenmelidir.
Yalnızca bir aşınma parçası için teklif alabilir miyiz?
Tek parça talepleri değerlendirilebilir. Hazırlık, malzeme ve işleme maliyetleri sipariş kapsamına göre açıklanır.
Mevcut malzemeyi değiştirmek mümkün mü?
Çalışma koşulları ve tasarım uygunluğu incelenerek öneri hazırlanabilir. Değişiklik teknik onay olmadan uygulanmaz.
İlgili teknik yazılar
Parçanız için teknik değerlendirme ve teklif
Teknik resminizi, numune fotoğraflarını, adet ve ihtiyaç tarihinizi paylaşın. İşleme kapsamını, gerekli kontrolleri ve teslim planını birlikte netleştirelim.
info@akcamak.com · 0533 512 83 95 · 0539 231 36 85
AKÇA MAKİNA · Mengüceli Mah. 1365 Sok. K. No: 3/3ı, Merkez / Erzincan.