Bir makinenin yavaş dönmesi, düşük güçle çalıştığı anlamına gelmez. Yüksek tork isteyen bir karıştırıcı, hızlı dönen bir kesiciyle aynı motor gücüne sahip olabilir; fakat aktarma düzenleri ve mil yükleri tamamen farklıdır. Benzer biçimde iki yay dışarıdan aynı görünürken farklı tel çapı veya etkin sarım sayısıyla çok farklı kuvvetler üretebilir. Makine elemanlarını yalnızca dış ölçüye veya motor etiketine göre eşleştirmek, revizyon işlerinde sık karşılaşılan bir yanlış başlangıçtır.
AKÇA MAKİNA Makine elemanları kategorisindeki güç–tork, dişli ve basma yayı araçları, bu ilişkileri anlaşılır hale getirir. Hesapları doğru sırada kullanmak, ihtiyaç duyulan hareketi önce tanımlamayı, sonra aktarma oranını ve elemanın çalışma aralığını değerlendirmeyi sağlar. Bu rehberde sayısal örneklerin yanında teknik resimde bulunması gereken bilgiler, montajda dikkat edilecek noktalar ve bakım açısından anlamlı kontroller de yer alıyor.
İlgili araçları açın: Güç, tork ve devir, Dişli ve redüksiyon, Basma yayı. Tümüne Makine elemanları kategorisinden de ulaşabilirsiniz.
Önce makinenin görevini, sonra motorun etiketini okuyun
Seçime “kaç kW motor alalım?” sorusuyla başlamak yerine çıkışta gereken hız, moment ve çalışma çevrimini tarif edin. Yükün sürekli mi aralıklı mı olduğu, kaç saniyede hızlanması istendiği ve ters yönde çalışıp çalışmayacağı önemlidir. Duruşta yükü tutmakla hareket ettirmek de aynı görev değildir. Enerji aktarımı hesabında yükün hareketine karşı yapılan iş görülür; fren, kilitleme veya konum tutma gereksinimi ayrıca ele alınır.
Var olan makinede motor etiketindeki güç çoğunlukla belirli koşullardaki nominal mil çıkış gücüdür; şebekeden çekilen elektrik gücüyle aynı değildir. Verim hangi elemanın hangi giriş ve çıkışı arasına uygulanıyor, açıkça yazılmalıdır. Bir redüktörün verimini motor etiketindeki değere uygulayıp ardından aynı kaybı tekrar hesaba katmak, gereksiz büyütmeye yol açabilir. Tersine bütün kayıpları yok saymak da çıkıştaki kullanılabilir gücü yüksek gösterir.
Güç, tork ve devir arasındaki ilişkiyi doğru yorumlayın
Dönel harekette temel ilişki P = T × ω şeklindedir. Tork Nm, açısal hız rad/s ve güç W olarak birlikte kullanılır. Devir dev/dk verildiğinde açısal hıza geçiş için ω = 2πn/60 gerekir. Pratikte T ≈ 9550 × P(kW)/n ifadesi kullanılır. Aynı güç kabulü altında devir yarıya indiğinde tork iki katına çıkar; ancak bu cebirsel sonuç her motorun bütün hız aralığında aynı gücü sağlayabileceği anlamına gelmez.
Sürücüyle düşük hızda çalışan bir motorun soğutma koşulları ve izin verilen momenti üretici eğrilerinden değerlendirilmelidir. Yalnızca frekansı düşürerek sabit güç bölgesinde kalınacağı varsayılmamalıdır. Kalkış veya ani yüklenmede gereken moment, sürekli çalışma hesabından farklı olabilir. Araç bu tür geçici durumların zaman içindeki dinamiğini çözmez; sabit güç ve devir noktalarını karşılaştırmayı sağlar.
Hesap örneği: Güç, tork ve devir
Kullanılan girdiler: Giriş mekanik gücü: 5,5000 kW; Mil devri: 1.450,0000 dev/dk; Aktarma verimi: 90,0000 %.
| Çıktı | Araçta hesaplanan değer |
|---|---|
| Giriş momenti | 36,22 N·m |
| Aktarılan güç | 4,95 kW |
| Açısal hız | 151,84 rad/s |
| Aynı devirde çıkış momenti | 32,60 N·m |
Bu örneği doldurulmuş hesaplayıcıda açın. Değerler gösterim için yuvarlanmıştır. Bir girdiyi değiştirerek sonucun ne kadar etkilendiğini karşılaştırabilirsiniz.
Örnekte 5,5 kW ve 1450 dev/dk yaklaşık 36,22 Nm tork verir. Yüzde 90 verimle, aynı devir referansında çıkış gücü 4,95 kW ve çıkış torku yaklaşık 32,60 Nm olur. Bu değerleri bir redüktör çıkışı gibi yorumlamak için ayrıca hız oranı gerekir. Hesapta devri 725 dev/dk yapıp gücü aynı bırakırsanız tork iki katına çıkar; gerçek motor seçimini doğrulamak için bu noktanın motor ve sürücü tarafından sağlanabildiği kontrol edilmelidir.
Dişli oranı hız ile momenti birlikte değiştirir
Basit bir dış dişli çiftinde oran, sürülen dişlinin diş sayısının süren dişli diş sayısına bölümüdür. Çıkış devri bu orana bölünür; çıkış momenti ise verim de dikkate alınarak oranla büyür. Güç aynı şekilde katlanmaz: mekanik kayıplar nedeniyle çıkış gücü girişten küçüktür. Bu ayrım, daha büyük dişli takıldığında motorun daha fazla güç ürettiği düşüncesini önler.
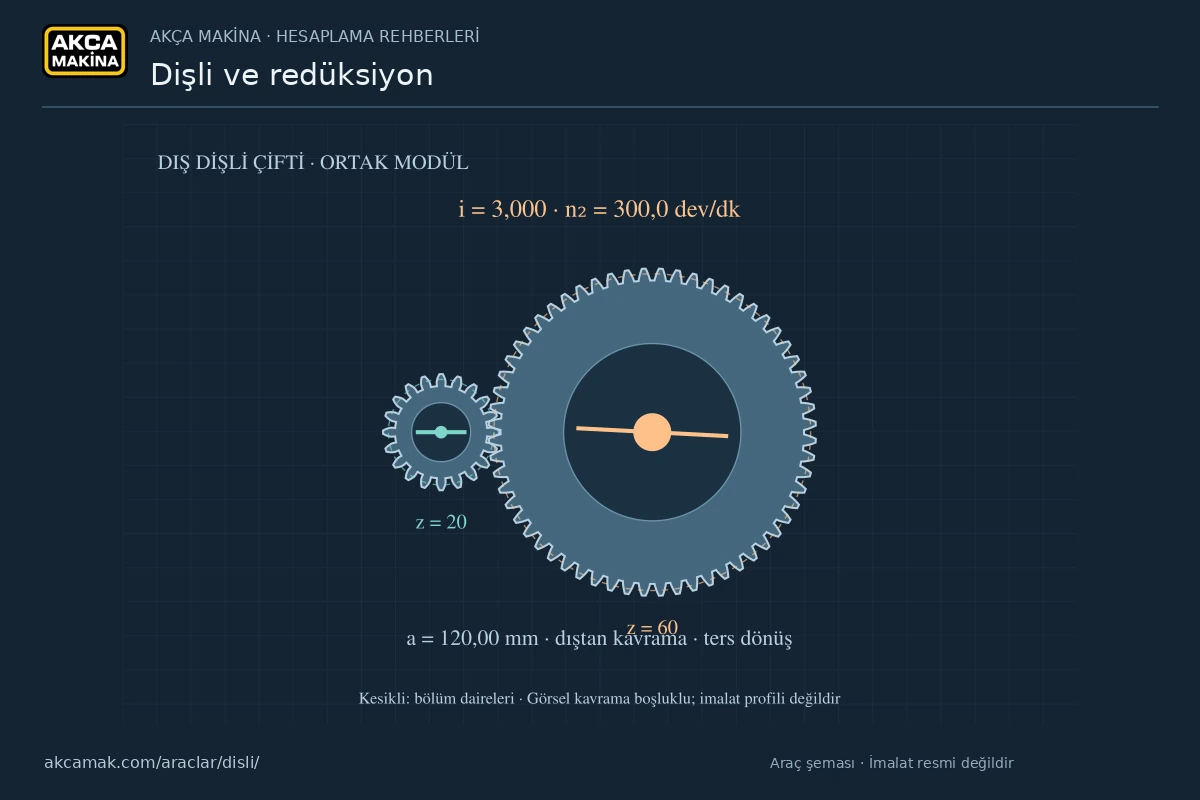
Standart, sıfır profil kaydırmalı düz dişlide bölüm çapı d = m × z, eksenler arası uzaklık ise a = m(z₁ + z₂)/2 bağıntısıyla bulunur. Modül yalnız başına yeterli eşleşme bilgisi değildir; basınç açısı, diş biçimi ve varsa helis geometrisi de uygun olmalıdır. Ekrandaki bölüm dairesini dişlinin dış çapı sanmak, numuneden ölçü çıkarırken sık yapılan bir karışıklıktır. Araçtaki animasyon da imalata esas tam evolvent profil veya temas analizi olarak okunmamalıdır.
Hesap örneği: Dişli ve redüksiyon
Kullanılan girdiler: Sürücü diş sayısı: 20,0000 —; Sürülen diş sayısı: 60,0000 —; Modül: 3,0000 mm; Giriş devri: 900,0000 dev/dk; Giriş momenti: 20,0000 N·m; Mekanik verim: 95,0000 %.
| Çıktı | Araçta hesaplanan değer |
|---|---|
| Redüksiyon oranı | 3,00 :1 |
| Çıkış devri | 300,0 dev/dk |
| Çıkış momenti | 57,00 N·m |
| Merkez mesafesi | 120,00 mm |
Bu örneği doldurulmuş hesaplayıcıda açın. Değerler gösterim için yuvarlanmıştır. Bir girdiyi değiştirerek sonucun ne kadar etkilendiğini karşılaştırabilirsiniz.
20 ve 60 dişli, modül 3 olan örnekte oran 3; bölüm çapları 60 ve 180 mm; eksen mesafesi 120 mm çıkar. 900 dev/dk giriş, 300 dev/dk çıkışa dönüşür. 20 Nm giriş momenti ve yüzde 95 verimle çıkış momenti 57 Nm olur. Sürülen dişliyi 90 dişe çıkarmak oranı 4,5 yaparken eksen mesafesini 165 mm değerine taşır. Dolayısıyla oran değişikliği yalnızca bir dişlinin katalogdan değiştirilmesi değildir; gövde ve yatak yerleşimi de etkilenebilir.
Dişli geometrisi doğru olsa bile dayanım ayrı kontrol ister
Diş dibi eğilmesi, yüzey temas yorulması, yük dağılımı, darbe ve yağlama şartları nominal oran hesabından çıkmaz. Malzeme kalitesi, ısıl işlem, yüzey sertliği ve çekirdek özellikleri kullanım amacına göre birlikte değerlendirilir. Çok sert bir yüzey veya daha pahalı bir alaşım, yanlış hizalanmış ya da yetersiz yağlanan aktarmanın bütün problemlerini çözmez. Diş genişliği ve yataklama rijitliği de yükün yüzeye nasıl dağıldığını etkiler.
Düşük diş sayısında alt kesilme riski, takım ve temel profil koşullarına bağlıdır. Yaygın 20° tam diş yüksekliği yaklaşımında 17 diş civarı değerlendirme gerektirir; profil kaydırma gibi çözümler geometrinin diğer boyutlarını da değiştirir. Boşluk, merkez mesafesi ve temas ilişkileri birlikte incelenmelidir. Araçtaki standart geometriden alınan ölçülerle bu düzeltmeler kendiliğinden yapılmış sayılmaz. İşin kapsamı dişli imalatı dosyasında tam diş tanımıyla belirtilmelidir.
Basma yayında dış çap, ortalama çap ve aktif sarım farklıdır
Yay hesabında kullanılan D, çoğu temel bağıntıda ortalama sarım çapıdır. Dış çaptan tel çapı çıkarılarak elde edilir; dış çapı doğrudan D alanına yazmak katsayıyı ve gerilmeyi değiştirir. Aktif sarım sayısı da toplam görünen tur sayısıyla her zaman aynı değildir. Uçların kapalı veya taşlanmış olması ve yataklanma biçimi, etkin sarımların nasıl tanımlandığını etkiler; uç tipini belirtmeden otomatik bir tur eksiltme kuralı kullanmayın.
İdeal doğrusal yay modelinde katsayı k = Gd⁴/(8D³N), sıkışma ise δ = F/k ile bulunur. Tel çapının dördüncü kuvveti, küçük çap farklarının neden büyük katsayı farkı oluşturduğunu gösterir. Yay indeksi C = D/d geometrinin bir göstergesidir; gerilme hesabındaki Wahl düzeltmesi eğrilik etkisini temsil eder. Bu sonuçlar yayın bütün ömür hesabı veya çalışma sınırı değildir.
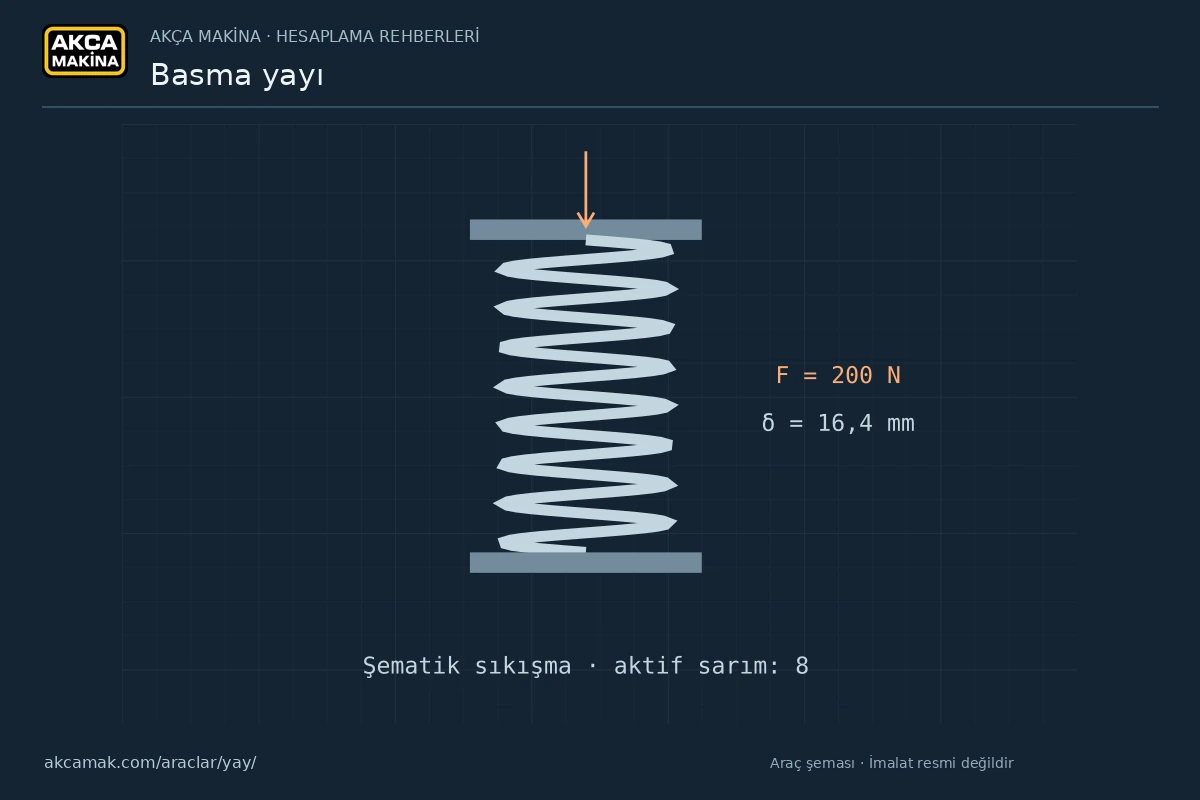
Örnek olarak 5 mm tel, 40 mm ortalama çap, 8 aktif sarım ve 80 GPa kayma modülü girildiğinde katsayı yaklaşık 12,207 N/mm olur. 200 N altında yaklaşık 16,384 mm sıkışma ve modelde yaklaşık 192,965 MPa düzeltilmiş kayma gerilmesi bulunur. Aktif sarım 10 yapılırsa katsayı yaklaşık 9,766 N/mm değerine düşer; aynı kuvvette sıkışma 20,48 mm olur. Daha çok sarım, aynı tel ve çapla daha sert değil daha yumuşak bir yay üretir.
Yay siparişinde serbest boy ve çalışma boylarını birlikte verin
Bir yedek yay isterken yalnızca tel çapı ve toplam boyu belirtmek yeterli olmayabilir. Beklenen kuvveti iki çalışma boyunda tanımlamak, yayın işlevini daha açık anlatır. Ön yük, en fazla sıkışma, montajdaki kılavuzlama, ortam sıcaklığı ve çevrim sayısı da önemlidir. Serbest boy ile bütün sarımların temas ettiği boy arasındaki mesafe kontrol edilmeden, hesaplanan sıkışmanın fiziksel olarak kullanılabilir olduğu varsayılmamalıdır.
Burkulma, yorulma, kalıcı oturma ve sıcaklık etkisi basit katsayı hesabında tamamlanmaz. Kaplama veya korozyon koşulları da malzeme seçiminde değerlendirilir. Numuneden üretimde yorulmuş veya kalıcı şekil değiştirmiş yayın ölçülerini aynen kopyalamak, başlangıçtaki tasarımı tekrar üretmeyebilir. Mümkünse eş parçanın yuvası, çalışma hareketi ve istenen kuvvet aralığı numuneyle birlikte incelenmelidir.
Hesapları montaj ve bakım dosyasına bağlayın
Motor, redüktör, dişli ve yay bilgilerini ayrı notlar halinde bırakmak yerine aynı revizyonlu dosyada toplayın. Giriş/çıkış devri, beklenen moment, dönüş yönü, bağlantı ölçüleri ve yağlama şartları açık olsun. Dişli veya kaplin bağlantısında kama, sıkı geçme veya cıvatalı bağlantı nasıl kullanılacaksa ilgili mil ve bağlantı kontrolleri ayrıca yapılır. Hesap sonucunun bir elemandan diğerine hangi birim ve referansla aktarıldığı görülebilmelidir.
Bakımda aşınma izini, boşluk değişimini, ses ve sıcaklık gözlemlerini birlikte değerlendirmek, yalnızca arızalı parçayı kopyalamaktan daha yararlıdır. Sebep hizalama veya yetersiz yağlama ise aynı geometrinin yeniden imalatı aynı arızayı tekrarlayabilir. Dişli imalatı rehberi ve kaplin imalatı sayfası bu dosyayı hazırlarken yardımcı olabilir. Teknik çizim, numune fotoğrafları ve çalışma koşullarıyla AKÇA MAKİNA’ya ulaşabilirsiniz.
Sık sorulan sorular
Redüktör oranı büyürse çıkış gücü de büyür mü?
Hayır. Oran hızdan moment yönüne dönüşüm sağlar; enerji üretmez. Kayıplar nedeniyle çıkış gücü girişten daha azdır. Çıkış momentinin ne kadar artacağı, oran ve verim birlikte kullanılarak bulunur.
Aynı modüllü iki dişli mutlaka uyumlu mudur?
Hayır. Basınç açısı, profil, helis durumu, diş genişliği ve merkez mesafesi gibi bilgiler de değerlendirilir. Numunedeki nominal ölçüler kadar tolerans, boşluk ve çalışma koşulu da önemlidir.
Yayın hesaplanan gerilmesiyle ömrünü söyleyebilir miyim?
Tek bir statik gerilme değeri yeterli değildir. Ortalama ve değişken yük, çevrim sayısı, malzeme durumu, yüzey ve üretim etkileri gerekir. Ayrıca maksimum hareketin sarımların kapanması veya burkulma gibi sınırlara yaklaşmadığı kontrol edilir.
Yöntem ve kaynaklar
Bu rehberdeki sayısal örnekler AKÇA MAKİNA araçlarının hesap motoruyla kontrol edilmiştir. Aşağıdaki üretici ve eğitim kaynakları formüllerin, malzeme özelliklerinin ve katalog verilerinin bağlamını açıklar. Araçlar, kaynaklardaki bütün standardın uygulandığı veya nihai tasarımın onaylandığı anlamına gelmez.