Bir parçanın ölçülerini tutturmakla işlevini tutturmak her zaman aynı şey değildir. Çapı doğru ölçülen bir mil yatağa uygun geçmeyebilir; nominal hatvesi benzer bir vida eş parçada sıkışabilir; ölçüleri doğru görünen bir büküm yanlış açınımdan dolayı montaj deliğini kaydırabilir. Bu hatalar çoğu zaman atölyenin hassas çalışmamasından değil, teknik dosyada neyin nasıl ölçüleceğinin veya hangi referansa göre üretileceğinin eksik tanımlanmasından doğar.
AKÇA MAKİNA İmalat kategorisi, kesme hızı hesabından vida cetveline uzanan beş aracı içerir. Araçlar ayrı soruları yanıtlar: kesme hesabı işleme parametresini, büküm hesabı açınım boyunu, ISO geçme aracı boyut limitlerini, geometrik tolerans aracı ideal sınırları, vida tablosu ise temel profil ölçülerini açıklar. Bunları aynı üretim planında birleştirmek, numuneden parçaya ve çizimden kontrole giden yolu daha anlaşılır hale getirir.
İlgili araçları açın: Talaşlı imalat hesabı, Sac büküm açınımı, Tolerans ve geçme, Geometrik toleranslar, Diş tablosu ve vida cetveli. Tümüne İmalat kategorisinden de ulaşabilirsiniz.
Hesaptan önce teknik resim ve işlem sırasını netleştirin
İlk kontrol, dosyanın güncel revizyon olup olmadığıdır. Ham ölçü, bitmiş ölçü, referans yüzey, yüzey pürüzlülüğü, ısıl işlem ve kaplama bilgileri birbiriyle tutarlı olmalıdır. Isıl işlemden sonra taşlanacak bir çapın son ölçüsünü kaba tornalama operasyonuna doğrudan aktarmak doğru bir işlem planı değildir. Benzer biçimde kaplama öncesi ve sonrası diş kabul koşulu ayrı tanımlanabilir.
Numuneyle çalışılıyorsa aşınmış yüzeyleri tasarım ölçüsü gibi kopyalamayın. Eş parçanın ölçüsü, çalışma görevi ve hasarın yeri birlikte incelenmelidir. Bütün ölçülere gereksiz sıkı tolerans vermek de kaliteyi otomatik olarak artırmaz; ölçüm, bağlama ve işlem sayısını büyütebilir. Fonksiyonun hangi yüzey ve boyuta bağlı olduğunu belirlemek, üretilebilirlik değerlendirmesinin başlangıcıdır.
Kesme hızını devirle, ilerlemeyi de süreyle ilişkilendirin
Tornalamada kesme hızı çevresel hızdır; parça çapı değiştiğinde aynı devirde kesme hızı da değişir. Temel ilişki n = 1000V꜀/(πD) şeklindedir: V꜀ m/dk, D mm ve n dev/dk kullanılır. İlerleme mm/dev olarak girildiğinde dakika ilerlemesi vƒ = f × n olur. Frezelemede ise diş başına ilerleme, kesici diş sayısı ve devir birlikte kullanılır. Tornadaki mm/dev değerini frezenin mm/diş alanına aynen taşımayın.
Örneğin 50 mm çapta 120 m/dk kesme hızı yaklaşık 764 dev/dk verir. 0,2 mm/dev ilerlemeyle yaklaşık 152,8 mm/dk ilerleme oluşur; 100 mm net kesme boyu yaklaşık 0,6545 dakika, yani 39,3 saniye sürer. Bu süre parçanın tamamının çevrim süresi değildir. Yaklaşma/uzaklaşma, bağlama, ölçüm, takım değişimi ve tekrarlanan pasolar ayrıca eklenir. Sadece bu sayıyla birim imalat fiyatı çıkarmak, hazırlık ağırlıklı küçük serilerde maliyeti düşük gösterir.
Kesme hızı için kullanılan 120 m/dk örnek girdidir, her çelik ve takım için öneri değildir. Malzeme kalitesi kadar sertlik, teslim durumu, kesici kalite/geometrisi, soğutma ve bağlama rijitliği önemlidir. Uzun ince millerde veya ince cidarlı parçalarda katalogdaki veriyi uygulamak titreşim ve deformasyon nedeniyle mümkün olmayabilir. Tezgâhın devir basamakları ve güç sınırı da gözetilmelidir. Konvansiyonel tezgâhta kalite, ölçüm ve bağlama düzeniyle birlikte ele alınır.
Sac bükümde dış bacak ölçüsüyle açınım aynı şey değildir
Büküm sırasında dış yüzey uzar, iç yüzey kısalır; nötr eksenin konumu açınım hesabını etkiler. K faktörü, nötr eksenin iç yüzeye uzaklığının sac kalınlığına oranını temsil eder. İç radyüs, kalınlık ve büküm açısı kullanılarak büküm payı bulunur. Dış bacak ölçülerinden açınım hesaplanırken geri çekilme ve büküm düşümü de aynı ölçü tanımıyla kullanılmalıdır.
Araçta dış bacakları 100 ve 80 mm, kalınlığı 3 mm, iç radyüsü 4 mm ve büküm açısı 90° olan örnekte K = 0,4 için açınım yaklaşık 174,168 mm çıkar. K değerini 0,5 yapmak açınımı yaklaşık 174,639 mm değerine taşır. Birkaç ondalık milimetre fark, seri üretimde delik ve kenar konumlarını etkileyebilir. Bu nedenle K faktörünü bütün saclar için sabit bir doğru gibi kullanmak yerine gerçek malzeme ve takım düzeniyle doğrulayın.
Hadde yönü, kalıp açıklığı, büküm yöntemi ve geri esneme sonuç üzerinde etkili olabilir. Araçtaki açı tanımının düz durumdan yapılan büküm mü yoksa iç açı mı olduğunu kontrol edin. İlk parçada ölçüm yapıp açınım düzeltmesini aynı malzeme ve takım koşuluna bağlı olarak kaydetmek, bir sonraki iş için yararlı veri üretir. Bu geometrik açınım hesabı pres tonajını, çatlama riskini veya bütün üretim sapmalarını otomatik olarak çözmez.
ISO geçmelerde nominal çap, alt limit ve üst limit ayrılır
H7/g6 gibi bir tanımda büyük harf delik, küçük harf mil tolerans bölgesini gösterir. Harf, bölgenin nominal ölçüye göre konumunu; sayı, tolerans genişliği sınıfını belirtir. Aynı sınıfın mikrometre karşılığı nominal çap basamağına göre değişir. Bu yüzden 10 mm çapta kullanılan sapmayı 50 mm parçaya taşımayın. Basamak sınırında da doğru aralığın seçilmesi gerekir; 50 mm, üst sınırı 50 mm olan basamağın içindedir.
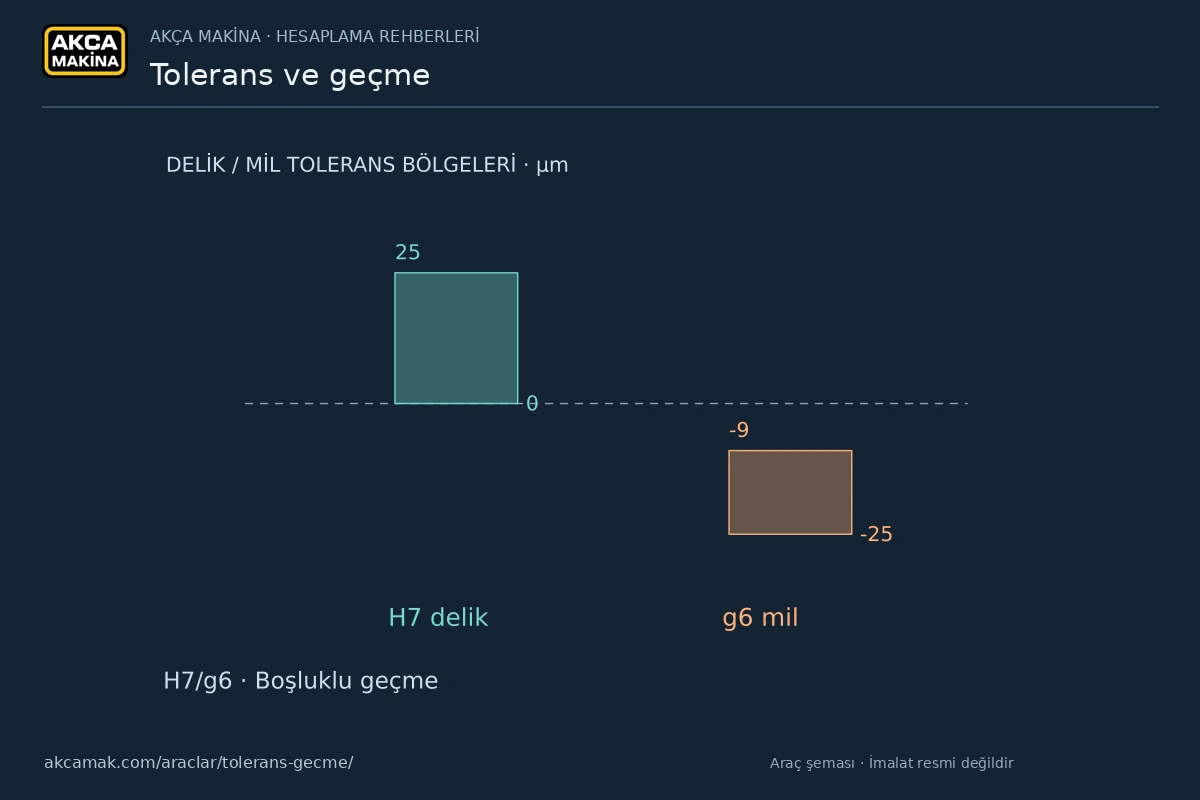
Hesap örneği: Tolerans ve geçme
Kullanılan girdiler: Nominal çap: 50,0000 mm; Mil tolerans sınıfı: g6.
| Çıktı | Araçta hesaplanan değer |
|---|---|
| En küçük boşluk (−: sıkılık) | 0,0090 mm |
| En büyük boşluk (−: sıkılık) | 0,0500 mm |
| Delik toleransı | 25,0 µm |
| Mil toleransı | 16,0 µm |
Bu örneği doldurulmuş hesaplayıcıda açın. Değerler gösterim için yuvarlanmıştır. Bir girdiyi değiştirerek sonucun ne kadar etkilendiğini karşılaştırabilirsiniz.
50 mm H7/g6 örneğinde delik 50,000–50,025 mm; mil 49,975–49,991 mm aralığındadır. En küçük boşluk 0,009 mm, en büyük boşluk 0,050 mm olur. En küçük boşluğu bulurken en küçük delikten en büyük mil çıkarılır; en büyük boşlukta ters uçlar kullanılır. Yalnızca nominal çapların birbirine eşit olması, montajda sıfır boşluk olacağı anlamına gelmez. Araçtaki verilerin belirtilen referans tablo ve çap kapsamıyla sınırlı olduğu da dikkate alınmalıdır.
Geçme türünü işlev belirler: sökülebilirlik, dönme, merkezleme veya moment aktarımı beklentileri aynı değildir. Yüzey durumu, form hataları, sıcaklık farkı ve montaj yöntemi de gerçek davranışı etkiler. Sıkı geçmede yalnızca negatif boşluğu görmek, göbek gerilmesi veya aktarılabilecek momentin kontrol edildiği anlamına gelmez. Ölçülen bir çapın kabulü için ölçüm belirsizliği ve kullanılan cihazın uygunluğu da değerlendirilir; daha fazla ondalık gösteren ekran tek başına daha güvenilir ölçüm sağlamaz.
Geometrik tolerans boyut toleransının devamı değil, ayrı bir koşuldur
Bir çap izin verilen boyut aralığında olabilirken dairesellik veya eksen konumu istenen sınırın dışında kalabilir. Dairesellik bir kesitin şekliyle ilgilidir ve kendi başına datum referansına ihtiyaç duymaz. Diklik ise yönün bir referansa göre sınırlandırılmasını içerir. Eşmerkezlilik veya eksen ilişkisi değerlendirmesinde hangi özelliklerin ve hangi standardın esas alındığı açık olmalıdır. Teknik resimdeki sembol, datum ve tolerans bölgesi birlikte okunur.
Araçtaki merkez sapması örneğinde Δx = 0,010 mm ve Δy = 0,015 mm için radyal kaçıklık yaklaşık 0,01803 mm çıkar. Bu ideal merkez modelinin ihtiyaç duyduğu çapsal bölge yaklaşık 0,03606 mm olur; 0,050 mm çapsal sınırla karşılaştırılabilir. Burada çap ile yarıçapın karıştırılması sonucu iki kat değiştirebilir. Bununla birlikte tek bir kesitten bulunan merkez, bütün parçanın ekseninin veya gerçek yüzeyinin uygunluğunu kanıtlamaz.
Benzer şekilde sabit bir merkezden alınan en büyük ve en küçük yarıçap farkı, her durumda standardın minimum bölge değerlendirmesiyle aynı değildir. Diklikte ideal bir doğrunun açısal sapmasından bulunan sınır, gerçek yüzeyin bütün noktalarını kontrol etmiş sayılmaz. Bu araçlar kavram ve ön sınır hesabı içindir; CMM yazılımının tam değerlendirmesi yerine geçmez. Kabul yöntemi ve ölçüm raporu formatı için kalite kontrol ve ölçüm raporu rehberi birlikte okunabilir.
Vida cetvelinde önce normu, sonra çap ve hatveyi seçin
Metrik normal ve ince, BSW/BSF, UNC/UNF, paralel G, konik R, trapez, testere ve yuvarlak vida aileleri aynı çap tablosunun farklı isimleri değildir. Metrik ve Unified ailelerinde 60°; Whitworth esaslı profillerde 55° temel açı bulunur. İnç ailesindeki TPI bir inçteki diş sayısıdır; milimetre hatvesi P = 25,4/TPI ile hesaplanır. Fakat sayısal olarak yakın hatve, farklı ailelerin eşleşeceği anlamına gelmez.
Borudaki anma diş ölçüsünü doğrudan kumpasta okunacak dış çapın inç karşılığı kabul etmeyin. G ve R ailesinde paralellik/koniklik, iç-dış eşleşme ve sızdırmazlığın nerede sağlandığı önemlidir. Tek ağızlı vidada bir turdaki ilerleme hatveye eşittir; çok ağızlı vidada ağız sayısıyla çarpılır. Araçtaki kare vida seçeneği ise ideal geometrik modeldir; her çap ve hatve çifti evrensel bir standart seri olarak yorumlanmamalıdır.
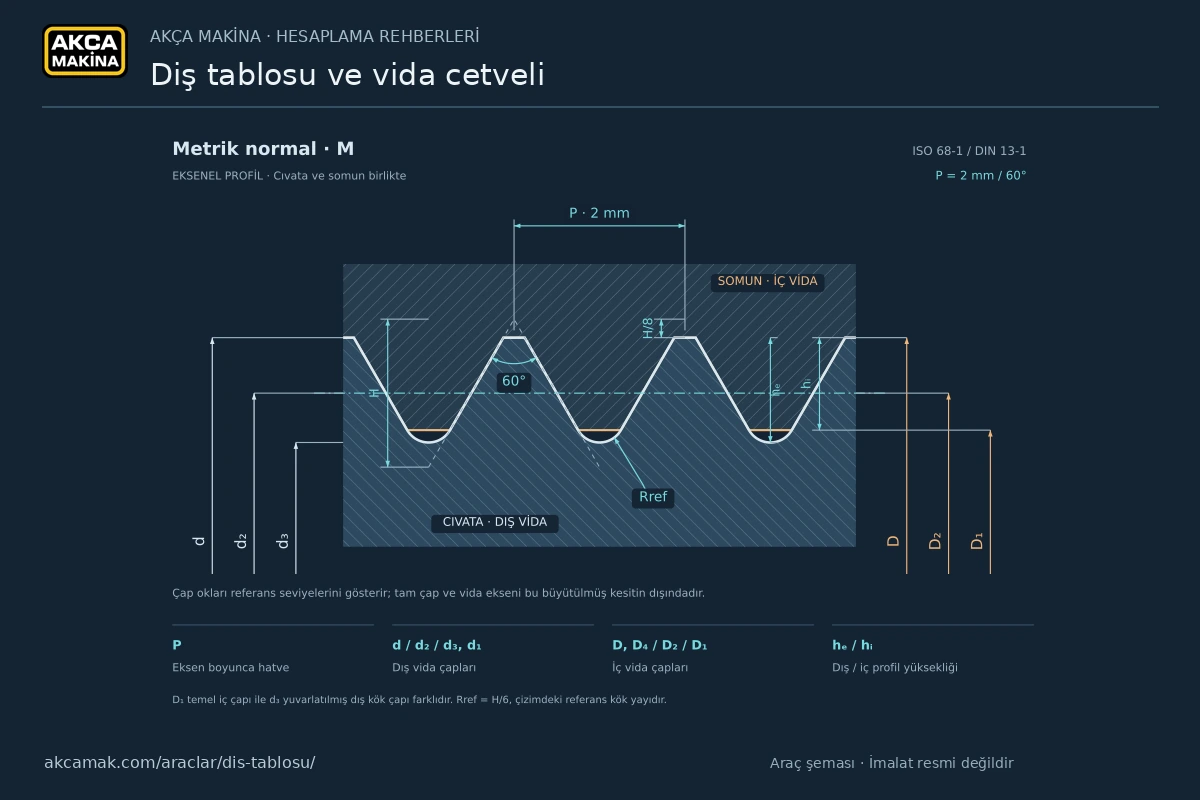
M16 × 2 temel metrik örneğinde bölüm çapı yaklaşık 14,7010 mm, iç diş temel küçük çapı D₁ yaklaşık 13,8349 mm ve gösterilen dış kök çapı d₃ yaklaşık 13,5463 mm bulunur. Bunlar tolerans uygulanmış 6H veya 6g kabul limitleri değildir. Dış çap, bölüm çapı ve kök çapı birbirinden farklı referanslardır; iç diş küçük çapıyla dış vida kök çapı aynı değer sanılmamalıdır. İnce hatve seçildiğinde profil derinliği ve bu çaplar değişir.
Vida kontrolü ve dışa aktarım dosyası nasıl kullanılmalı?
Kumpas dış çapı ön değerlendirmeye yardımcı olur; bölüm çapının veya bütün vida uygunluğunun kontrolü değildir. Dış vidada uygun tel yöntemi veya vida mikrometresi, iç ve dış vidada ilgili mastarlar kullanılabilir. Kontrol yöntemi, norm ve tolerans sınıfıyla birlikte seçilmelidir. Kılavuz ön deliği de temel iç çapla otomatik olarak eşitlenmez; kesici veya şekillendirici kılavuz, malzeme ve takım üreticisi önerisi dikkate alınır.
Araçtan alınan komple vida cetveli PDF’si, profil sembollerini ve nominal seriyi karşılaştırmak için yararlıdır. Bir mastar sertifikası veya imalat kabul belgesi değildir. Dosyayla birlikte tam diş tanımını, yönü, etkin boyu, giriş pahını, kaplama durumunu ve istenen kontrolü yazın. Özellikle eski makine numunelerinde yalnızca aşınmış giriş dişinden karar vermeyin; sağlam bölüm ve mümkünse eş parça incelenmelidir.
Üretim ve kontrol aynı dosyada buluşmalı
İş emrinde malzeme/teslim durumu, operasyon sırası, kritik ölçüler ve ölçüm yöntemi birlikte yer alsın. İlk parça kontrolünde çıkan düzeltmeler resim revizyonundan ayrı, izlenebilir üretim notları olarak tutulabilir. Böylece hangi takım veya kalıp koşulunda hangi sonucun alındığı kaybolmaz. Bu düzen, tekrar siparişlerde tahmini ayar süresini ve aynı hatanın yeniden yapılma olasılığını azaltmaya yardımcı olur.
AKÇA MAKİNA ile numuneden imalat veya teknik dosya değerlendirmesi için tersine mühendislik kapsamı incelenebilir. Teklif talebinde yalnızca parça fotoğrafı yerine çalışma görevi, eş parça bilgisi, adet ve mevcut ölçüm sonuçlarını paylaşmak daha sağlıklı bir başlangıç sağlar. Hesap araçlarının değeri, doğru girdinin üretim ve kontrol ekibine aynı anlamla aktarılmasında ortaya çıkar.
Sık sorulan sorular
Diş cetveli ile ISO H7/g6 aracı aynı toleransı mı hesaplıyor?
Hayır. H7/g6 aracı silindirik delik–mil geçme sistemine yöneliktir. Vida cetveli temel vida geometrisini gösterir. Vida tolerans sınıfları ve mastar limitleri kendi standartları içinde ayrıca değerlendirilir.
Daha sıkı tolerans her zaman daha kaliteli parça demek mi?
İşlevin gerektirmediği sıkı tolerans işlem ve kontrol maliyetini artırabilir. Kalite, parçanın tanımlanan işlev ve kabul koşulunu tutarlı sağlamasıdır. Gereksiz dar tolerans yerine doğru referans, uygun ölçüm ve kritik özelliklerin belirlenmesi önemlidir.
Hesaplanan işleme süresini teklif süresi olarak kullanabilir miyim?
Bu sonuç yalnızca tanımlı net kesme hareketi olabilir. Bağlama, ayar, ölçüm, takım değişimi, pasolar ve partiye dağıtılan hazırlık süreleri eklenmelidir. Küçük serilerde hazırlık payı, net talaş kaldırma süresinden daha belirleyici olabilir.
Yöntem ve kaynaklar
Bu rehberdeki sayısal örnekler AKÇA MAKİNA araçlarının hesap motoruyla kontrol edilmiştir. Aşağıdaki üretici ve eğitim kaynakları formüllerin, malzeme özelliklerinin ve katalog verilerinin bağlamını açıklar. Araçlar, kaynaklardaki bütün standardın uygulandığı veya nihai tasarımın onaylandığı anlamına gelmez.
- Sandvik Coromant — işleme formülleri ve tanımlar
- Autodesk Fusion — sac metal kuralları ve K faktörü
- MISUMI — ISO/JIS referans geçme sapmaları, 2014 tablo baskısı
- KEYENCE — konum toleransları
- KEYENCE — şekil toleransları
- KEYENCE — yön toleransları
- BAER — metrik ISO normal vida serisi
- BAER — BSW Whitworth vida serisi
- BAER — G/BSPP paralel boru dişi